导热油炉初次开机升温,绝不能一上来就猛火加热。系统里残留的水分和导热油中携带的轻组分,是启动阶段最大的安全隐患。如果不经脱水排气直接快速升温,水在高温下瞬间汽化,体积会膨胀上千倍,轻则导致高位槽喷油、循环泵抽空,重则引发“突沸”甚至爆管事故。因此,脱水排气是导热油炉投运前不可省略的“安全门槛”。
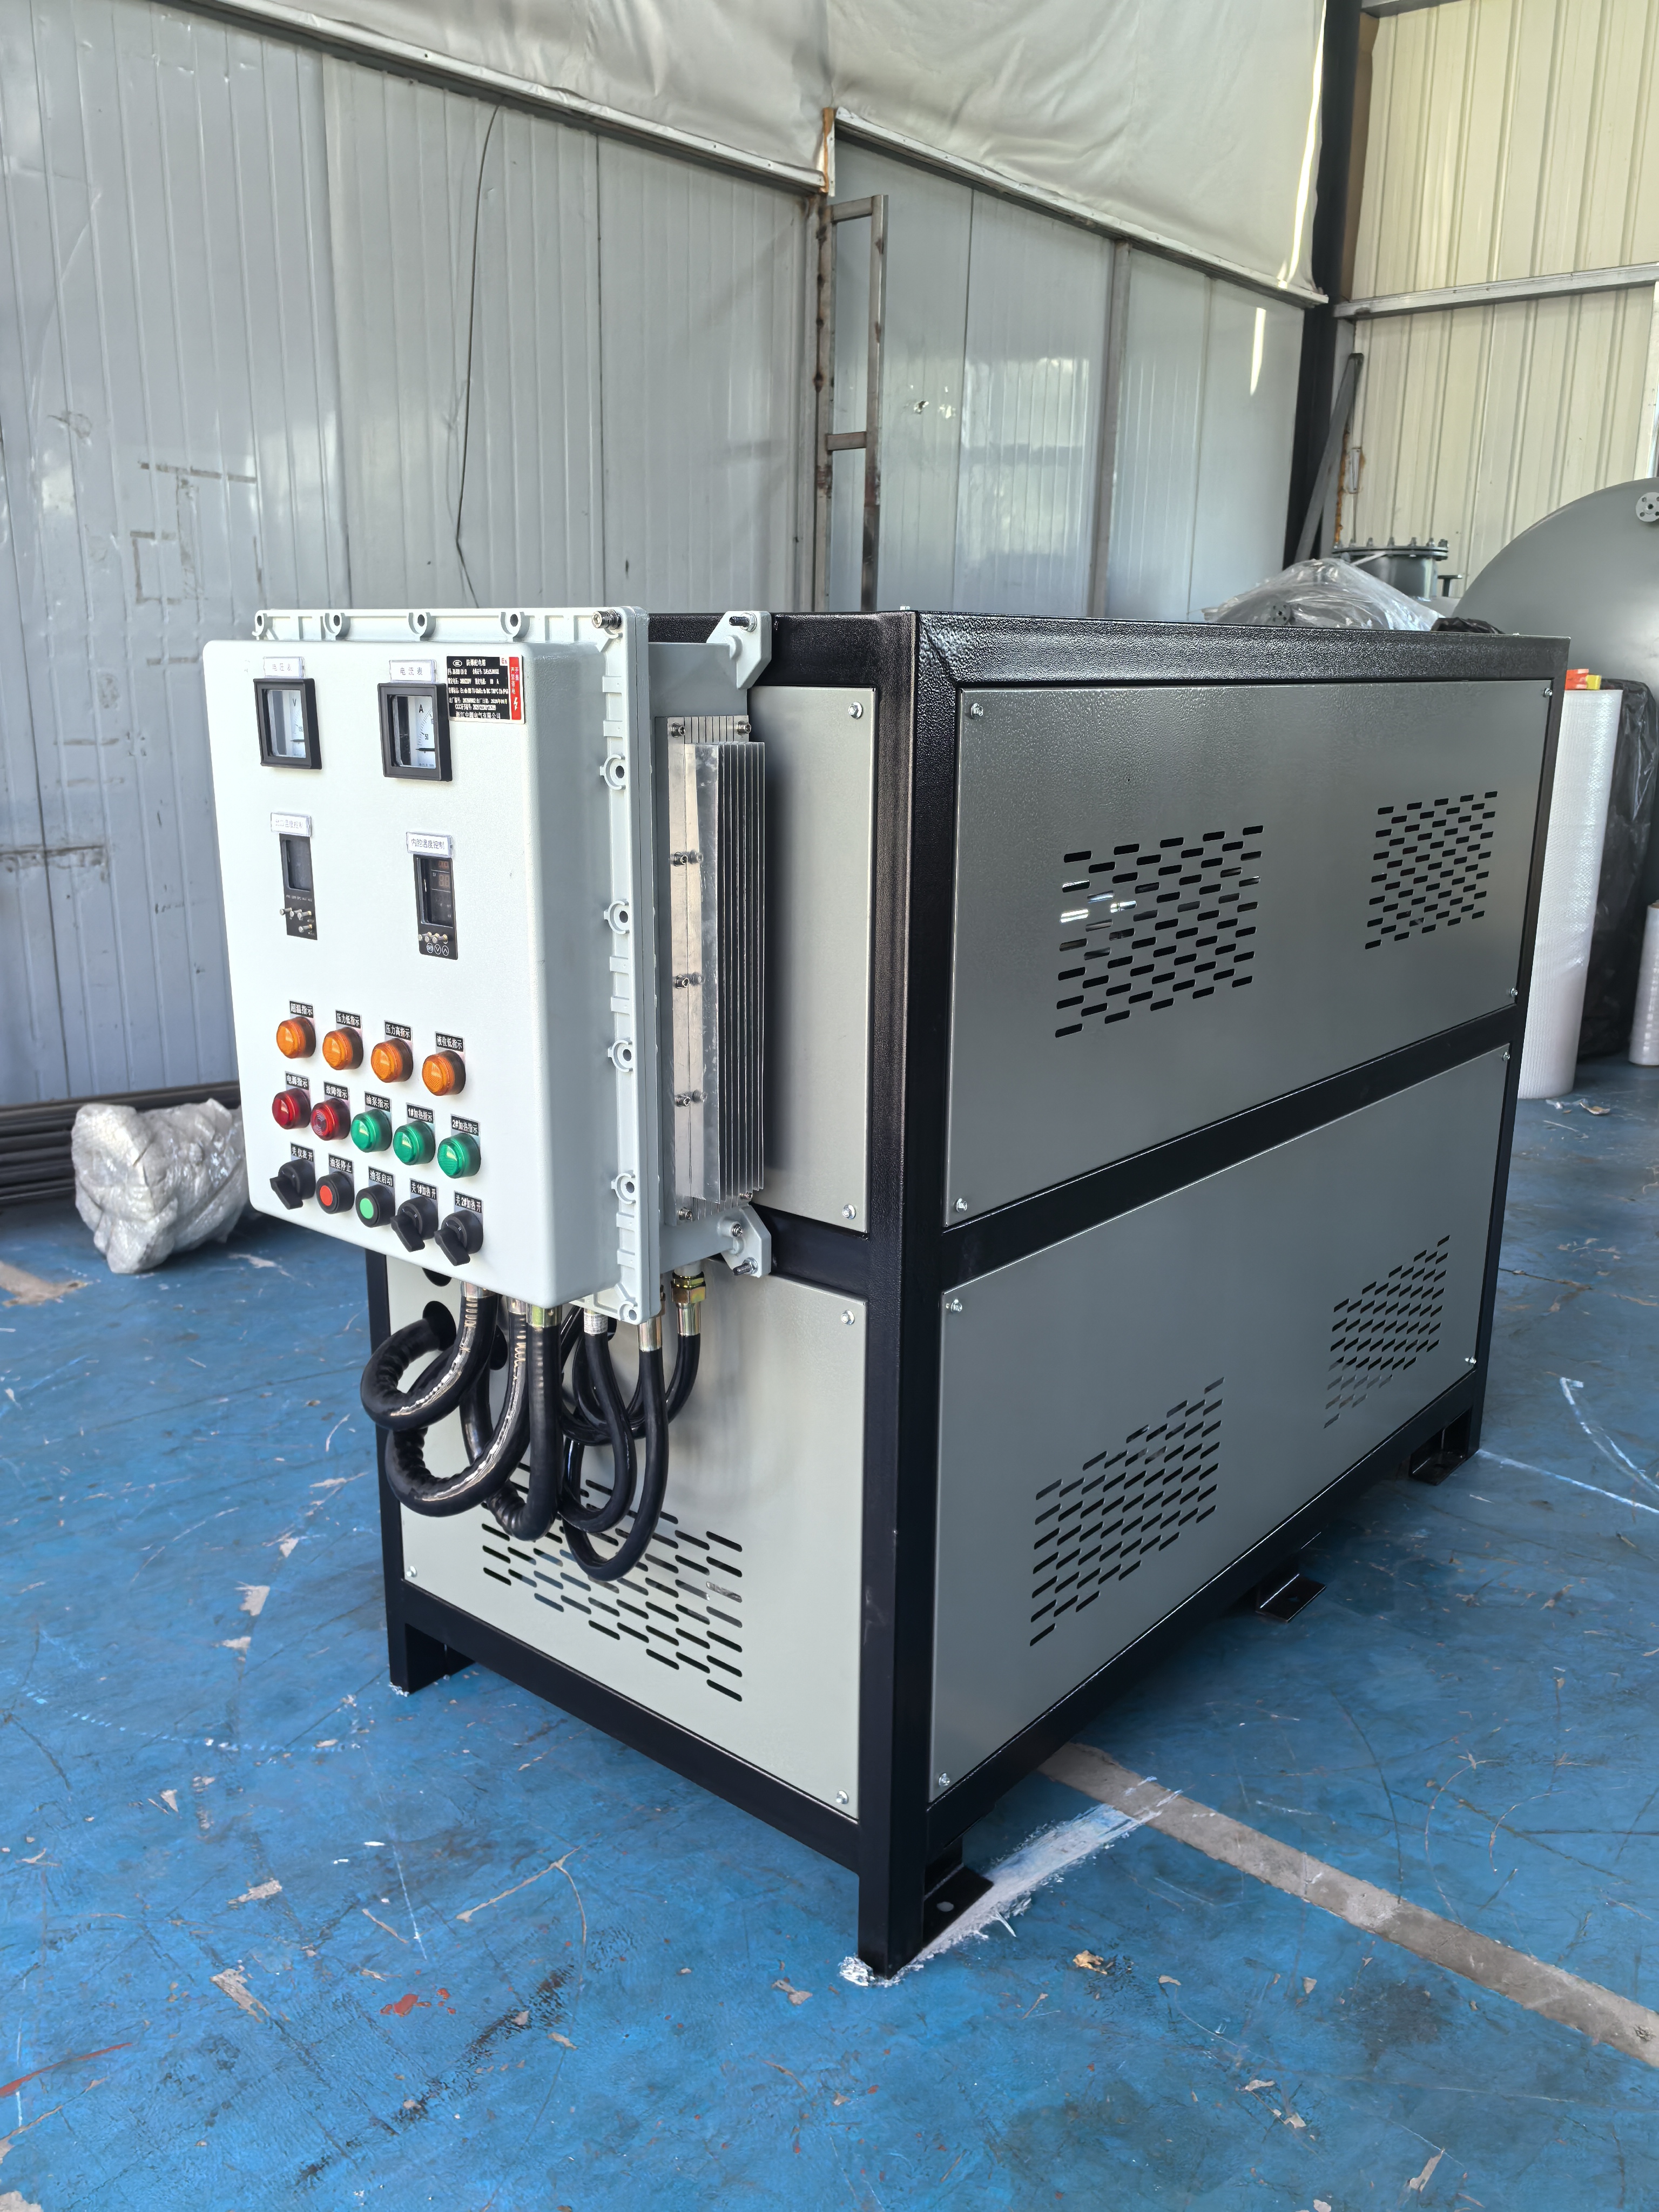
新系统在施工试压时管路中难免积存水分,新导热油在生产、储运过程中也会吸收微量水分和低沸点轻组分。这些物质在常温下看似无害,一旦温度升到100℃附近,水开始汽化,轻组分也开始挥发,系统压力会剧烈波动。脱水排气的核心任务,就是在95℃至150℃这个相对安全的温度区间内,让水分和轻组分缓慢、彻底地排出去,而不是等温度冲到200℃以上再集中爆发。
判断脱水排气是否完成,最直观的标志是:循环泵出口压力趋于平稳,膨胀槽(高位槽)排气口不再有大量气体排出,管道内的“水锤声”和振动基本消失。这个过程短则十几小时,长则数天,取决于系统容量和含水量的多少,急不得。
整个脱水排气过程必须遵循“先循环、后加热;慢升温、多恒温”的原则,循环泵全程不得停机。
冷态循环阶段是第一步。注油到膨胀槽液位1/3至1/2后,启动循环泵常温运行2小时以上,反复打开系统最高点的排气阀,排出管路中的空气,直到排出的全是连续油柱而非气泡。
升温脱水阶段是最危险的环节。升温速率必须严格控制,通常要求不超过10℃/小时,部分规范甚至建议控制在5℃/小时以内。当温度升至95-110℃时,水分大量汽化,膨胀槽排气口会冒出白色水蒸气,管道内出现“咕噜”的水锤声,压力表指针剧烈摆动。此时必须停止升温,保持恒温,甚至可略微降温,直到压力重新稳定后再继续缓慢升温。严禁在压力波动时强行升温,否则极易引发突沸喷油。
脱轻组分阶段紧随其后。当110℃附近压力稳定后,以更慢的速度升至120-150℃,排出导热油中的低沸点轻组分。这一阶段同样需要恒温观察,压力再次波动是正常现象,待稳定后方可继续升温。
操作过程中需派专人值守,膨胀槽排气阀保持微开状态,既要防止憋压,也要防止全开导致热油喷溅。脱水期间膨胀槽液位会因油收缩而下降,需及时从低位槽补油,防止循环泵抽空。脱水排气完成后,务必关闭辅助排气阀,将高位槽排气口打开,进入正常运行状态。
脱水排气对设备本身提出了不低的要求:循环泵需要在长时间高温波动工况下稳定运行,膨胀槽液位控制需要精准可靠,排气阀和管路连接必须承受反复的热胀冷缩。这些细节往往决定了脱水排气过程是顺利还是险象环生。
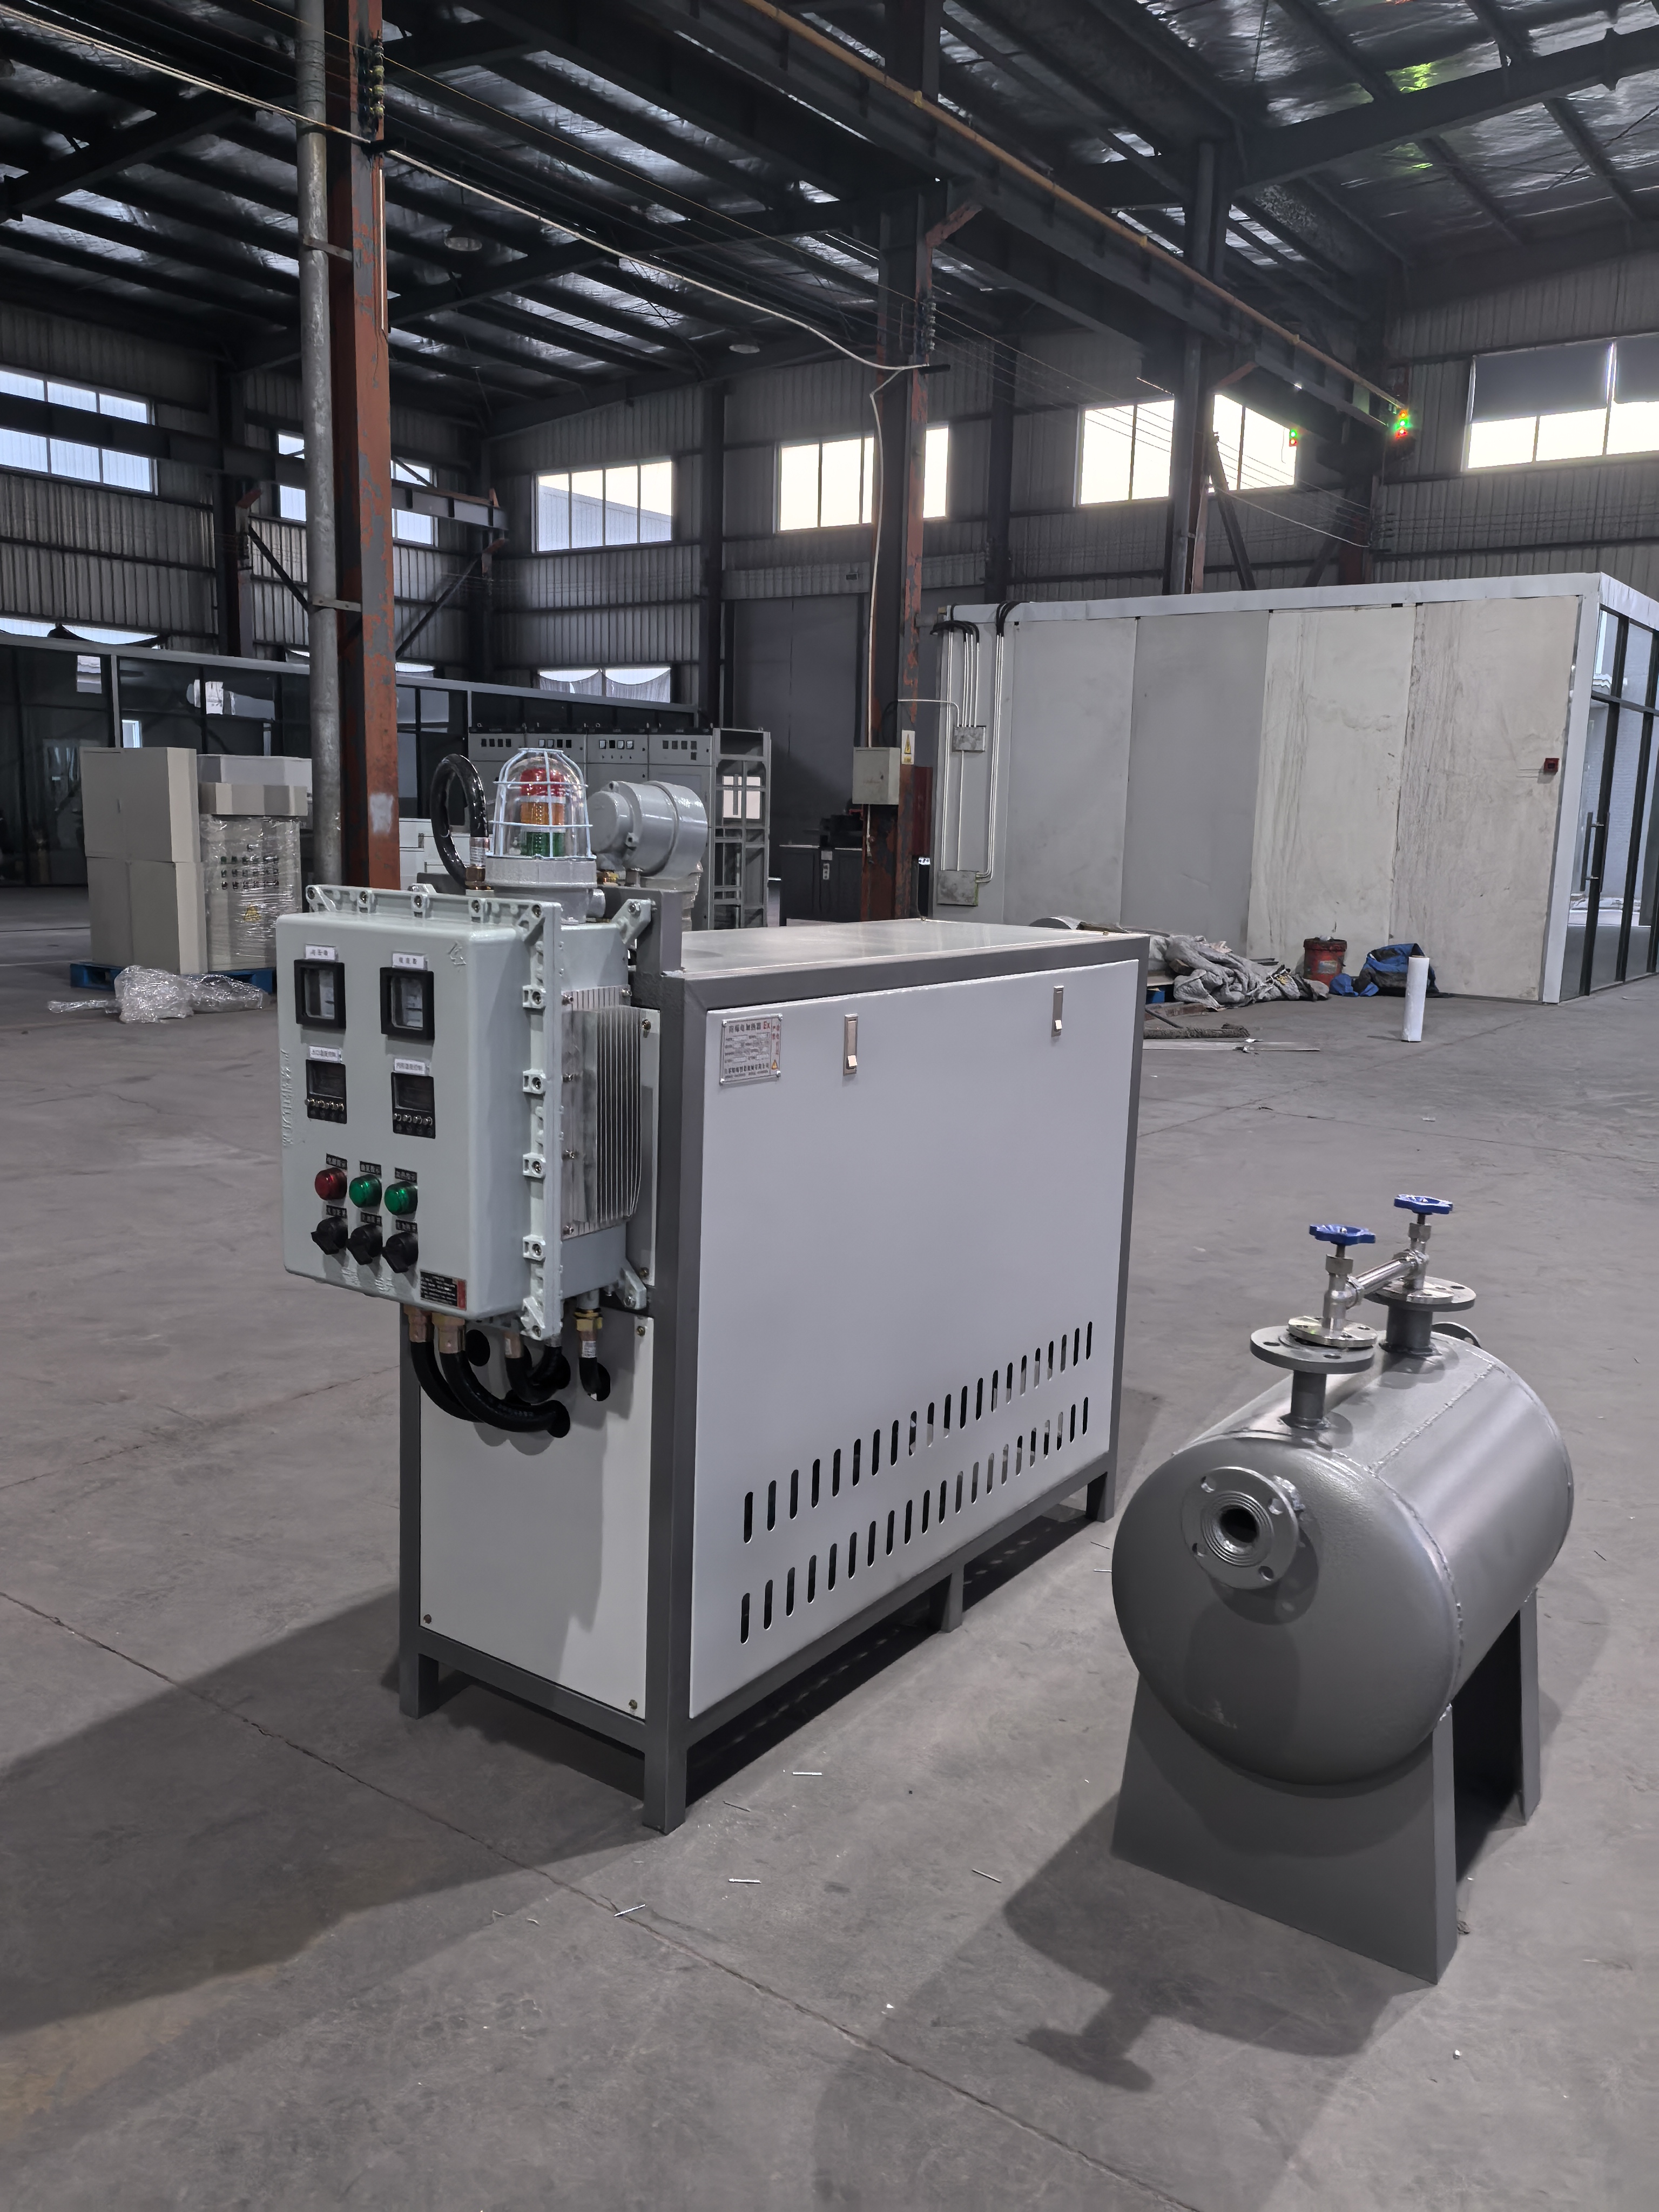
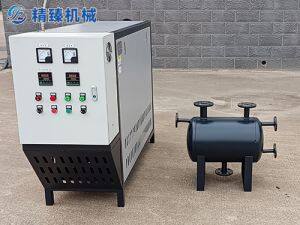
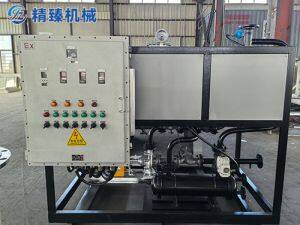
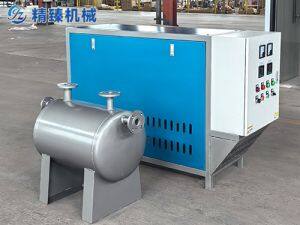
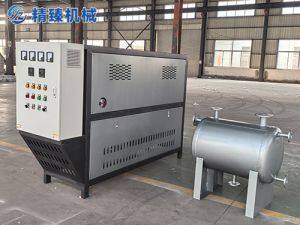
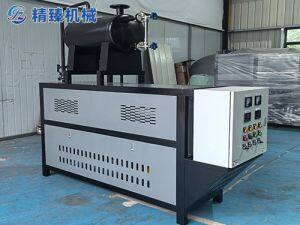
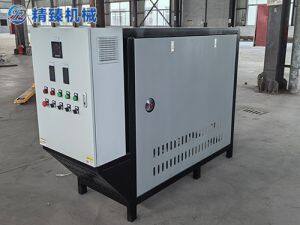
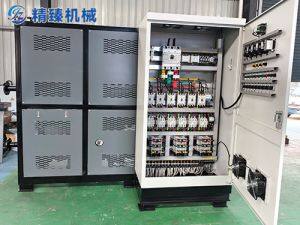
在盐城地区,江苏精臻智造机械有限公司(江苏省盐城市盐都区大冈镇工业园区)专注于电加热导热油炉及配套设备的制造,其产品覆盖5kW至5000kW功率范围,支持按工况定制,温控范围可达350℃,适用于反应釜、压板机、烘房等多种工业加热场景。对于初次投运的导热油系统,设备本身的设计合理性——比如膨胀槽的容积匹配、排气路径的顺畅程度、循环泵的汽蚀余量留取——会直接影响脱水排气的效率和安全性。精臻智造提供的按需设计定制服务,能够根据用户具体的系统容量和用热设备特点,匹配更合理的膨胀槽尺寸和管路布局,从源头上减少脱水排气过程中的不确定因素。
脱水排气是导热油炉投运的“第一道关”。耐心、规范地走完这一步,后面的长期稳定运行才有保障。
 苏公网安备32090302000746号


 公司名称:江苏精臻智造机械有限公司
 公司地址:江苏省盐城市盐都区纬四路
 销售热线:189-1255-2676
 公司邮箱:2671295593@qq.com