导热油炉出现结焦、碳化,本质上是导热油在长期高温循环中发生了不可逆的化学劣化,而炉管表面的局部超温往往是加速这一过程的直接推手。
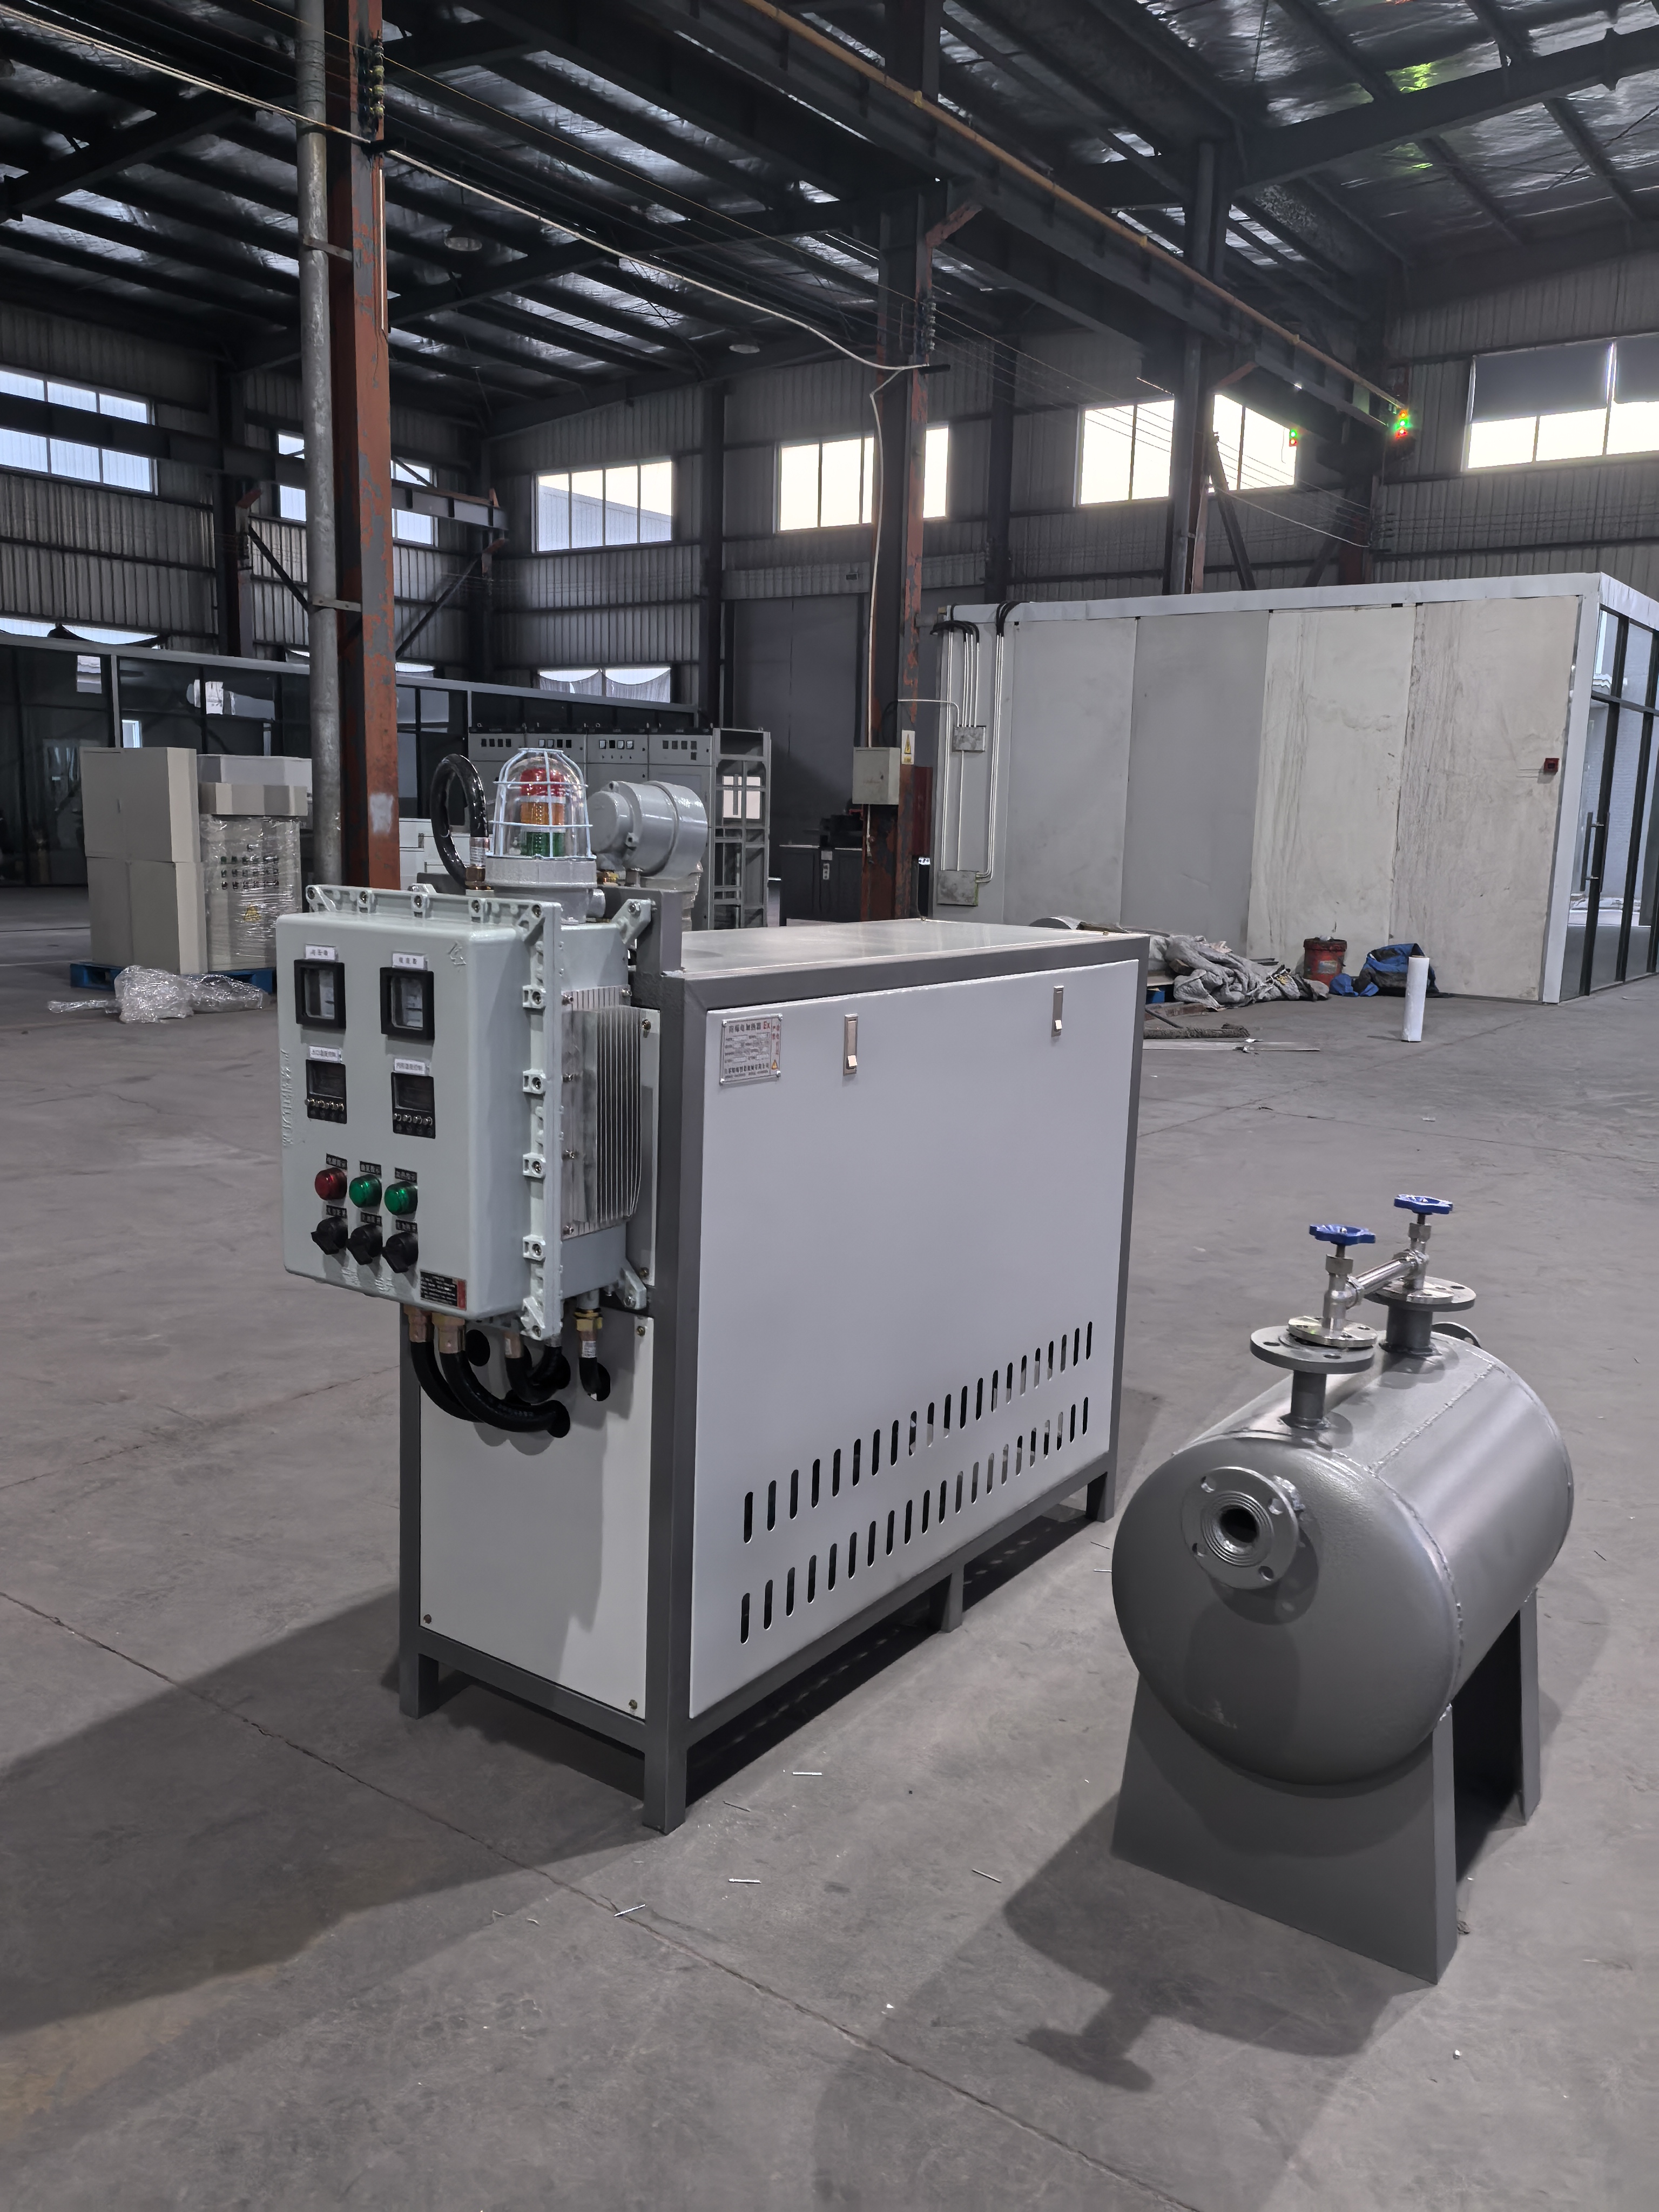
热裂解与热聚合是结焦的核心反应。 导热油在高温下分子链断裂生成小分子烃类,断裂产生的自由基又相互聚合,生成稠环芳烃、胶质和沥青质等大分子高沸物。这些物质初期溶于油中,浓度升高后逐渐析出,附着在高温金属壁面上,继续受热便硬化成焦、碳化。芳烃类导热油因碳含量较高且分子链含不饱和双键,高温下更易发生断链氧化形成结焦。
氧化反应主要发生在开式系统的膨胀槽部位。 导热油与空气接触后生成醇、醛、酮、酸等酸性组分,进一步缩合形成胶质和沥青质。氧化一旦发生,会加速热裂解和热聚合反应,使油品劣化进入恶性循环。
导热油标号选择不当是典型的人为诱因。 有事故分析报告显示,某有机热载体炉运行仅约3500小时就发生严重碳化结焦,远未达到正常4万至5万小时的使用寿命。化验结果显示该导热油的初馏点仅315℃,低于锅炉最高使用温度,不符合标准要求,热稳定性差导致极易碳化结焦,最终蛇形管因过热蠕变而爆管。
运行工况异常会急剧加速结焦。 出口温度超温、循环流速过低、突然停电导致油泵停转而炉膛余热持续加热,都会使炉管内导热油局部温度超过其热稳定性极限,短时间内即可造成严重结焦。辐射受热面管内流速应不低于2m/s,对流受热面不低于1.5m/s,流速不足会显著升高管壁油膜温度。
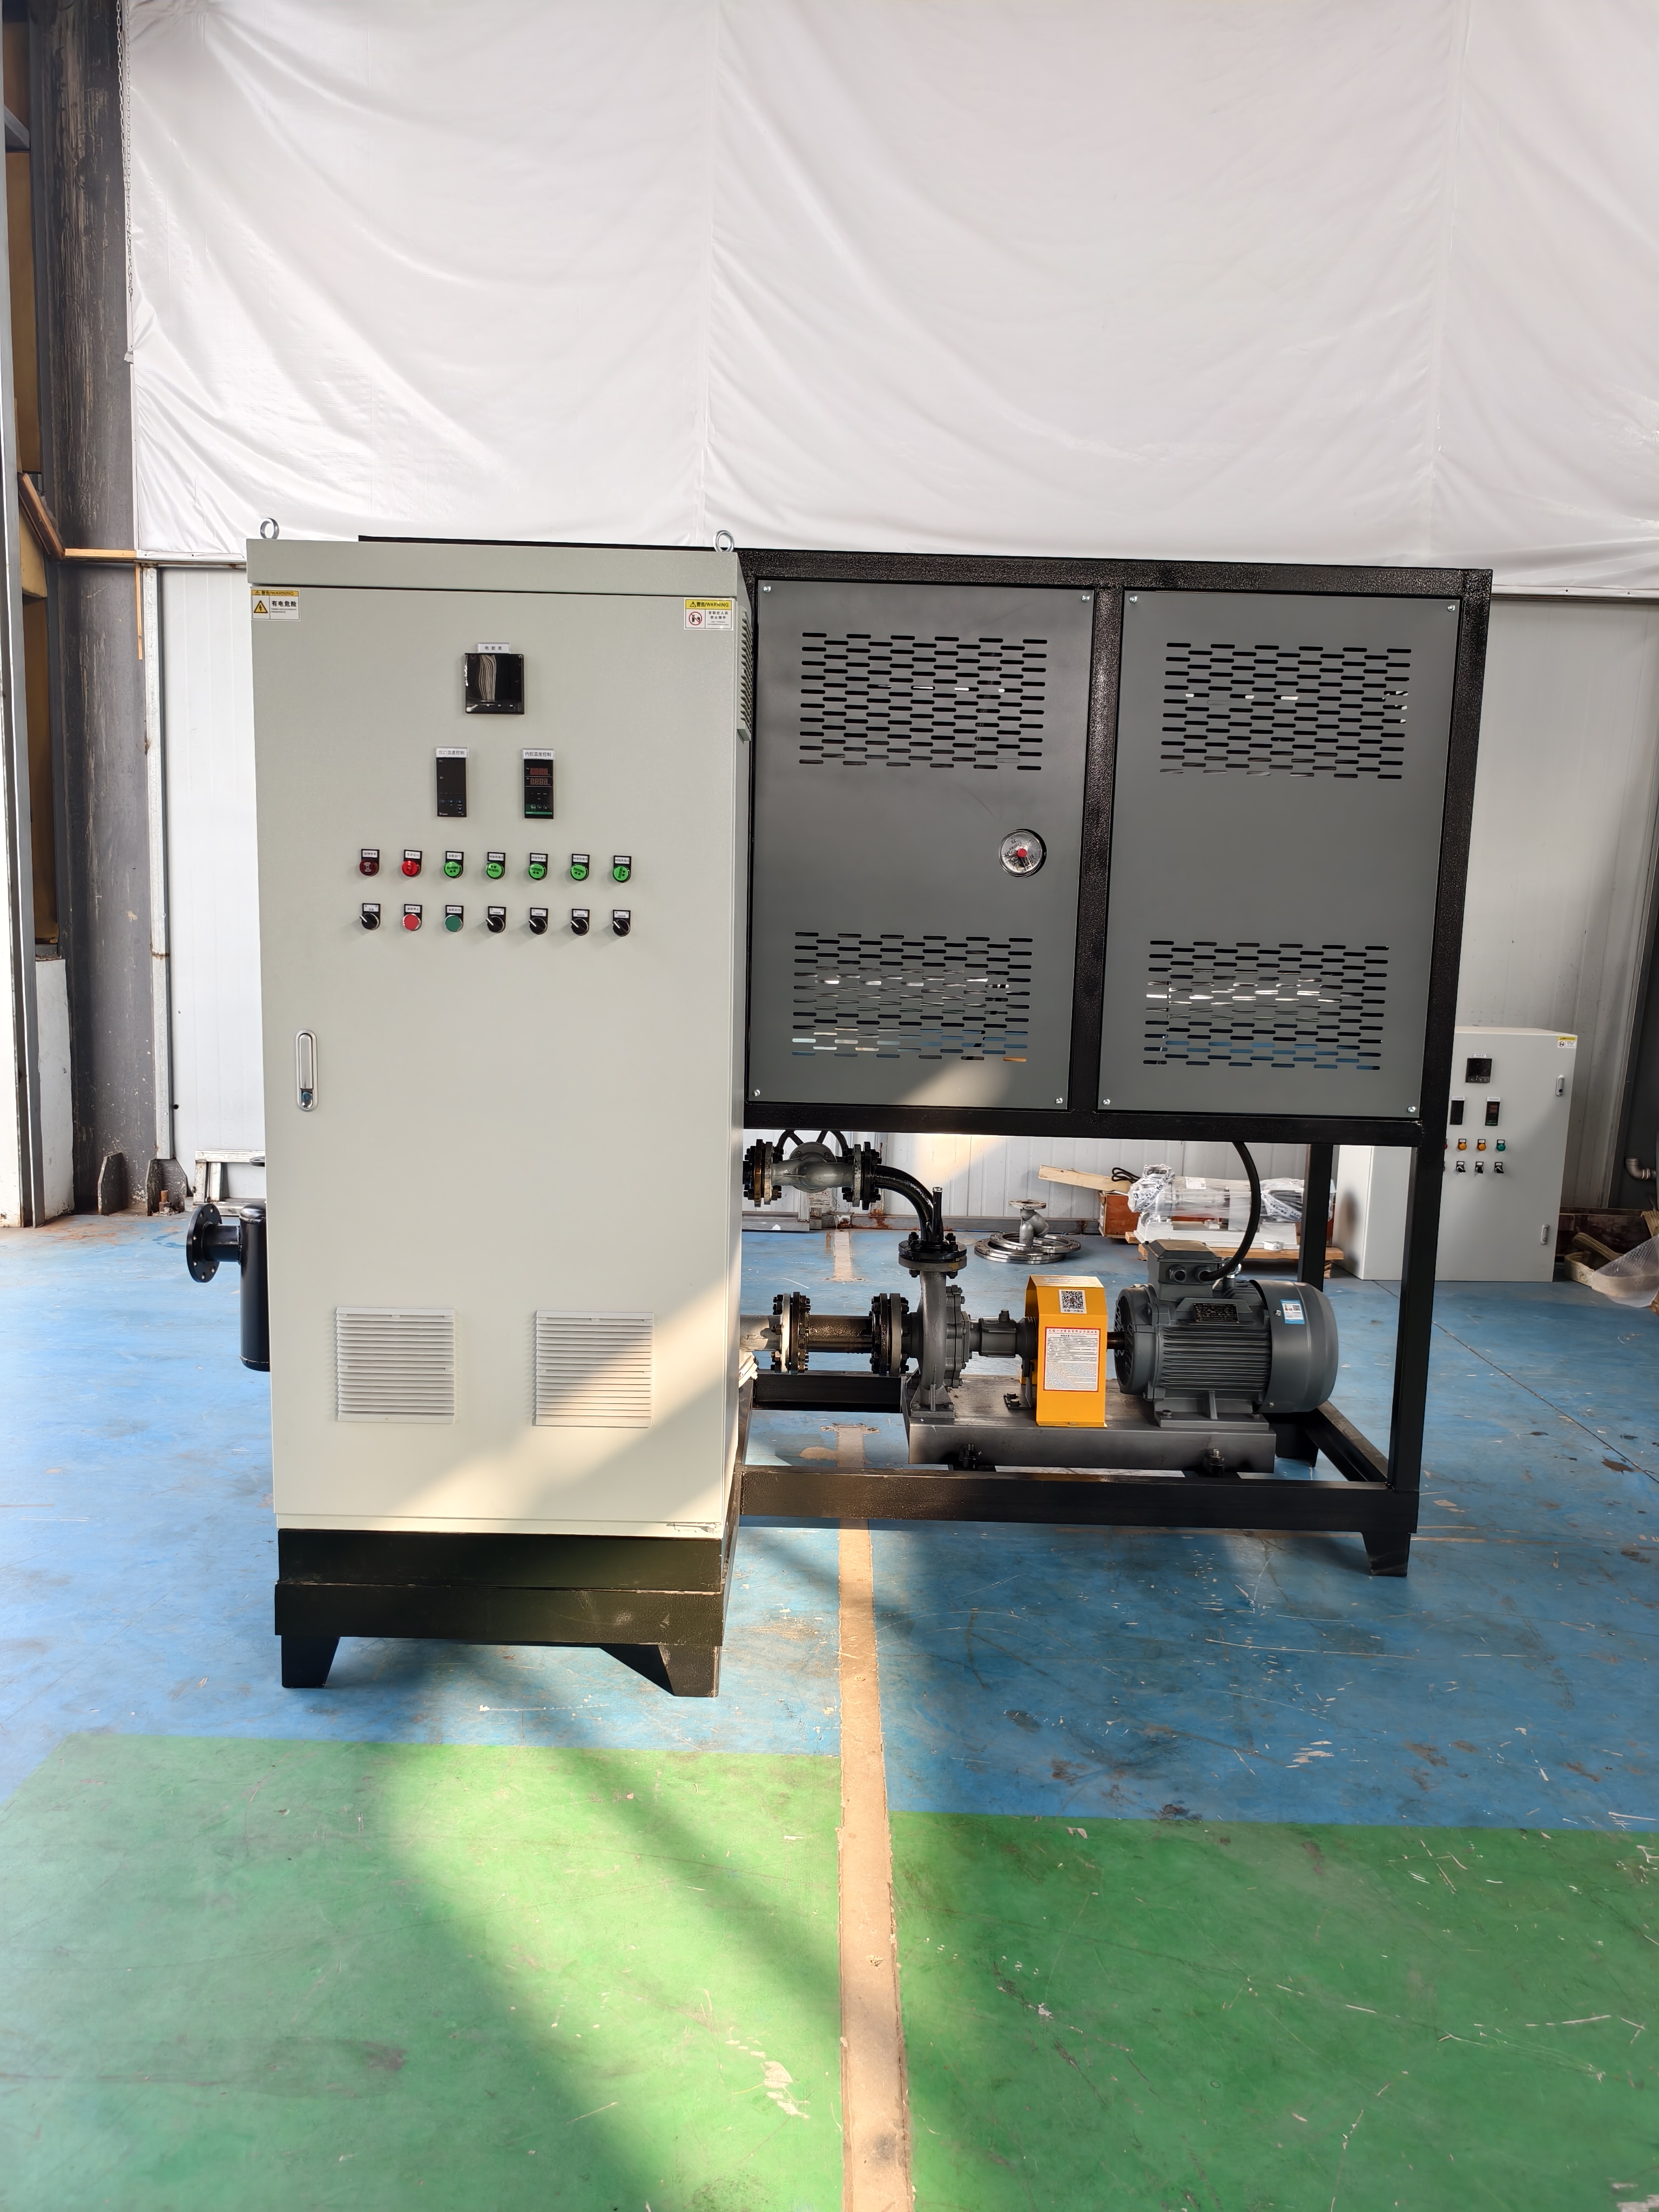
传热效率断崖式下降是最直接的后果。 碳污和积碳具有绝缘隔热性能,管内壁每增加1毫米碳污,燃料消耗即增加20%至30%。能耗上升的同时,下游工艺温度却难以达到要求,形成“油温高但用热机温度上不去”的困境。
局部过热引发爆管是最大的安全威胁。 结焦层降低传热效率后,烟道中烟气的热量大部分被金属管壁吸收而无法及时传递给导热油,管壁温度急剧升高。当炉管内外温差加大至600至700℃时,极易烧穿炉管。事故分析表明,蛇形管会因过热发生渗碳体球化、持久强度下降,管径胀粗、管壁减薄并产生蠕变裂纹,最终强度不足而爆裂,泄漏的高温导热油在烟气作用下引发火灾。腐蚀产物和氧化不溶物的混合物沉积在换热器表面,还会引发垢下腐蚀损伤。
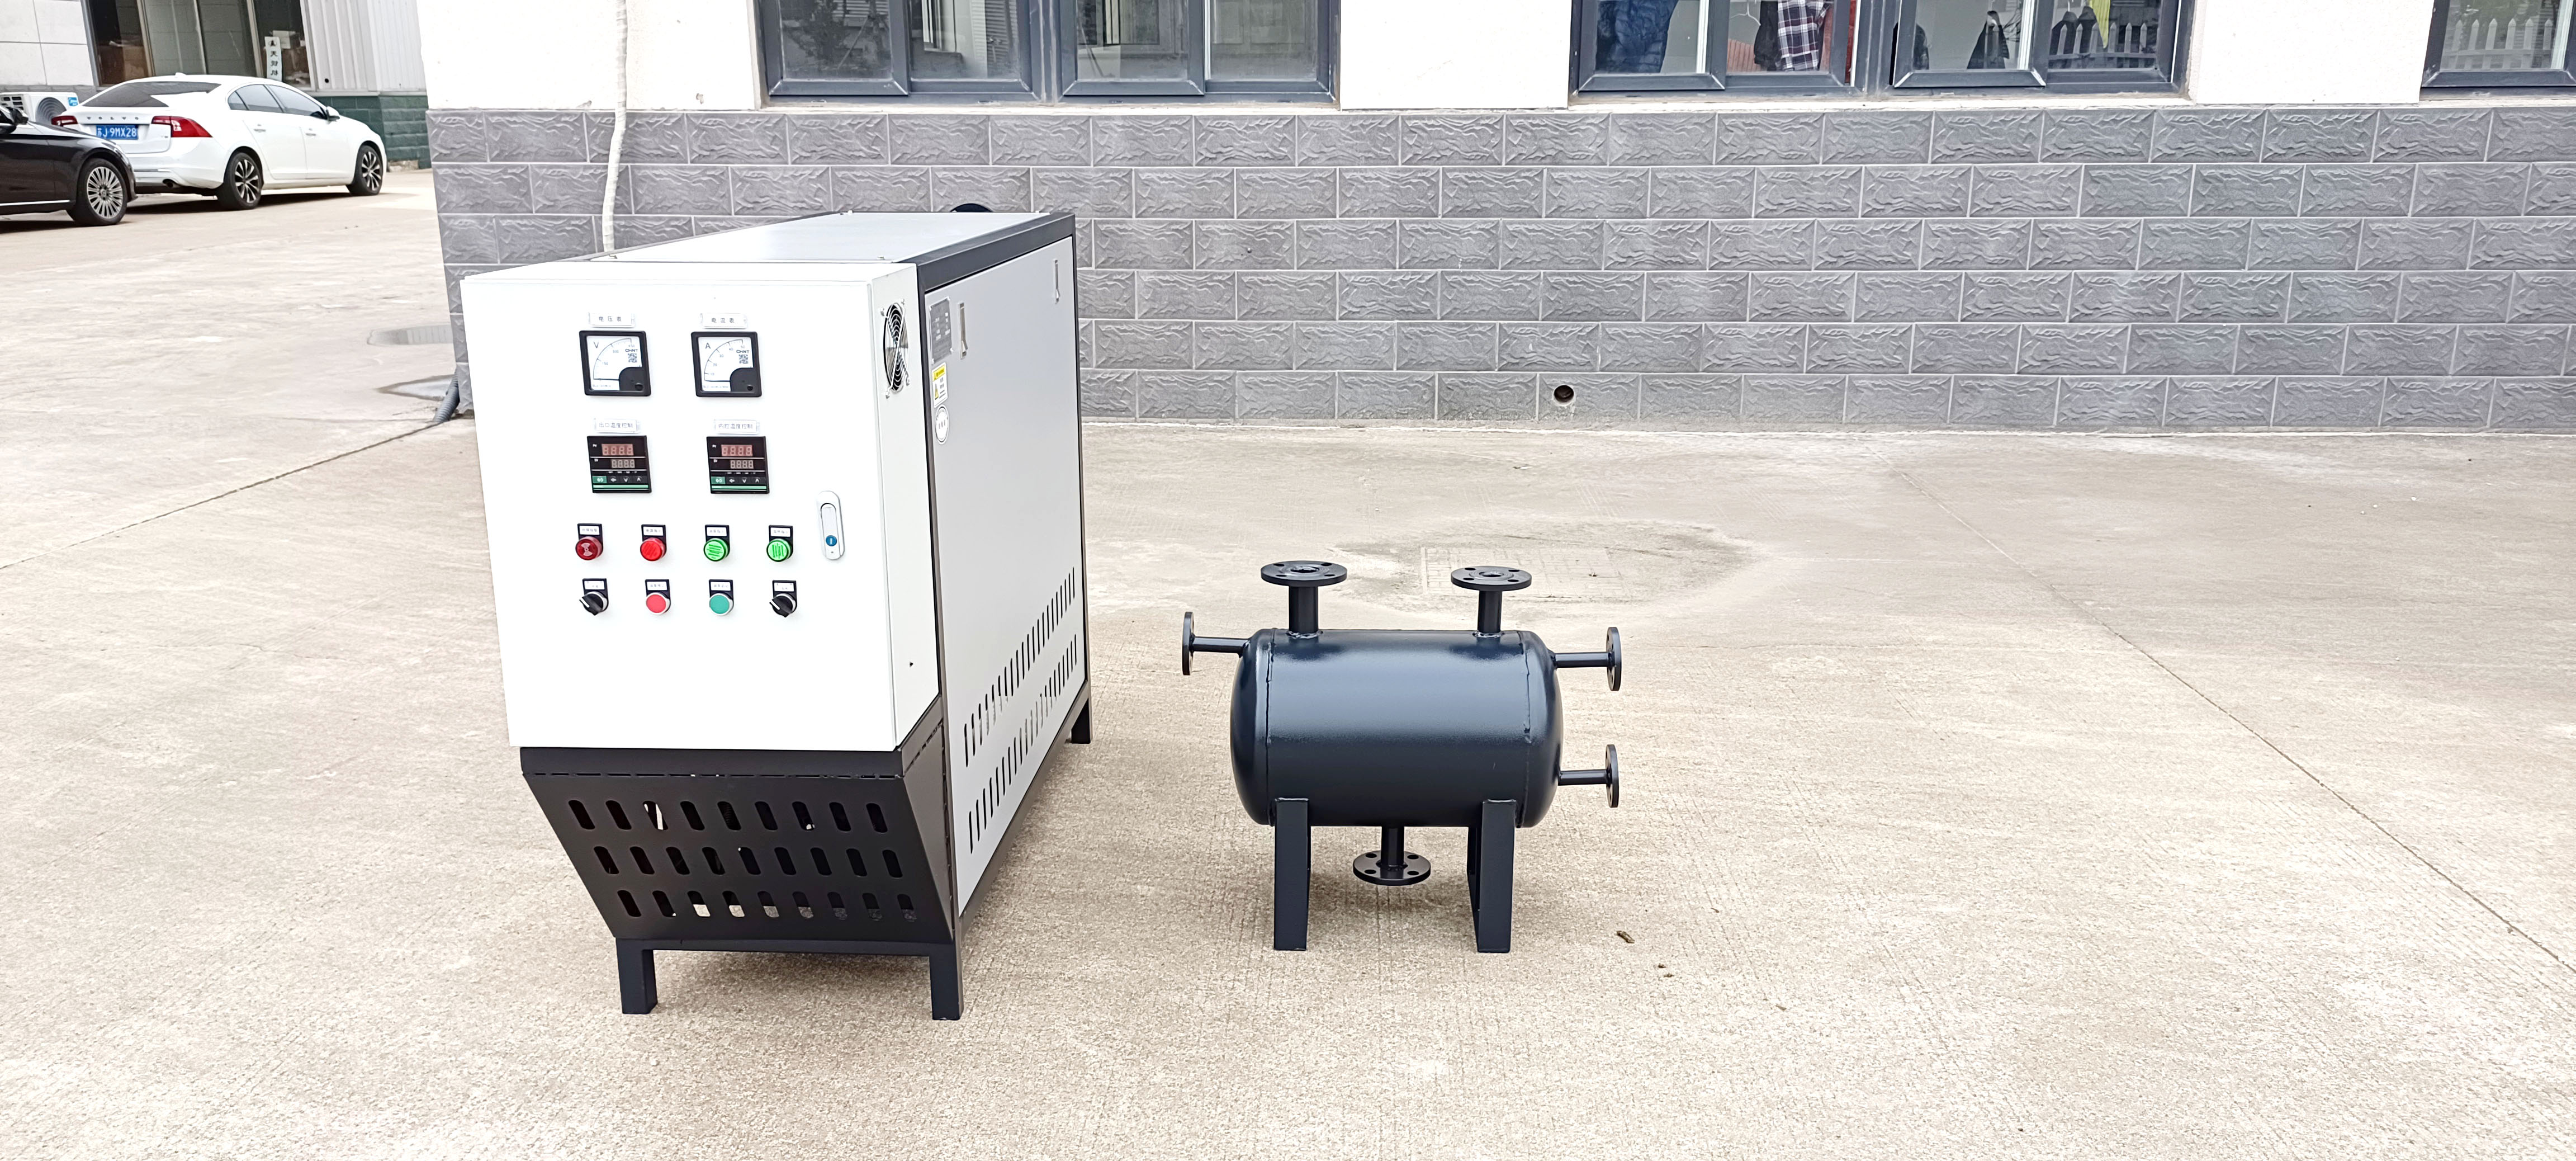
导热油炉的结焦风险,往往在设备设计与制造阶段就已埋下伏笔。炉管表面负荷是否匹配导热油的最高允许膜温、管内流速能否有效带走边界层热量、膨胀槽结构能否隔绝空气——这些参数若未经严谨热力计算,即便使用合格油品,系统仍可能因局部超温而加速劣化。
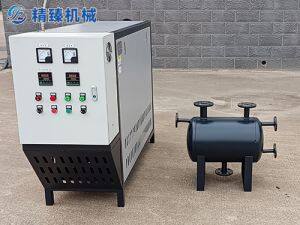
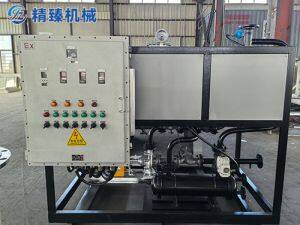
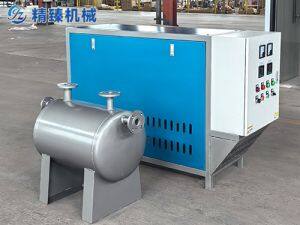
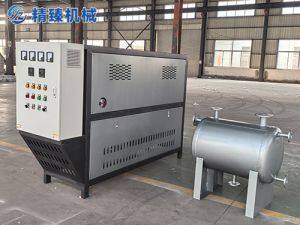
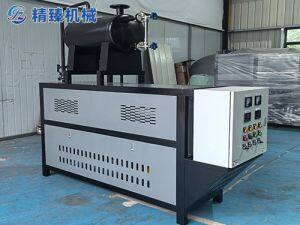
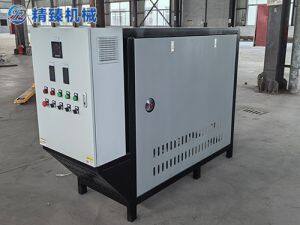
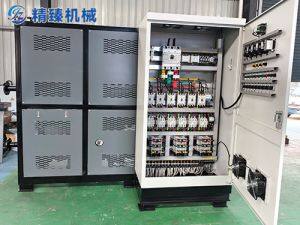
以江苏精臻智造机械有限公司为例,其位于盐城市盐都区大冈镇工业园区纬一路36号,经营范围明确涵盖特种设备制造及设计安装改造修理,持有专利认证并具备A级纳税人资质。这意味着在面对导热油炉系统时,具备资质的设计方需要从热力计算与流速核算层面入手:根据导热油的最高允许使用温度反推安全的管壁热负荷,结合循环泵流量确定合理的管径与流程,从源头避免因表面负荷偏高或流速不足导致的油品裂解。对于已经出现结焦的系统,若仅清洗或换油而不复核加热器本身的设计参数,新油仍会在同样的工况下重复劣化路径。此时,与具备特种设备设计制造能力的厂家沟通,对加热结构进行针对性复核或改造,才是切断“超温—结焦—更超温”恶性循环的有效方式。
 苏公网安备32090302000746号


 公司名称:江苏精臻智造机械有限公司
 公司地址:江苏省盐城市盐都区纬四路
 销售热线:189-1255-2676
 公司邮箱:2671295593@qq.com