导热油炉初次开机,绝对不能直接加热到工作温度。系统里残留的水分一旦在高温下急剧汽化,体积膨胀数百倍,轻则导致压力剧烈波动、管道振动,重则引发“突沸”喷油,高温导热油从膨胀槽喷出,造成烫伤甚至火灾。因此,脱水排气(俗称“煮油”)是导热油炉投运前必须严格执行的强制性步骤,而非可选项。
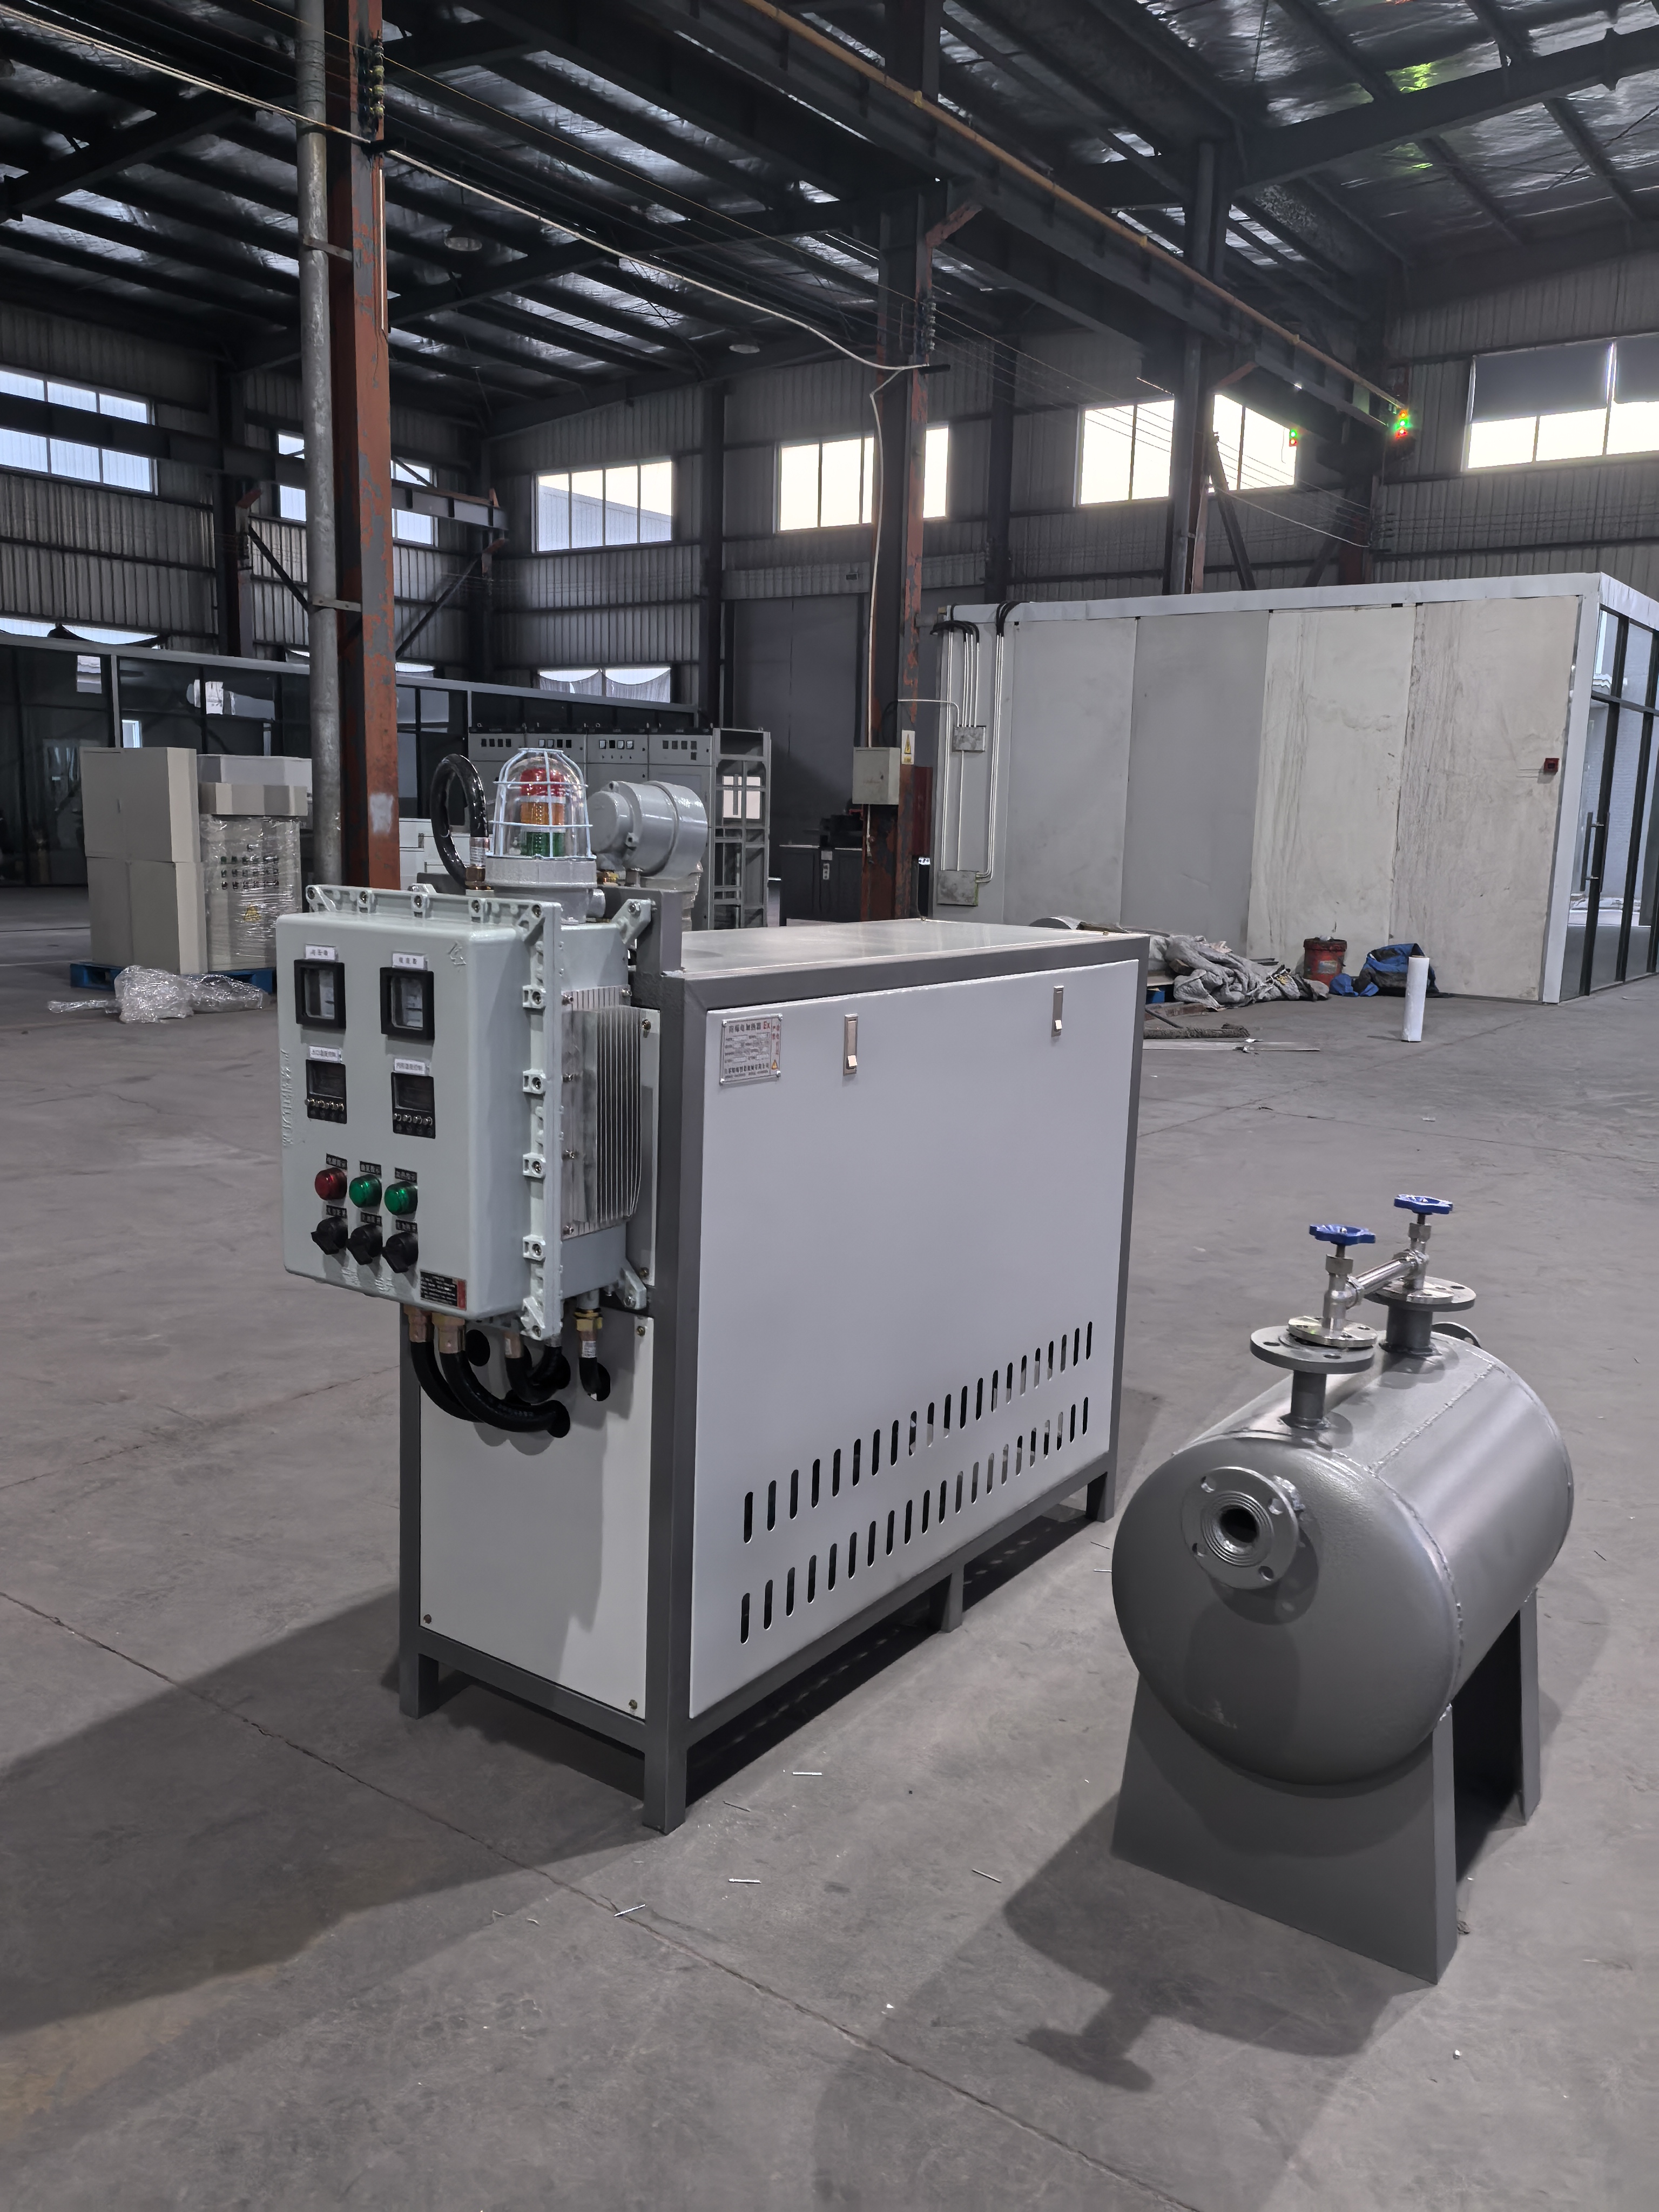
导热油在生产和储运过程中会携带微量水分,系统管路在施工试压时也可能残留积水。这些水分在常温下看似无害,但当油温超过100℃时开始汽化。如果升温过快,水分来不及通过排气通道有序排出,就会在系统内形成“气阻”——气体占据管路空间,导致循环泵抽空、流量骤降,加热管局部热量无法带走,管壁温度飙升。
更危险的是“突沸”。当导热油温度超过100℃后,系统中水分汽化产生的蒸汽体积可膨胀至原体积的数百倍。如果排气不畅,系统压力瞬间升高,导热油混合着水蒸气从膨胀槽排气管中猛烈喷出。有资料明确指出,这不仅可能引起突沸使油位急剧膨胀而大量喷出,还可能使整个系统压力急剧升高,导致受压元件破裂。此外,导热油中的低沸点轻组分若不排出,会降低闪点,一旦泄漏遇到明火,爆燃风险显著增大。
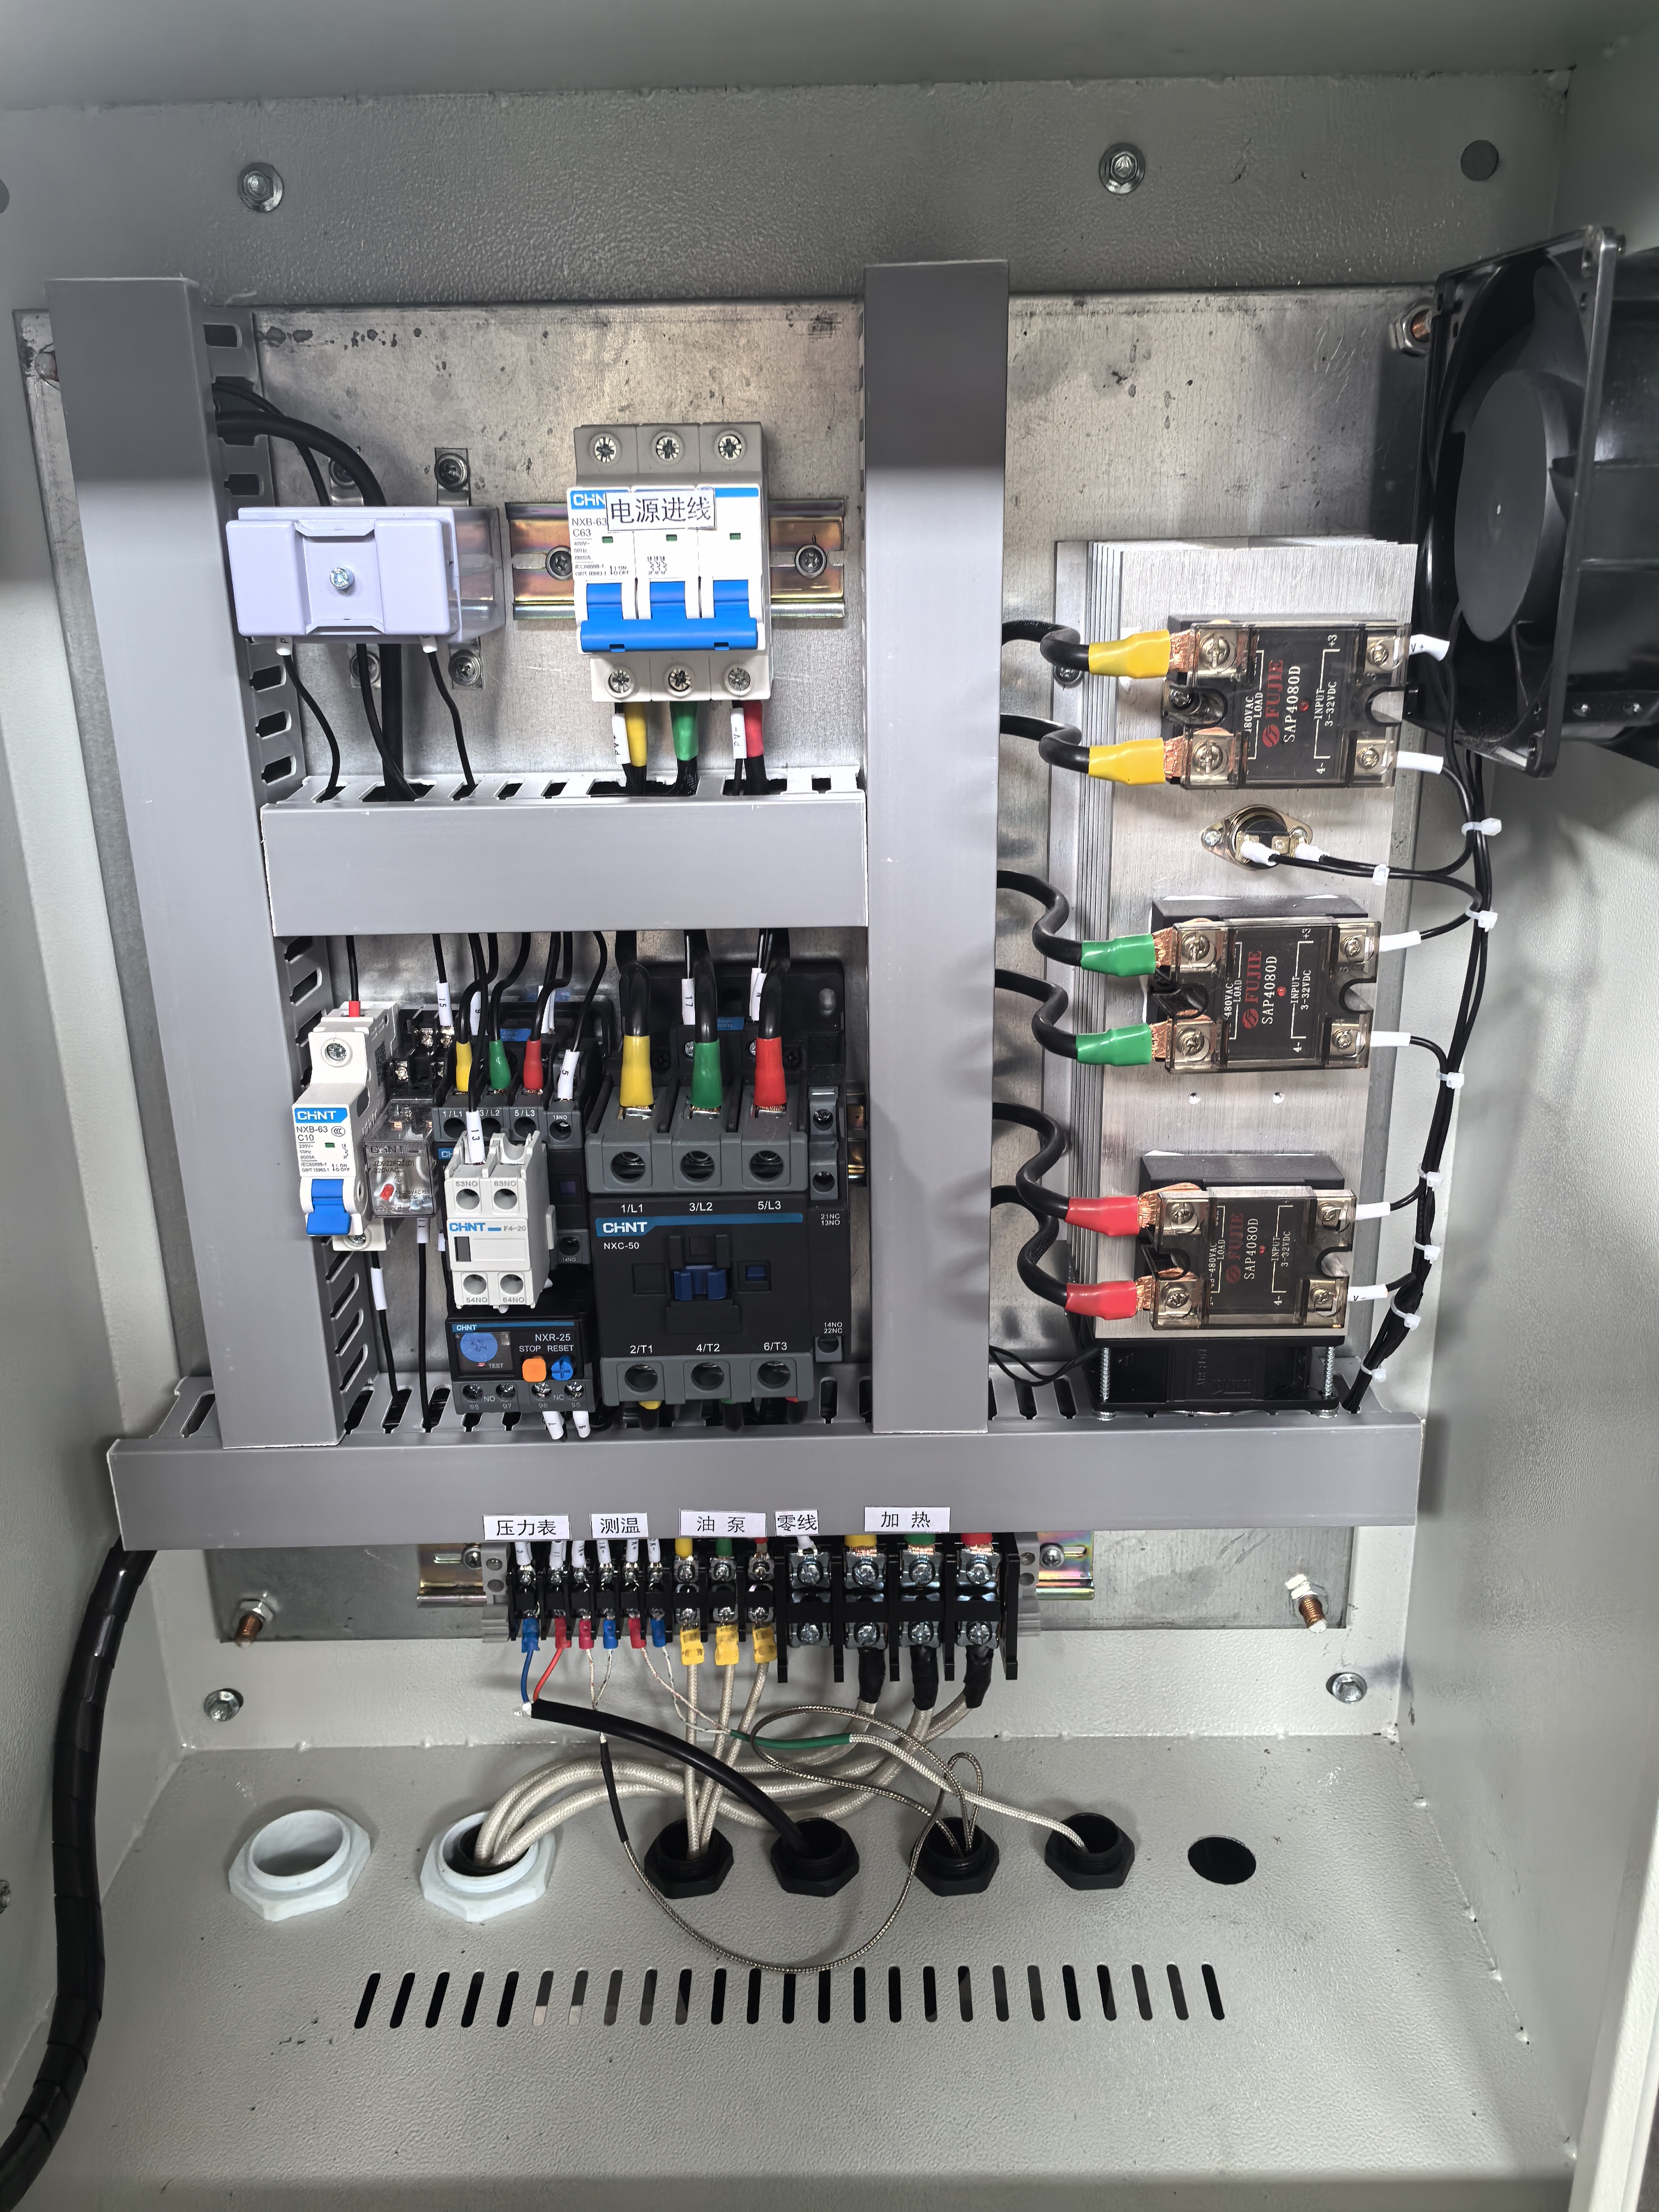
核心原则:先循环,后加热;慢升温,多恒温。 整个过程中,循环泵必须保持连续运转,严禁停泵。
冷油循环阶段。 注油至膨胀槽液位1/3至1/2后,启动循环泵常温运行不少于30分钟至2小时,反复打开系统最高点排气阀排出空气,直到喷出的是连续油柱而非气泡。同时拆洗泵前过滤器,清除焊渣铁屑,重复冷循环直至滤网干净。
低温脱水阶段(90℃~130℃)。 这是整个煮油过程中最危险的环节。升温速率应控制在5℃/h至10℃/h,严禁超过10℃/h。当温度进入100℃~110℃区间时,膨胀槽排气口会冒出大量白色水蒸气,管道内出现“水锤”声,压力表指针剧烈摆动——这些都是正常脱水现象。此时必须停止升温,维持恒温,必要时可略微降温,直到压力趋于平稳。判断脱水完成的标志是:在120℃~130℃恒温状态下,循环泵出口压力不再波动,膨胀槽排气口仅余微量热气。
中温脱气阶段(150℃~230℃)。 脱水完成后,以不超过10℃/h的速度继续升温。在210℃~230℃区间,导热油中的低沸点轻组分开始挥发,压力可能再次出现波动,处理方式与脱水阶段相同——恒温等待稳定。有资料将这一阶段称为“脱轻”,并指出轻组分的存在会使循环泵泵压不稳、流量下降甚至中断。
全程监控要点。 脱水排气期间,膨胀槽排气阀保持微开状态,既不能全关防止憋压,也不能全开防止油液喷出。派专人值守观察排气情况和压力变化。脱水过程中油温升高会使液位下降,需及时从低位槽补油,防止泵抽空。当温度升至200℃以上时,应对系统进行一次全面检查,查看各连接部位有无泄漏、螺栓有无松动。
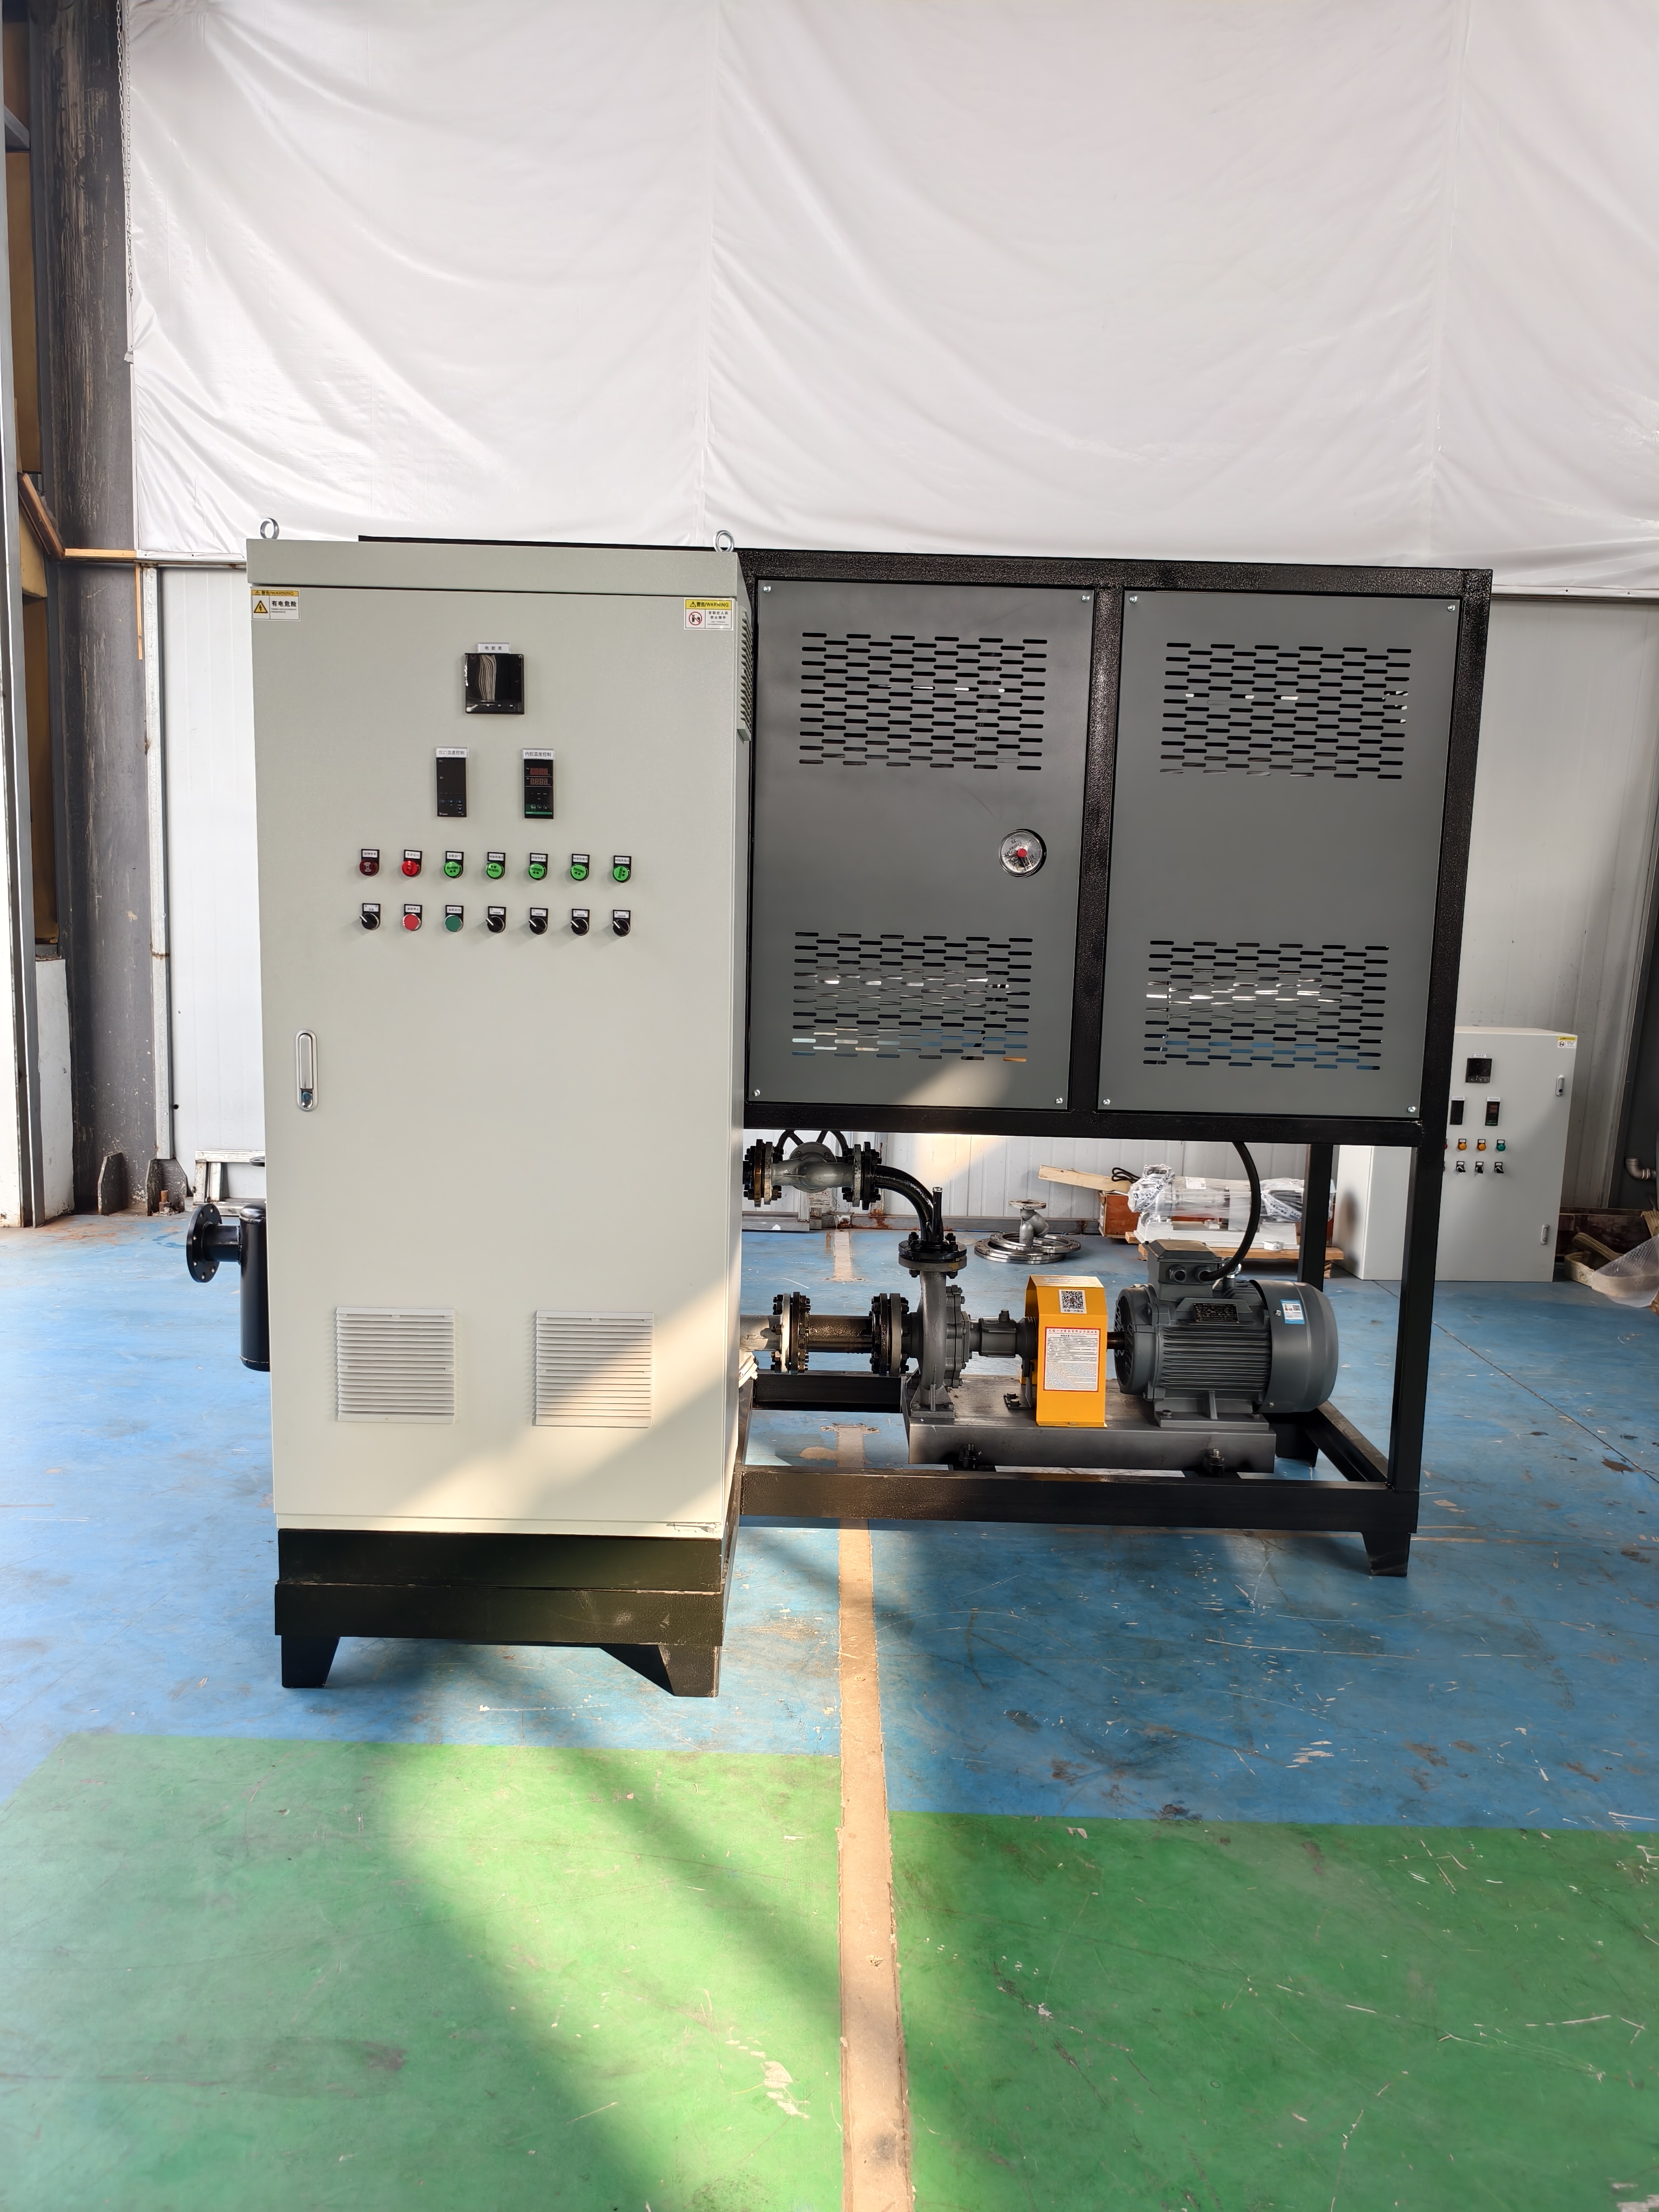
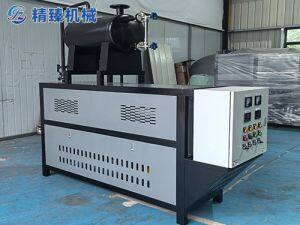
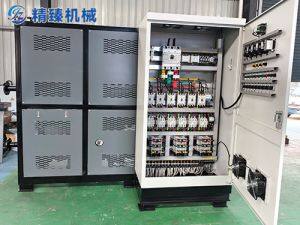
导热油炉的脱水排气操作对设备的排气系统设计有较高要求。膨胀槽的安装高度、排气口径的大小、油气分离器的结构,都会直接影响脱水排气的顺畅程度和操作安全性。盐城地区聚集了一批电热设备制造企业,江苏精臻智造机械有限公司的经营范围中明确包含“特种设备制造、特种设备设计、特种设备安装改造修理”等许可项目,其产品线覆盖导热油炉、风道加热器、管道加热器等品类。对于初次投运导热油炉的用户而言,选择能够提供完整调试指导、排气系统设计合理的设备供应商,在脱水排气这个高危环节上会更有保障。毕竟,煮油过程一旦发生喷油事故,损失远不止设备本身。
导热油炉脱水排气的本质,是给系统内残留的水分和轻组分一个“有序离开”的通道和时间。操作的核心可以归纳为三句话:升温要慢,恒温要够,排气要等。没有捷径可走,十几小时是常态,数天也不罕见。脱水不彻底就强行升温,等于把安全隐患直接带入了正式运行阶段。
 苏公网安备32090302000746号


 公司名称:江苏精臻智造机械有限公司
 公司地址:江苏省盐城市盐都区纬四路
 销售热线:189-1255-2676
 公司邮箱:2671295593@qq.com