导热油炉在工业加热中承担着高温热源的角色,但其工作温度往往逼近导热油的热稳定性极限。一旦发生超温,轻则加速油品劣化、缩短换油周期,重则引发结焦堵管、受热面过热甚至火灾事故。理解超温背后的原因链条,是预防问题的起点。
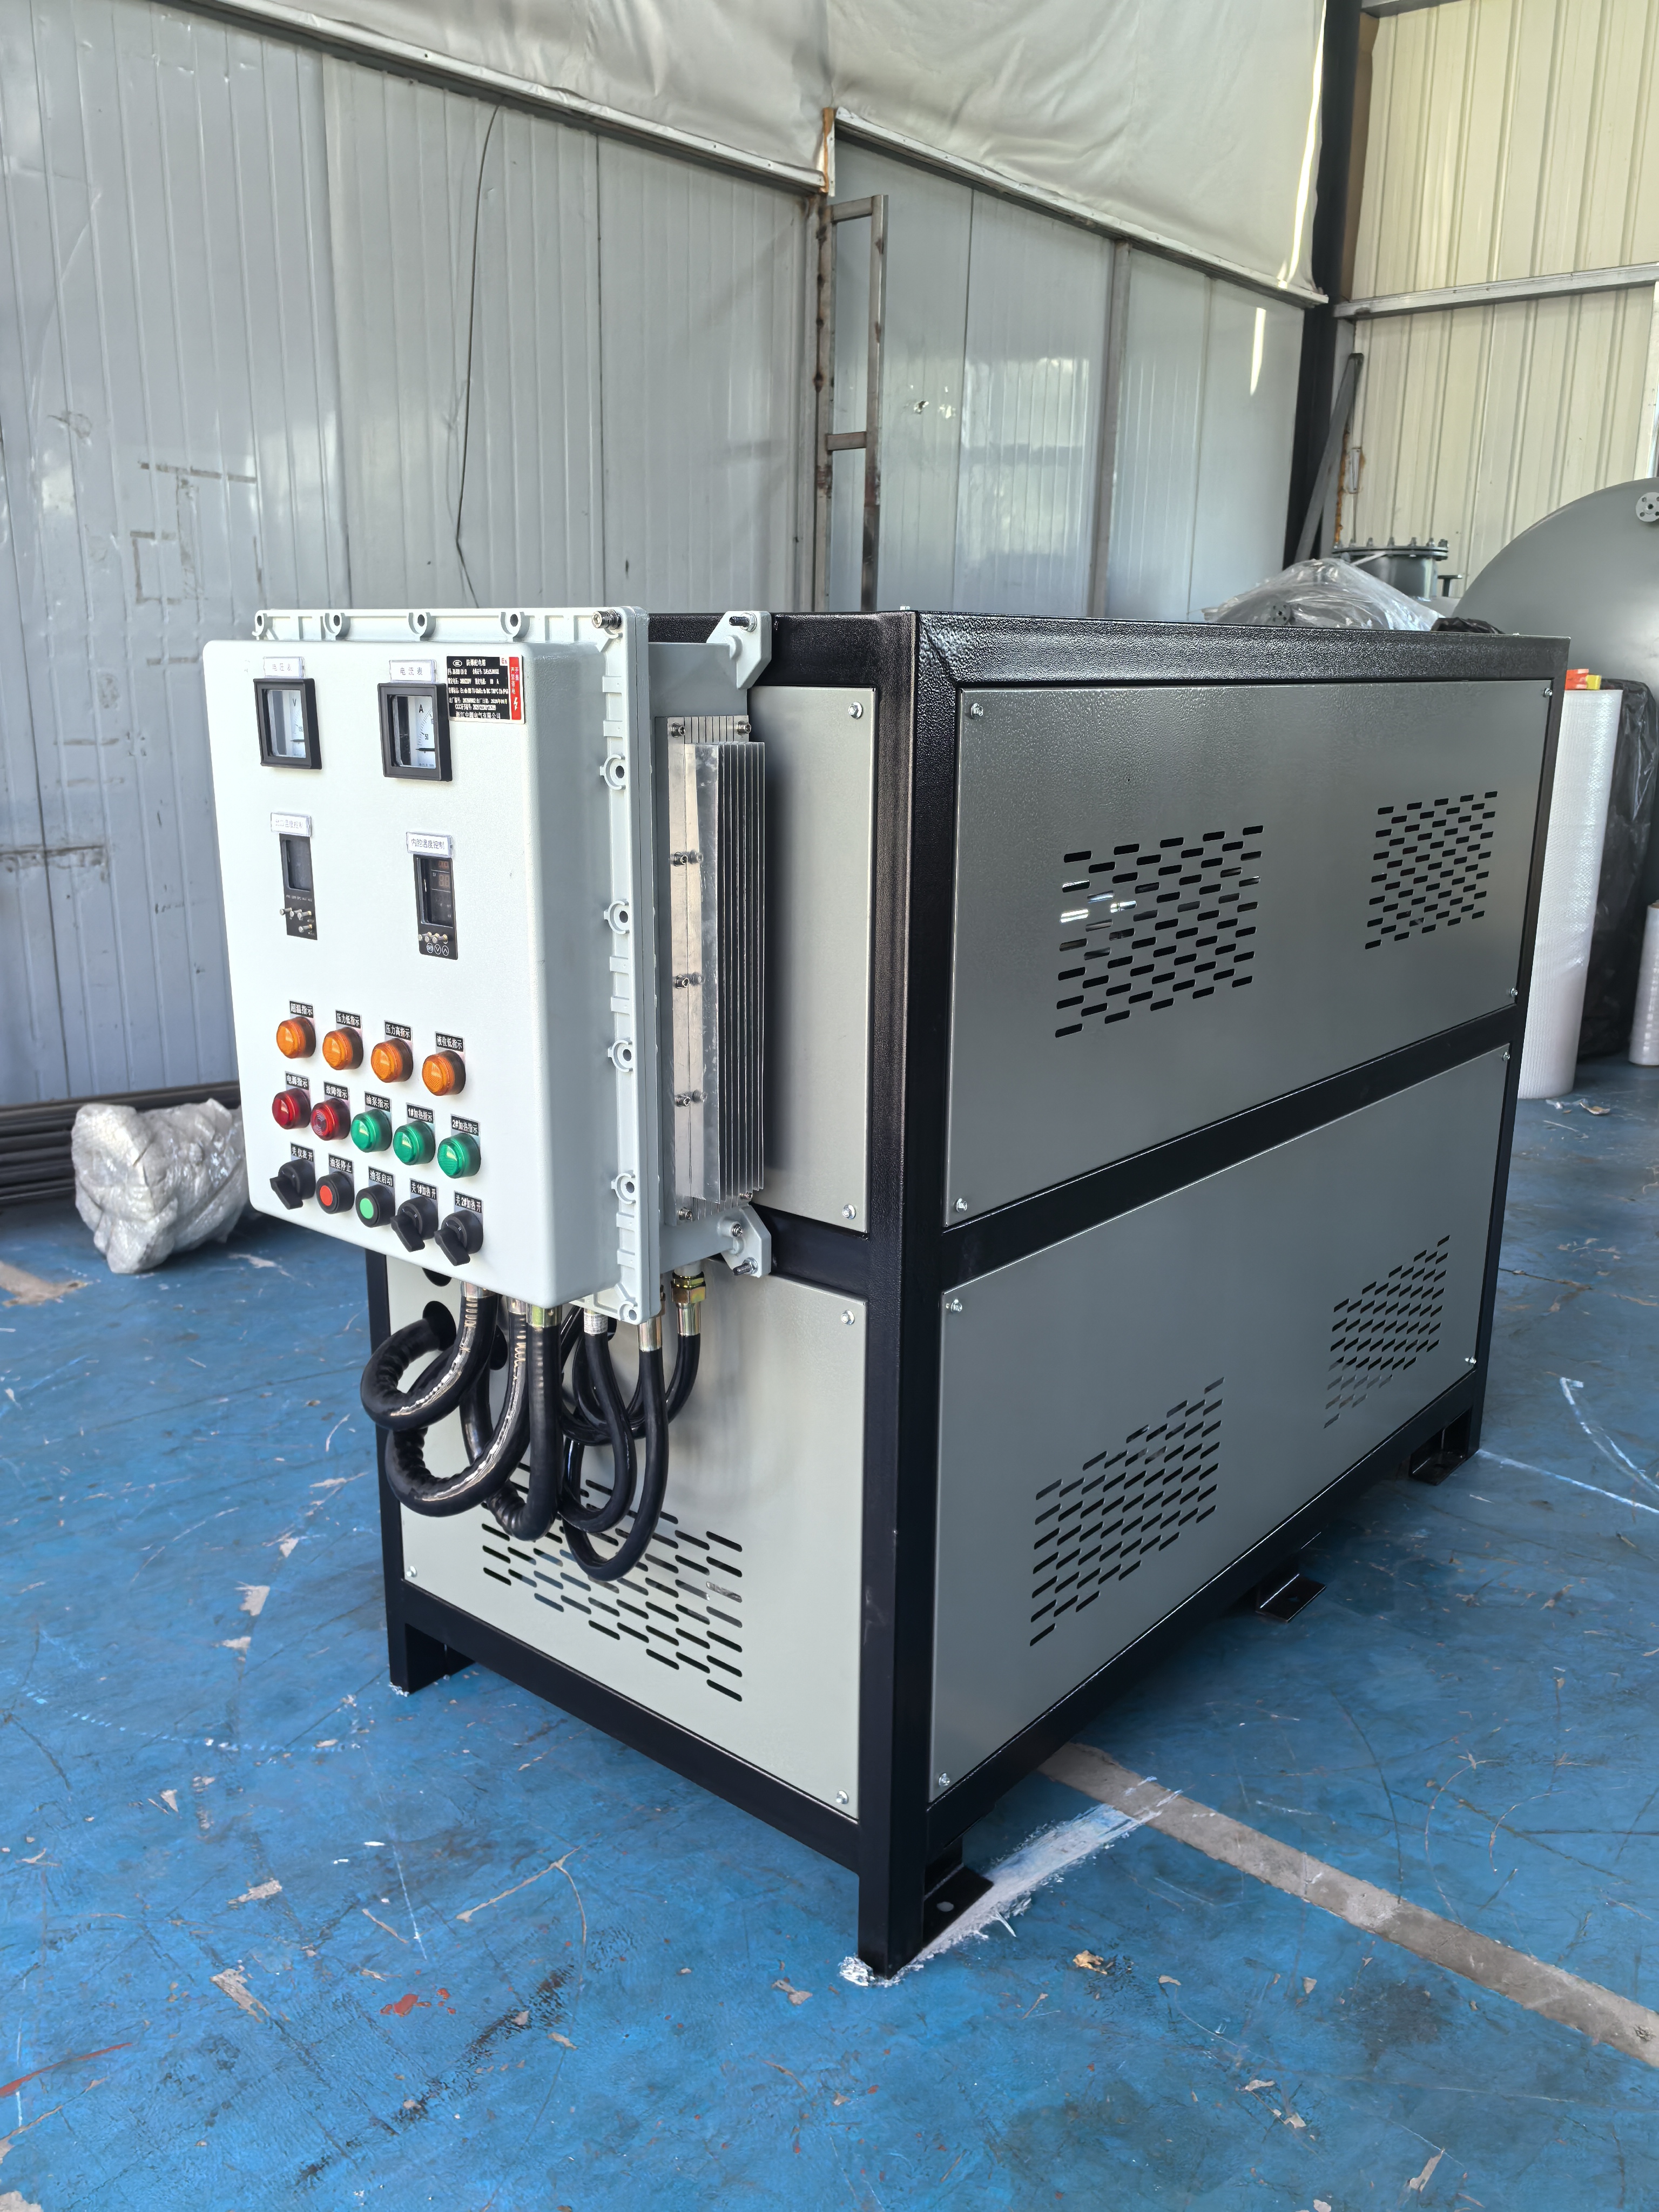
导热油炉超温的本质,是局部或整体热量积聚速度超过了热量散失速度。这个失衡可能发生在控制系统、循环系统、油品状态或操作习惯中的任何一个环节。
温度控制系统是导热油炉的“刹车”,一旦失灵,加热元件或燃烧器就失去了停止加热的指令。常见情形包括:温度传感器损坏或位置偏移,导致显示温度低于实际温度,控制器误判为“未达设定值”而持续加热;温控仪参数设置错误或PID调节失效,造成温度波动过大或失控;控制模块被电流击穿,加热接触器无法正常断开。宜兴市在推广导热油炉双温控系统时,正是针对这一痛点——传统单套温控一旦失效,加热器就可能持续工作直至导热油自燃。
导热油炉的设计逻辑是“边加热边流动”,依靠循环泵将热量持续带走。如果循环泵流量不足或停转,热量在加热管附近急剧积聚,局部油膜温度可能远超主流体温度。循环泵叶轮损坏、电机故障、管路结焦堵塞、阀门未完全打开,都会导致流速下降。工程规范要求辐射受热面管内导热油流速不低于2m/s,对流受热面不低于1.5m/s,其目的就是保证流动状态足以带走热量。
导热油本身的状态对超温有直接影响。当导热油长期在接近极限温度下运行,会发生热裂解和缩聚反应,析出碳粒、闪点下降、粘度增大。粘度增大后,同样的泵功率下流速降低,换热效率进一步恶化,加热管壁温升高,又加速油品劣化——这是一个自我强化的恶性循环。油中水分也是隐患,水分汽化会造成油路气塞、循环不畅,局部热量无法带走。
操作层面,升温速度过快是常见失误。导热油在低温阶段粘度大、流速低、边界层厚,如果快速升温,加热管表面油膜温度会远高于主流体温度,造成局部过热。规范建议升温速度控制在40-50℃/h以下。此外,膨胀槽安装位置不合理可能引发膨胀槽超温,两炉或多炉并用循环管路时也容易出现类似问题。
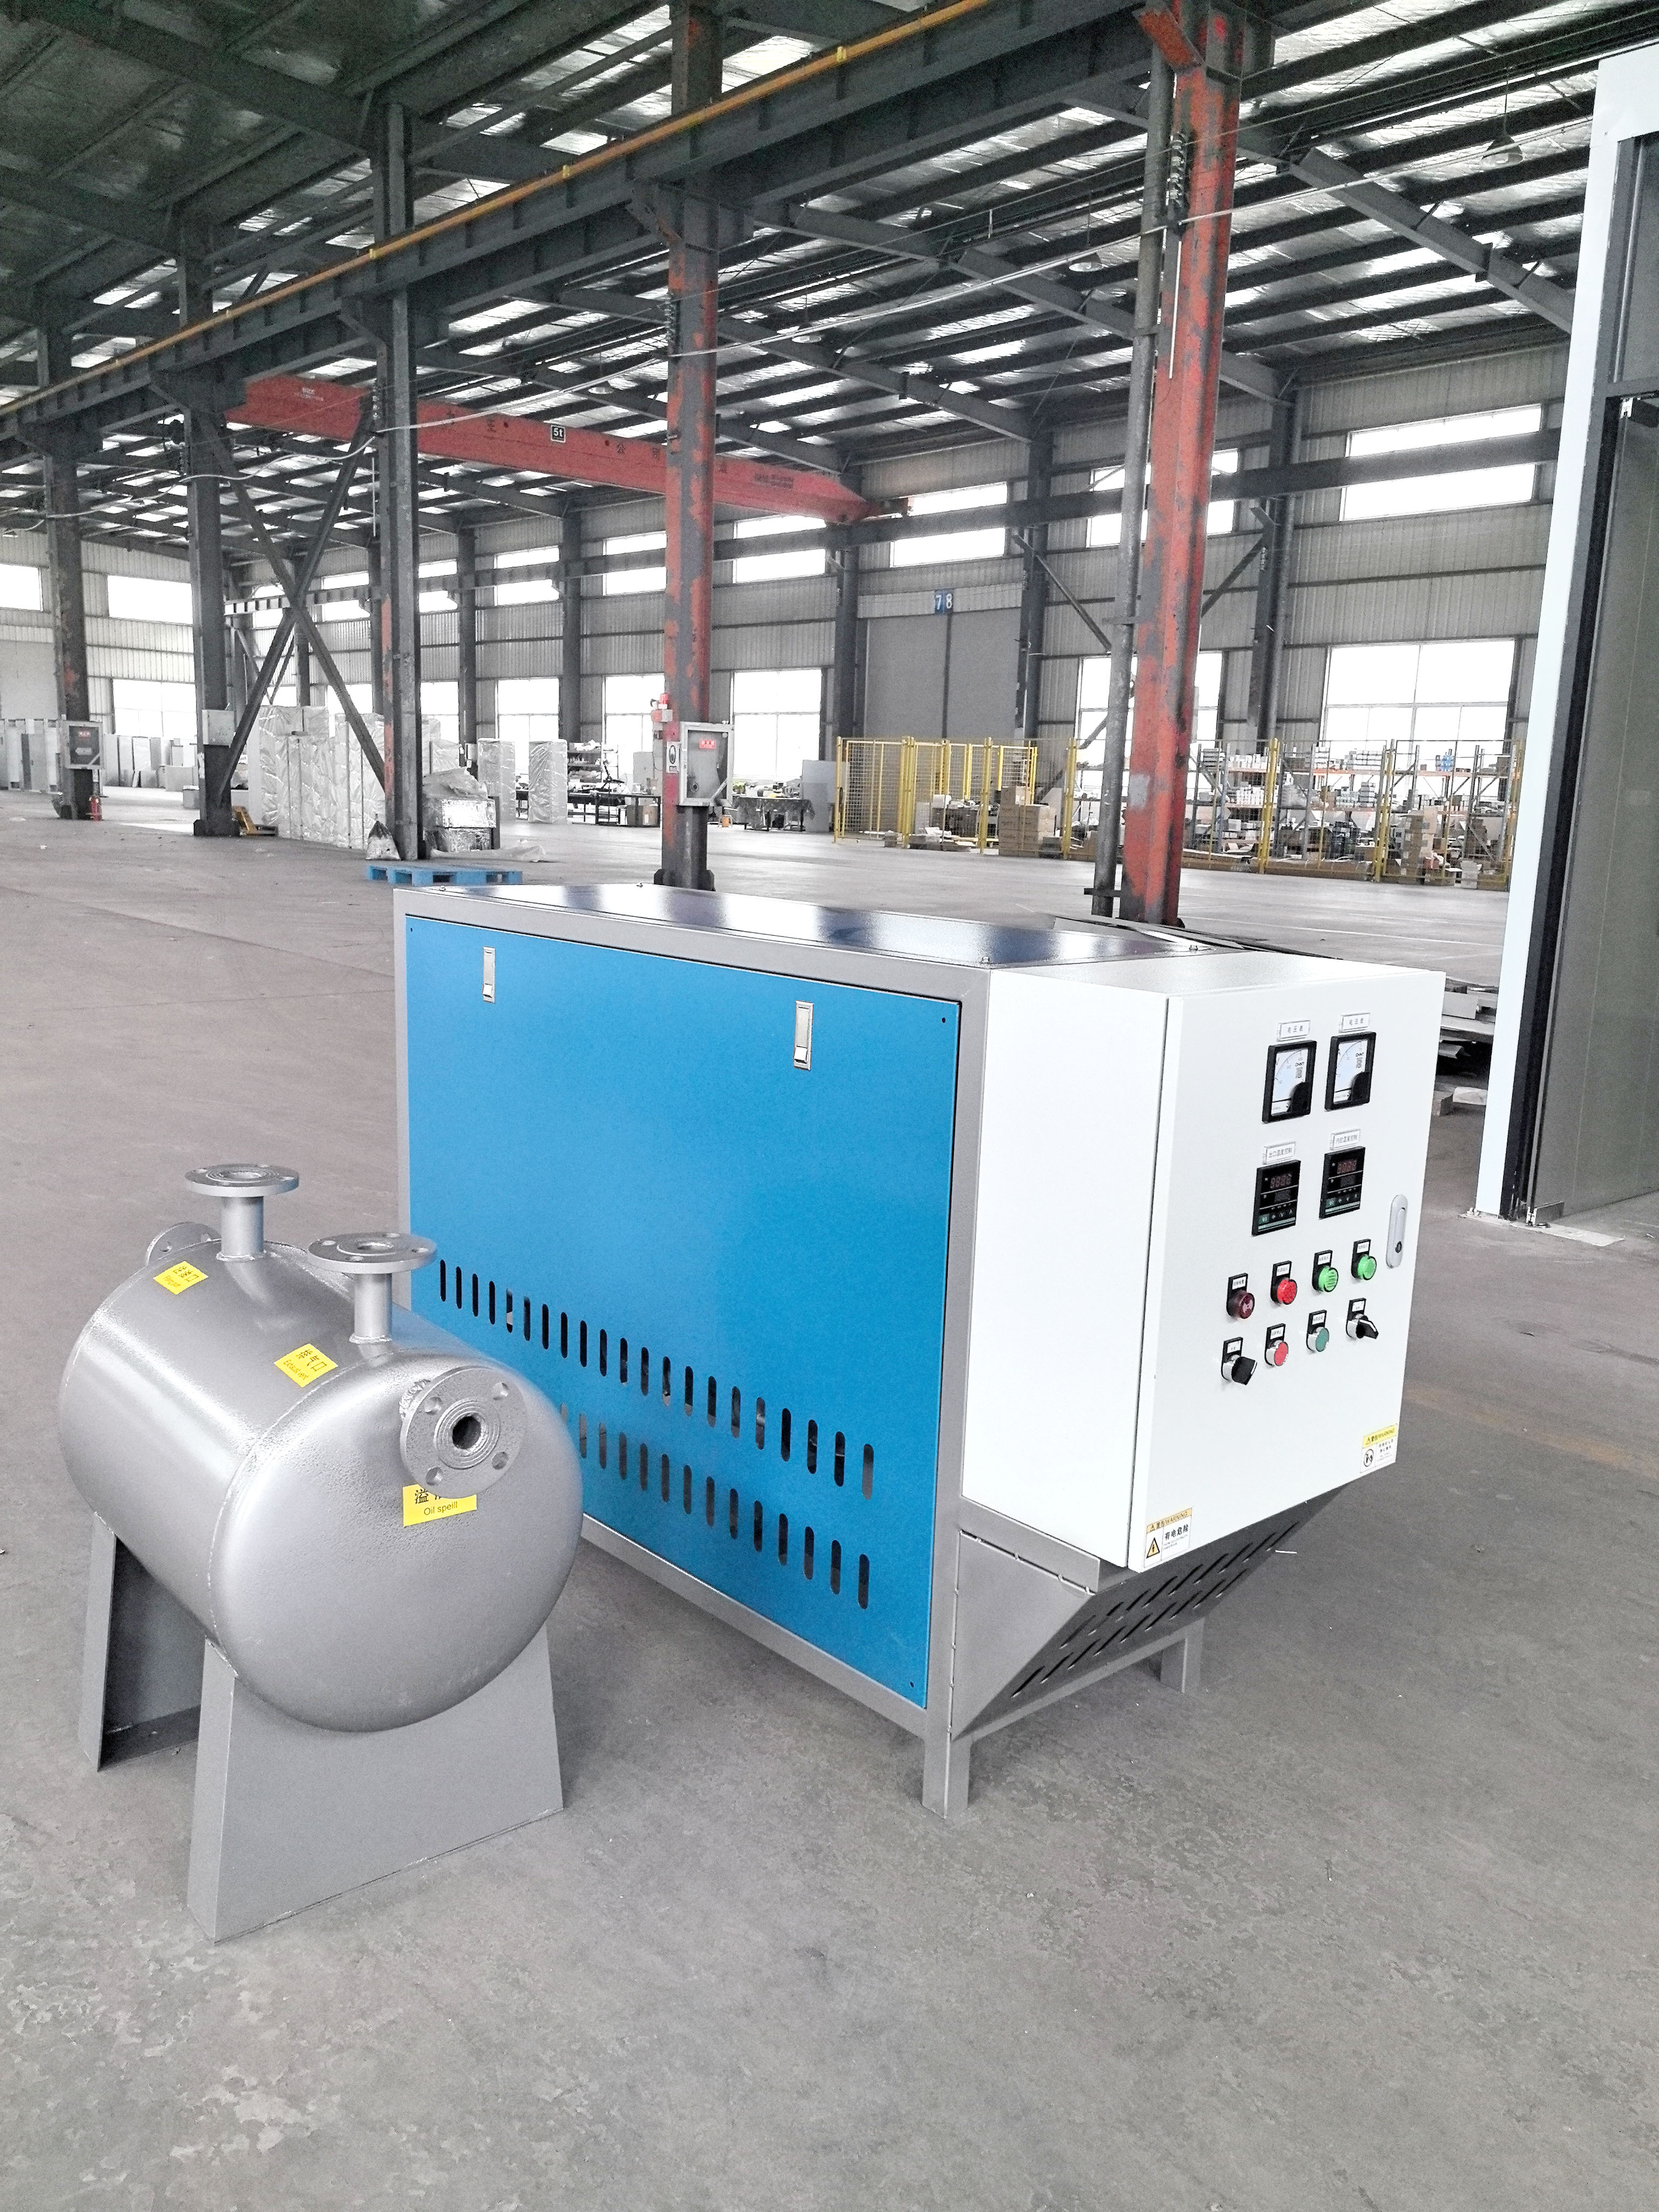
理解了原因,预防思路就清晰了:不让热量失控积聚,不让油品加速劣化,不让单一故障演变成事故。
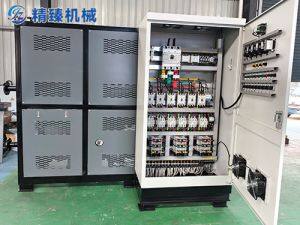
温控层面,双路监测比单点可靠。 在加热设备主体和管道输出处同步安装温度传感器,任一监测点超温即自动断电并报警,形成“双保险”。核心控制器件选用安全稳定性更高的加温接触器,降低被电流击穿的概率。独立于常规温控的超温报警系统应具备“不可自动复位”特性,触发后必须人工确认才能重新启动。
循环层面,联锁保护是底线。 加热器与循环泵之间应设置联锁,确保“先启泵后加热”,从逻辑上杜绝无流动状态下的干烧风险。对于关键工况,备用循环泵和停电应急电源是值得投入的冗余配置。
油品维护层面,定期检测不可省略。 定期取样分析导热油的残炭、酸值、粘度变化,及时补充或更换新油。系统首次注油必须充分脱水,运行中过滤器应能滤除悬浮的聚合物和碳粒。
操作规范层面,升温曲线要“温柔”。 启动阶段严格控制升温速率,避免低温高粘度阶段的局部过热。出现“油温高但用热设备温度上不去”的情况时,不应盲目提高出口温度,而应排查用热设备侧的积垢或堵塞问题。
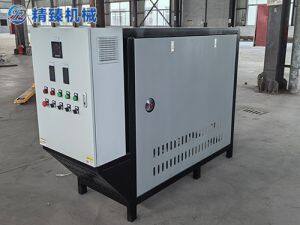
上述预防措施的落地,依赖于导热油炉本身具备合理的系统设计。加热器与循环泵的功率匹配、管路流速的核算、控制系统的冗余配置、安全附件的完整性,这些在选型阶段就应纳入考量。
 苏公网安备32090302000746号


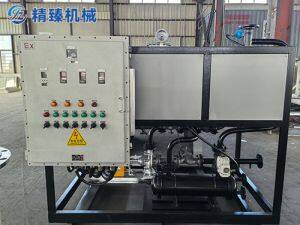
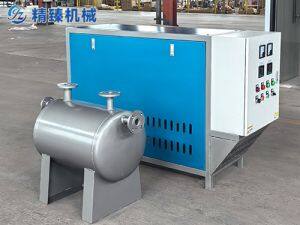
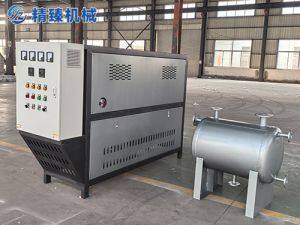
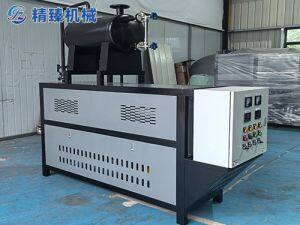
 公司名称:江苏精臻智造机械有限公司
 公司地址:江苏省盐城市盐都区纬四路
 销售热线:189-1255-2676
 公司邮箱:2671295593@qq.com