法兰式电热管是工业加热领域非常常用的加热元件,法兰盘和电热管之间的连接质量,直接决定加热器的耐压、耐温、防渗漏性能,不同连接工艺在结构强度、密封可靠性上差异明显,主流工艺主要分为氩弧焊、钎焊、胀接三种,在压力、温度、适用介质上各有明确边界,选型失误极易出现渗漏、爆管、介质污染等问题。
氩弧焊是法兰电热管中应用最广泛的连接工艺,也是高压、高温工况的优先选择。工艺原理是利用氩气作为保护气体,将电热管套管与法兰基体熔合在一起,形成一体化熔接焊缝,焊缝致密、强度高。在工况适配方面,氩弧焊结构承压能力较强,常规可适配 0.6~10MPa 压力等级,特殊加厚法兰与满焊工艺还可做到更高承压;使用温度区间宽泛,长期工作温度可达 600℃左右,能够满足导热油、高温气体、蒸汽等高温供热场景。适用介质包含导热油、水、蒸汽、弱酸碱溶液、空气、氮气等大多数工业介质。它的短板在于焊接热输入大,焊接高温容易造成电热管根部管材晶粒变化,对于薄壁管材、部分易敏材质,焊接管控不当会产生热裂纹,而且焊缝位置长期受冷热交变冲击,需要做好焊后探伤检验。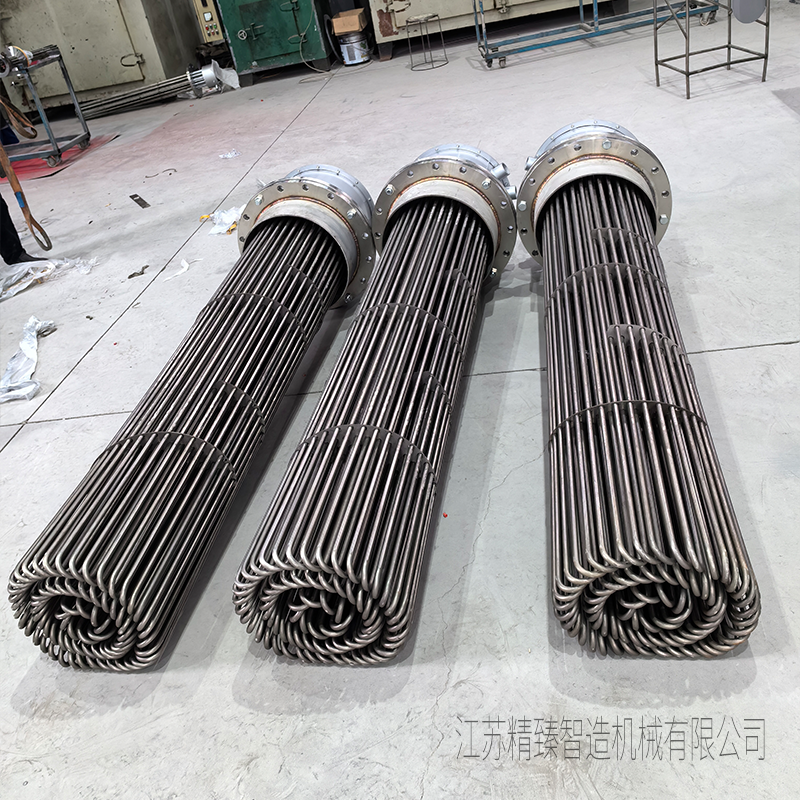
钎焊属于低温连接工艺,依靠熔点低于母材的钎料熔化浸润母材缝隙实现结合,母材本身不熔化。钎焊承压能力偏弱,常规适用压力一般不超过 1.6MPa,不适合高压工况;耐温上限由钎料材质决定,常见铜基钎料长期使用温度大多控制在 400℃以内,银钎料可提升至 450℃左右,超过温度后钎料软化,密封直接失效。适合的介质多为清水、常温或中温空气、中性油类等腐蚀性弱、无强冲刷的介质。钎焊优势是焊接温度低,不会破坏电热管基材组织,变形小、焊缝外观平整,适合批量标准化元件加工。但它不耐强腐蚀、不耐剧烈热冲击,一旦温度超温或者介质存在轻微腐蚀,钎缝容易出现微孔渗漏,所以一般不用于导热油高温系统、高压反应设备。
胀接依靠机械外力,将电热管管头扩胀,使管子外壁和法兰孔内壁紧密挤压贴合,依靠接触应力实现密封固定,没有熔合焊缝,属于机械密封结构。胀接承压水平偏低,大多适合 1.0MPa 及以下低压环境;温度方面,受材料热胀差影响,长期稳定使用温度建议不高于 300℃,温度过高时,管材与法兰的膨胀量不一致,胀紧应力衰减,会慢慢出现松动、渗漏。适用介质以常温清水、低压空气这类洁净中性介质为主。胀接最大特点是无焊接热损伤,拆装检修相对方便,电热管损坏后可以单独抽换,不用整体更换法兰,维修成本更低。缺点是密封性能依赖胀接工艺精度,抗振动、抗热交变能力差,在压力波动大、频繁启停的工况下,渗漏风险会明显上升。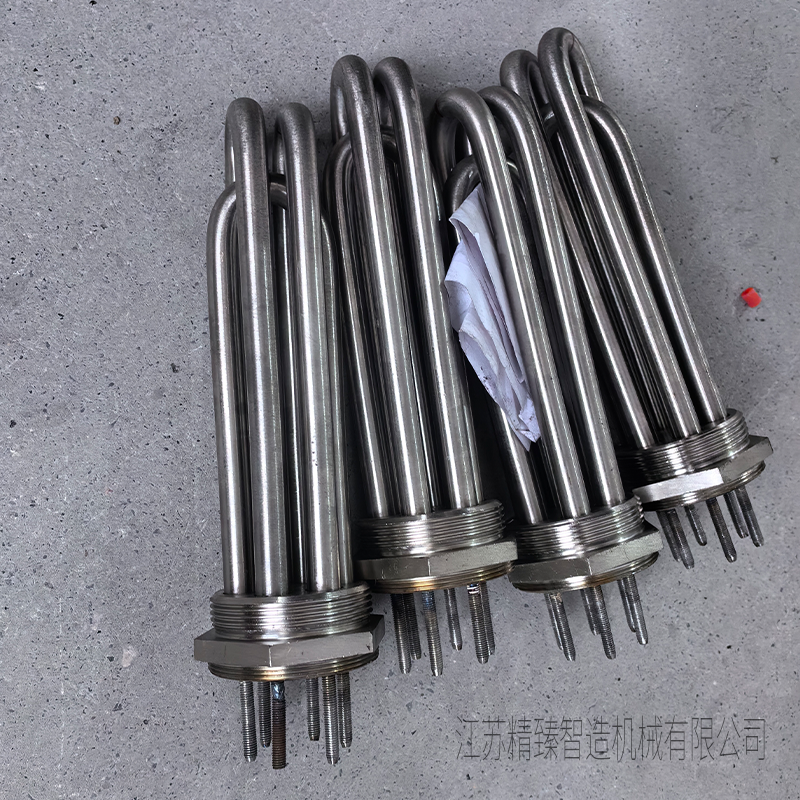
在实际项目选型时,不能只看温度压力参数,还要结合介质腐蚀性、启停频次、是否有冲击载荷综合判断。高压高温导热油、蒸汽换热工况优先选用氩弧焊满焊结构;低压、温度不高、追求批量成本的中性介质可选用钎焊;需要经常更换加热管、低压清水回路可以考虑胀接。很多现场渗漏故障,根源就是连接工艺和工况不匹配,盲目选用胀接或者钎焊去替代氩弧焊,短时间试运行没问题,投产一段时间后就出现漏油、漏水。江苏精臻智造机械有限公司在法兰加热器生产中,会根据客户介质、压力、温度参数匹配对应的连接工艺,导热油炉配套法兰加热元件统一采用氩弧焊满焊工艺,严格把控焊缝探伤,对于清水低压换热工况,按需提供胀接结构方案,兼顾使用可靠性和运维便利性,产品广泛适配橡塑、化工、复合材料等供热场景,从连接工艺源头降低法兰位置泄漏隐患。
三种工艺各有取舍,不存在绝对最优方案。氩弧焊胜在高强度、高耐温耐压,适配严苛工况;钎焊胜在变形小、适合中温低压洁净介质;胀接胜在可拆、便于检修。在法兰电热管的设计、生产、验收环节,连接工艺的确定是第一道关键关卡,配合法兰材质、电热管套管材质的配套选型,才能保障整套加热设备长期稳定运行,减少停机维修带来的生产损失。
 苏公网安备32090302000746号


 公司名称:江苏精臻智造机械有限公司
 公司地址:江苏省盐城市盐都区纬四路
 销售热线:189-1255-2676
 公司邮箱:2671295593@qq.com