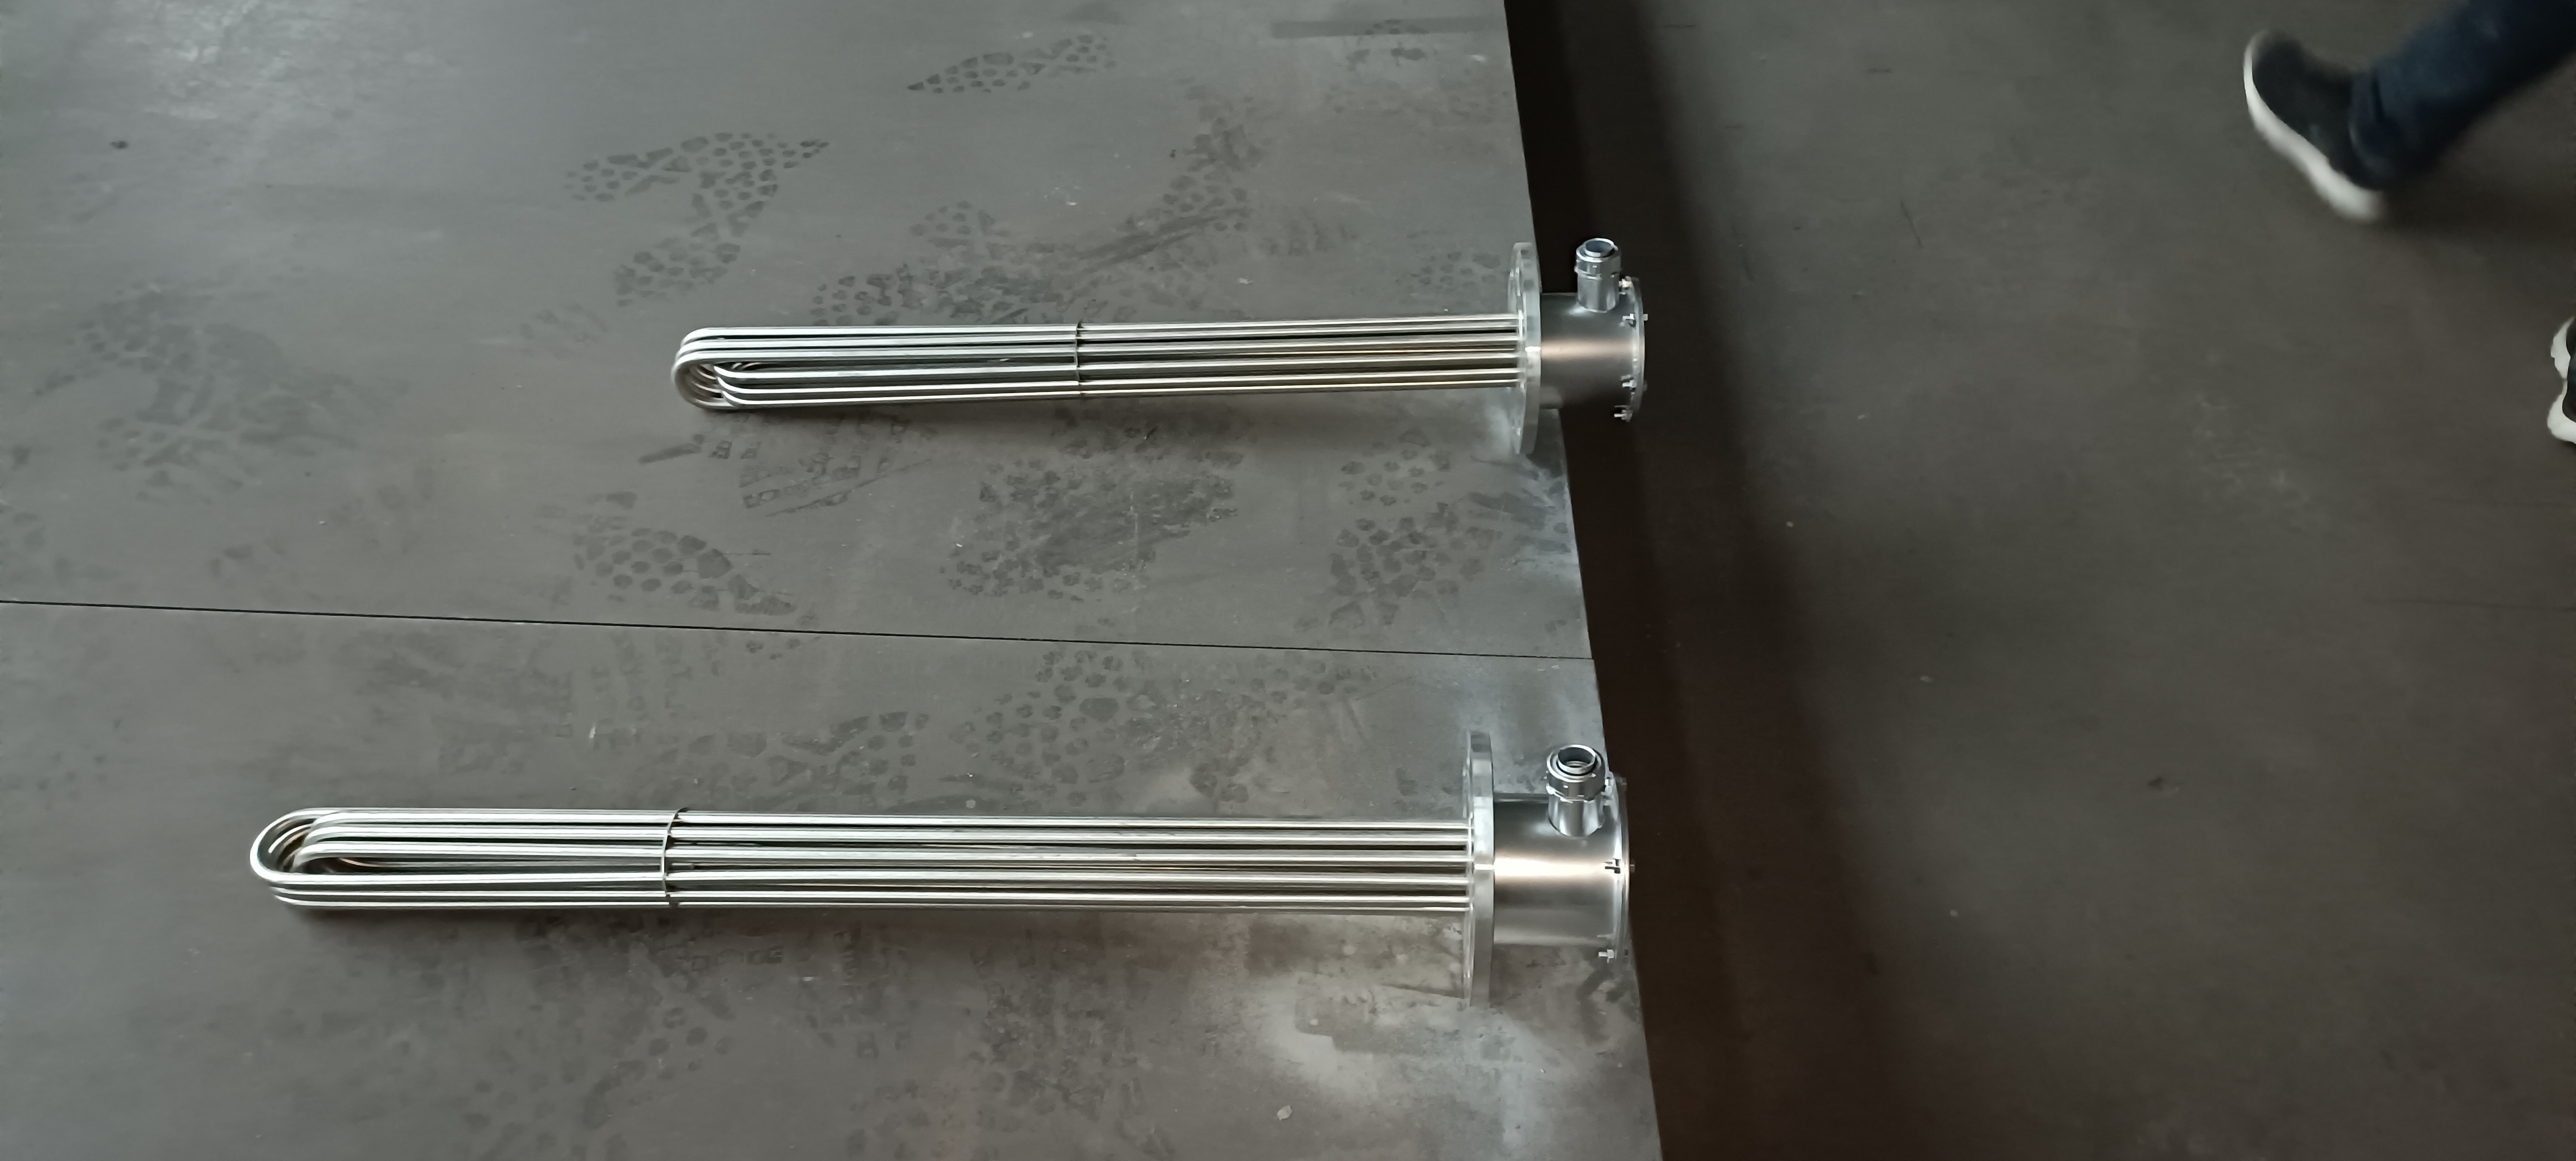
电解槽是制氢系统的核心设备,其运行效率与寿命高度依赖于温度控制。电解槽热管理加热器,正是这一温控体系中负责“供热量”的关键部件——它的使命并非简单地把电解液烧热,而是在冷启动阶段快速将电解槽提升至工作温度,并在低负荷或待机工况下维持必要的热平衡。
电解水制氢的化学反应本身需要活化能,而电解质的离子电导率也随温度上升而显著提高。碱性电解槽(AWE)的典型工作温度在70至90℃之间,质子交换膜电解槽(PEM)则在50至80℃运行。温度每偏离最优区间,电解效率都会下降,能耗随之上升。
问题在于,电解槽并非一开始就处于这个温度区间。冷启动时,整个系统从室温开始,若仅靠电解反应自身的焦耳热来升温,过程极为缓慢。德国于利希研究中心的实验数据显示,仅依靠辅助电阻加热将电解槽升至75℃,耗时长达160分钟。在实际工业场景中,这种等待意味着产能的浪费。因此,热管理加热器需要在启动阶段主动“补热”,加速升温进程。
更棘手的是低负荷工况。当电解槽在部分负载下运行时,电解反应产生的热量不足以维持工作温度,尤其在宽功率波动的可再生能源制氢场景中,风光出力下降时电解槽可能长时间处于“热待机”状态。此时若没有外部热源补充,电解液温度会持续下滑,再次提负荷时又需重新升温,形成效率陷阱。
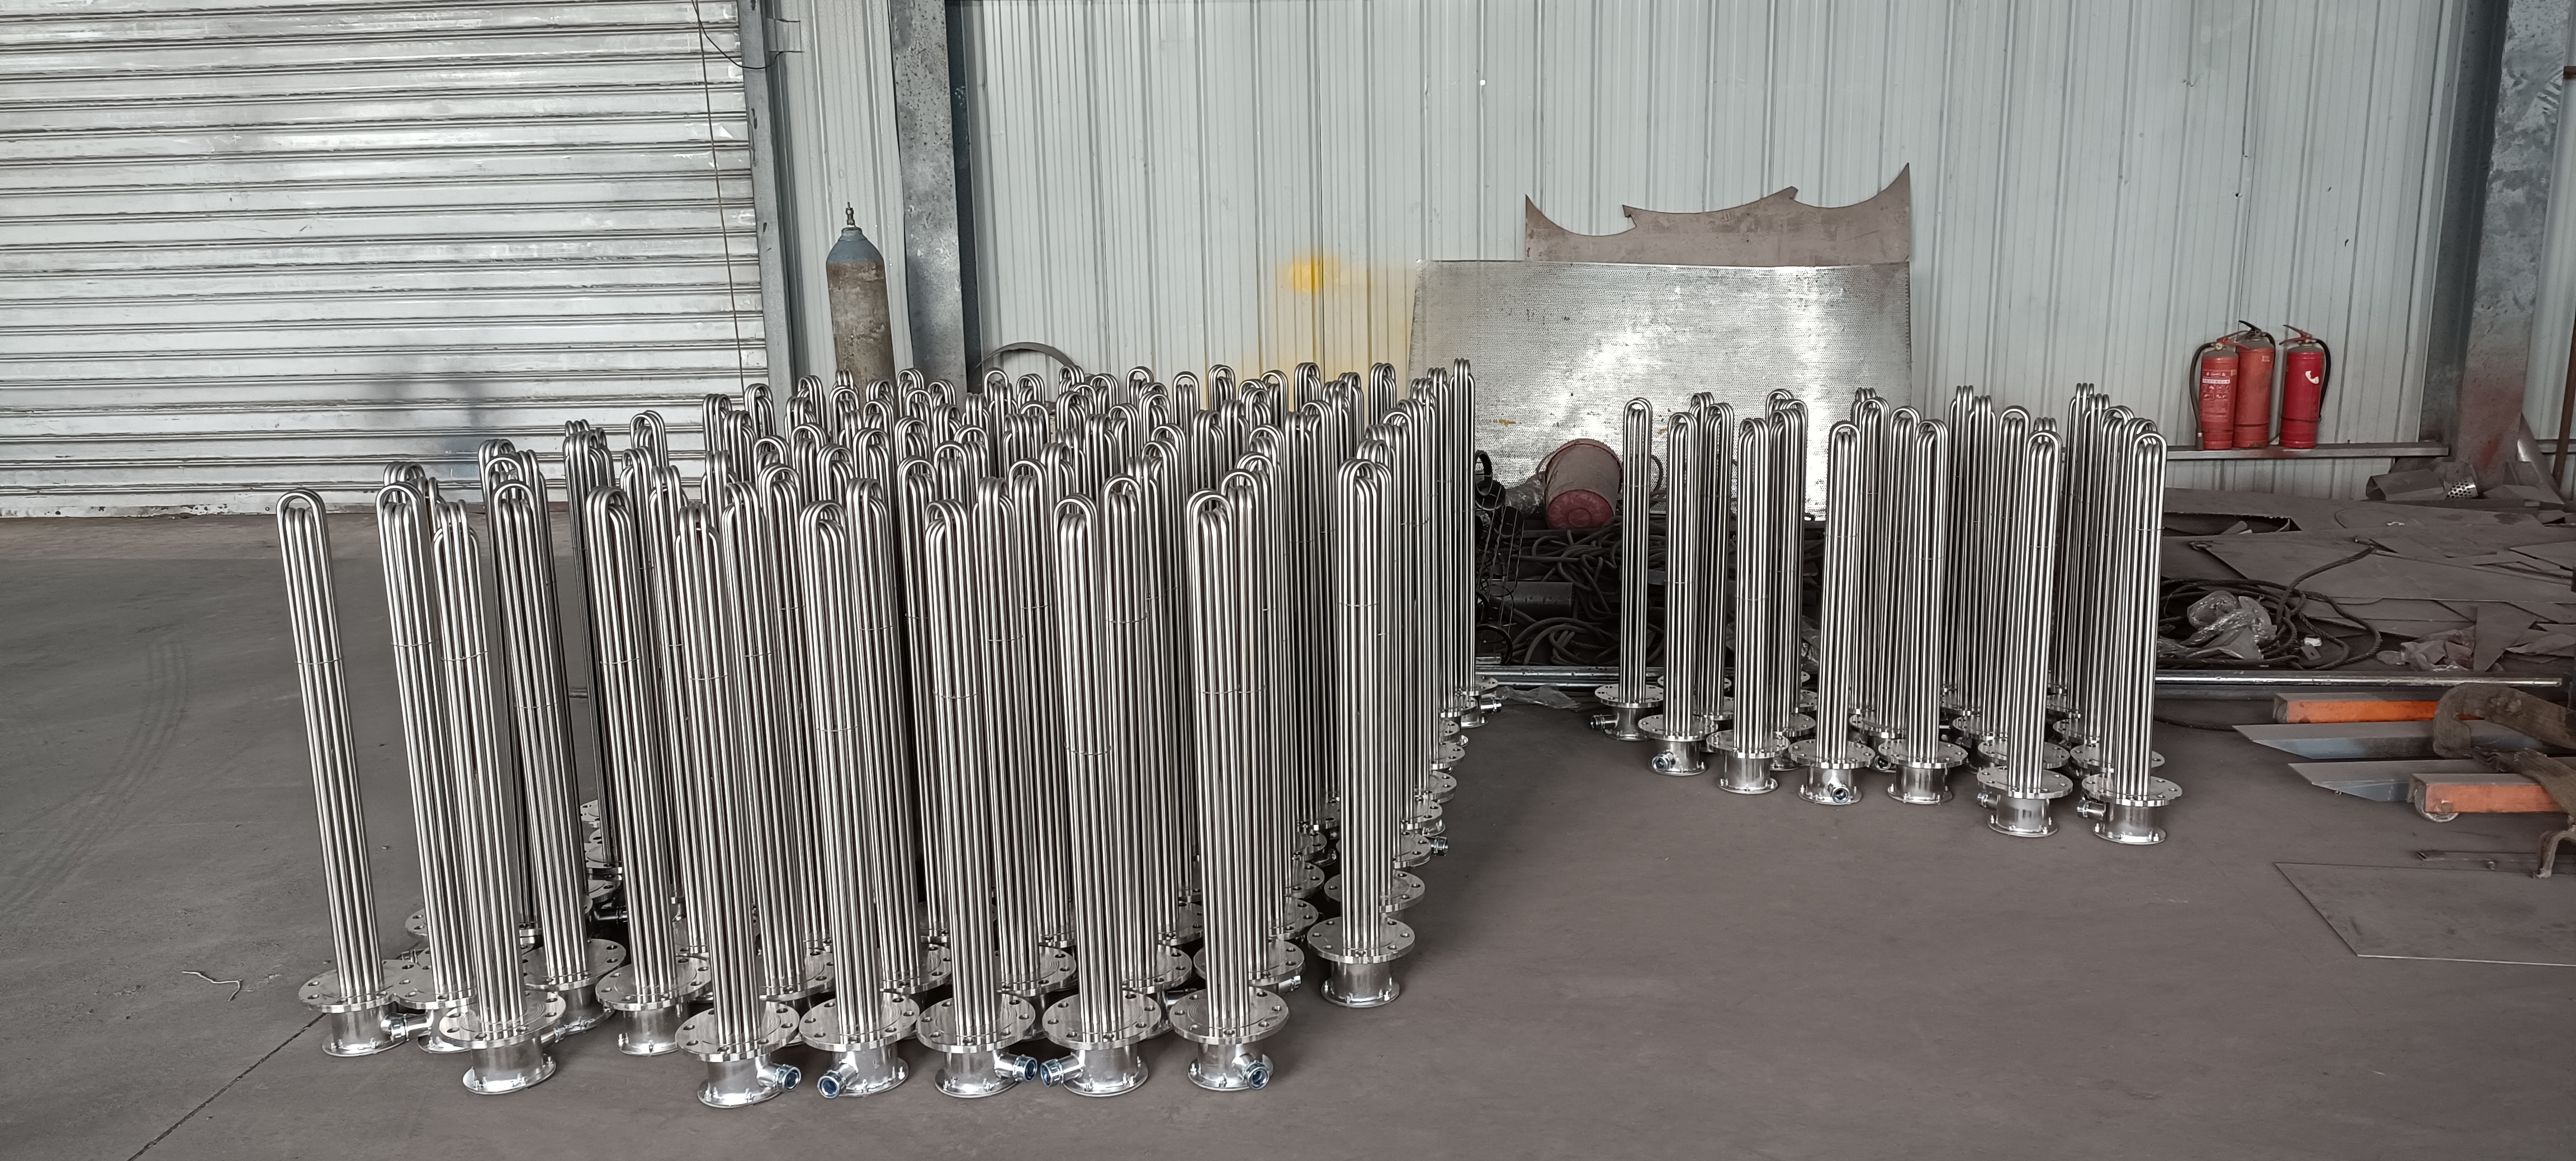
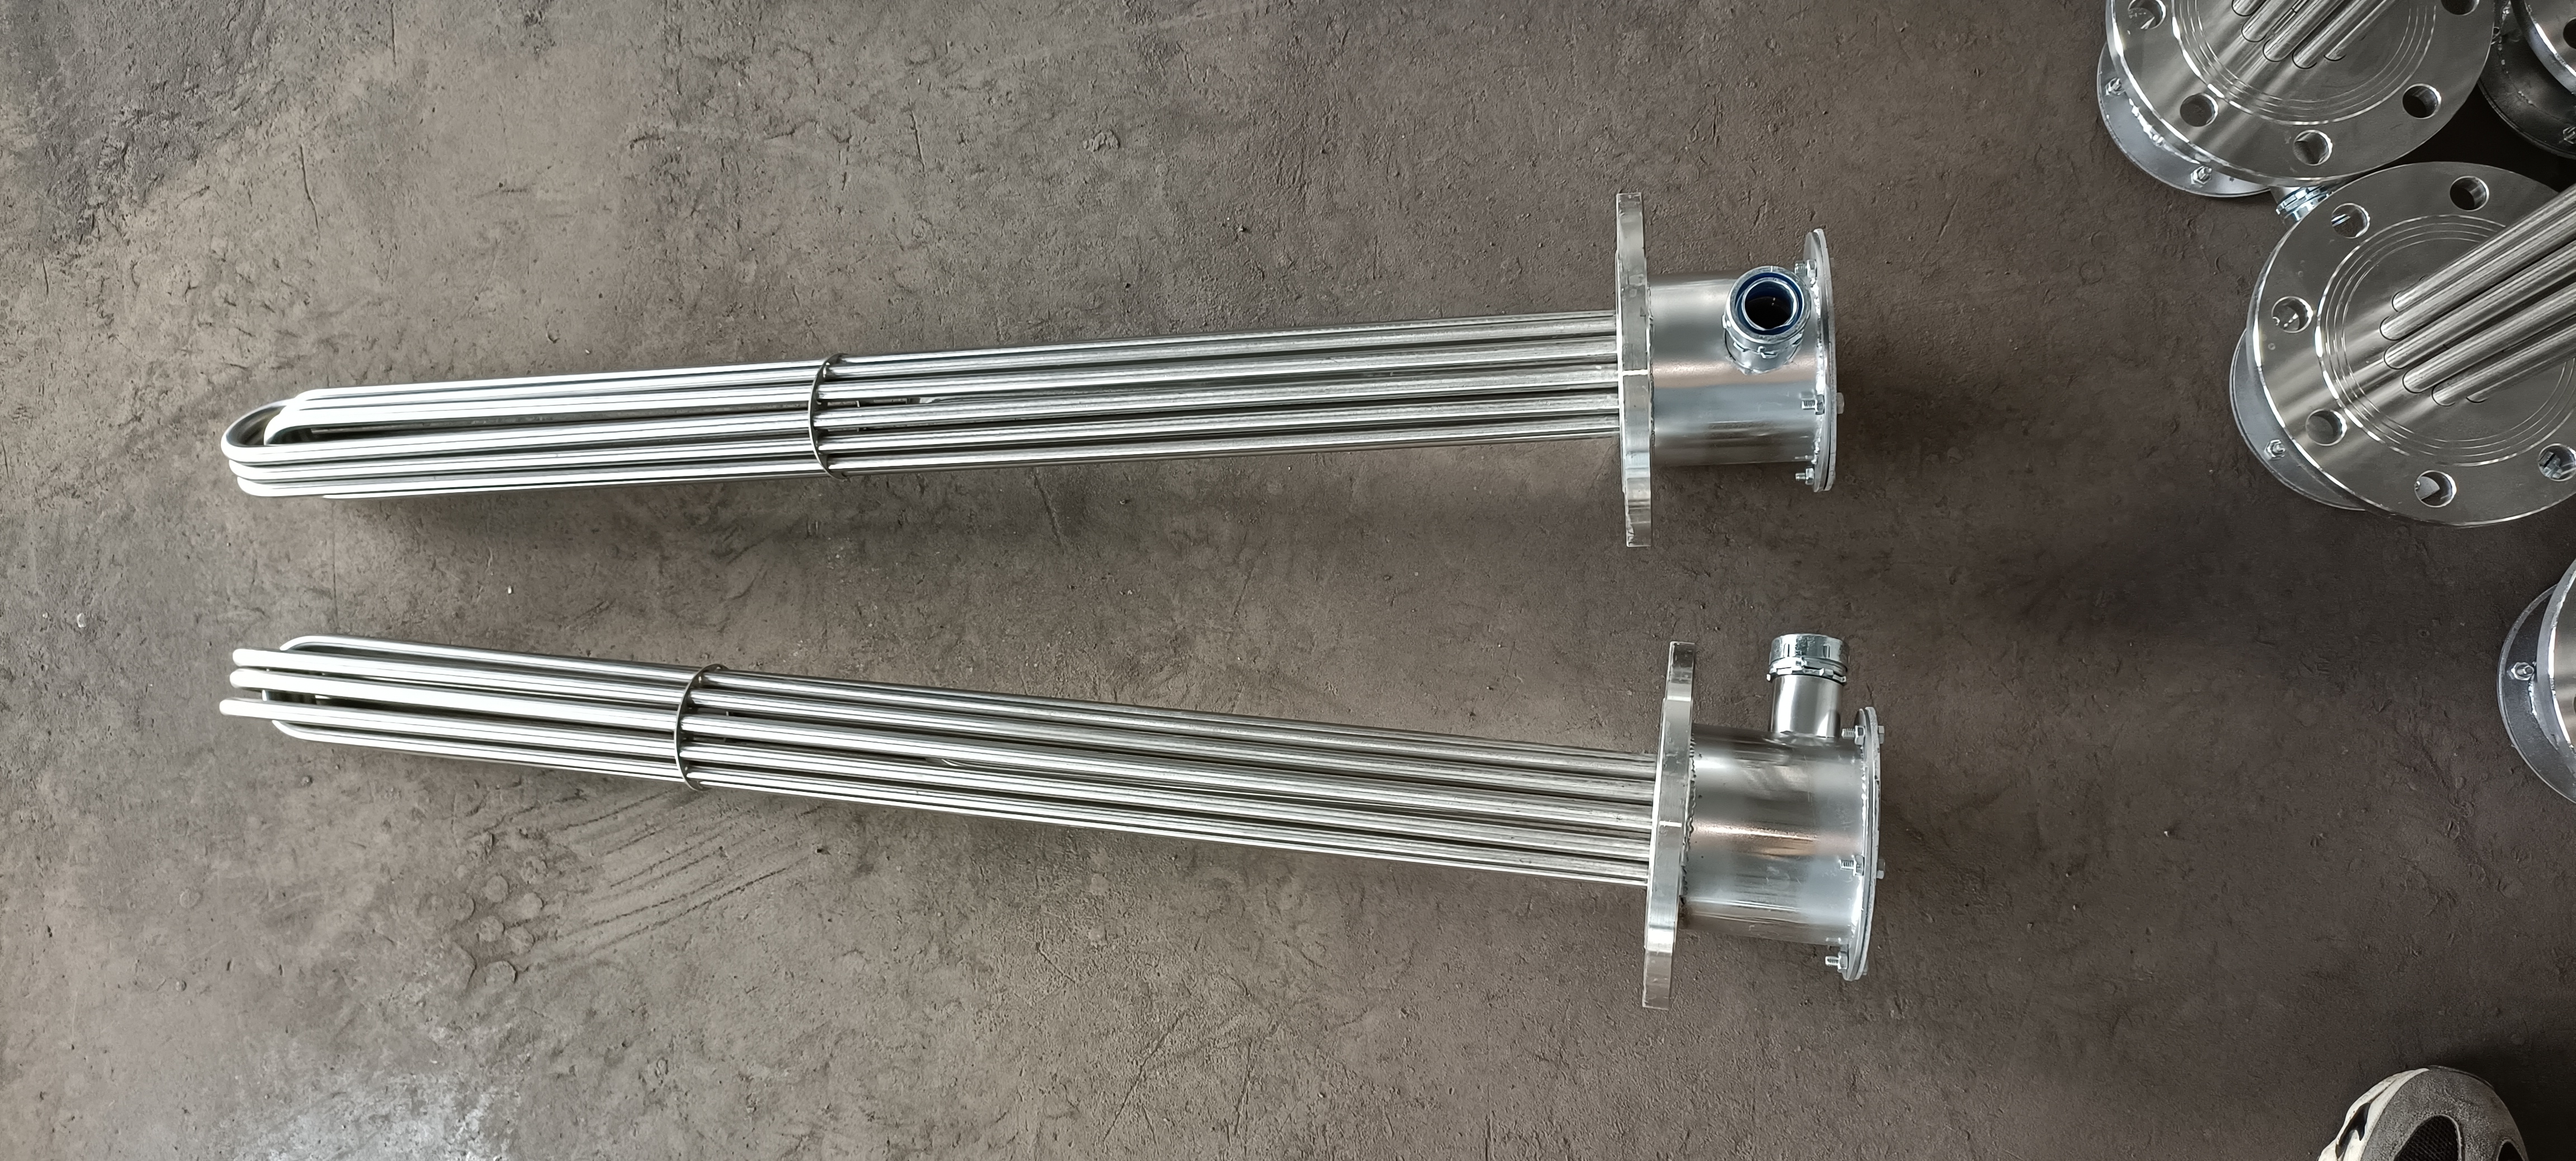
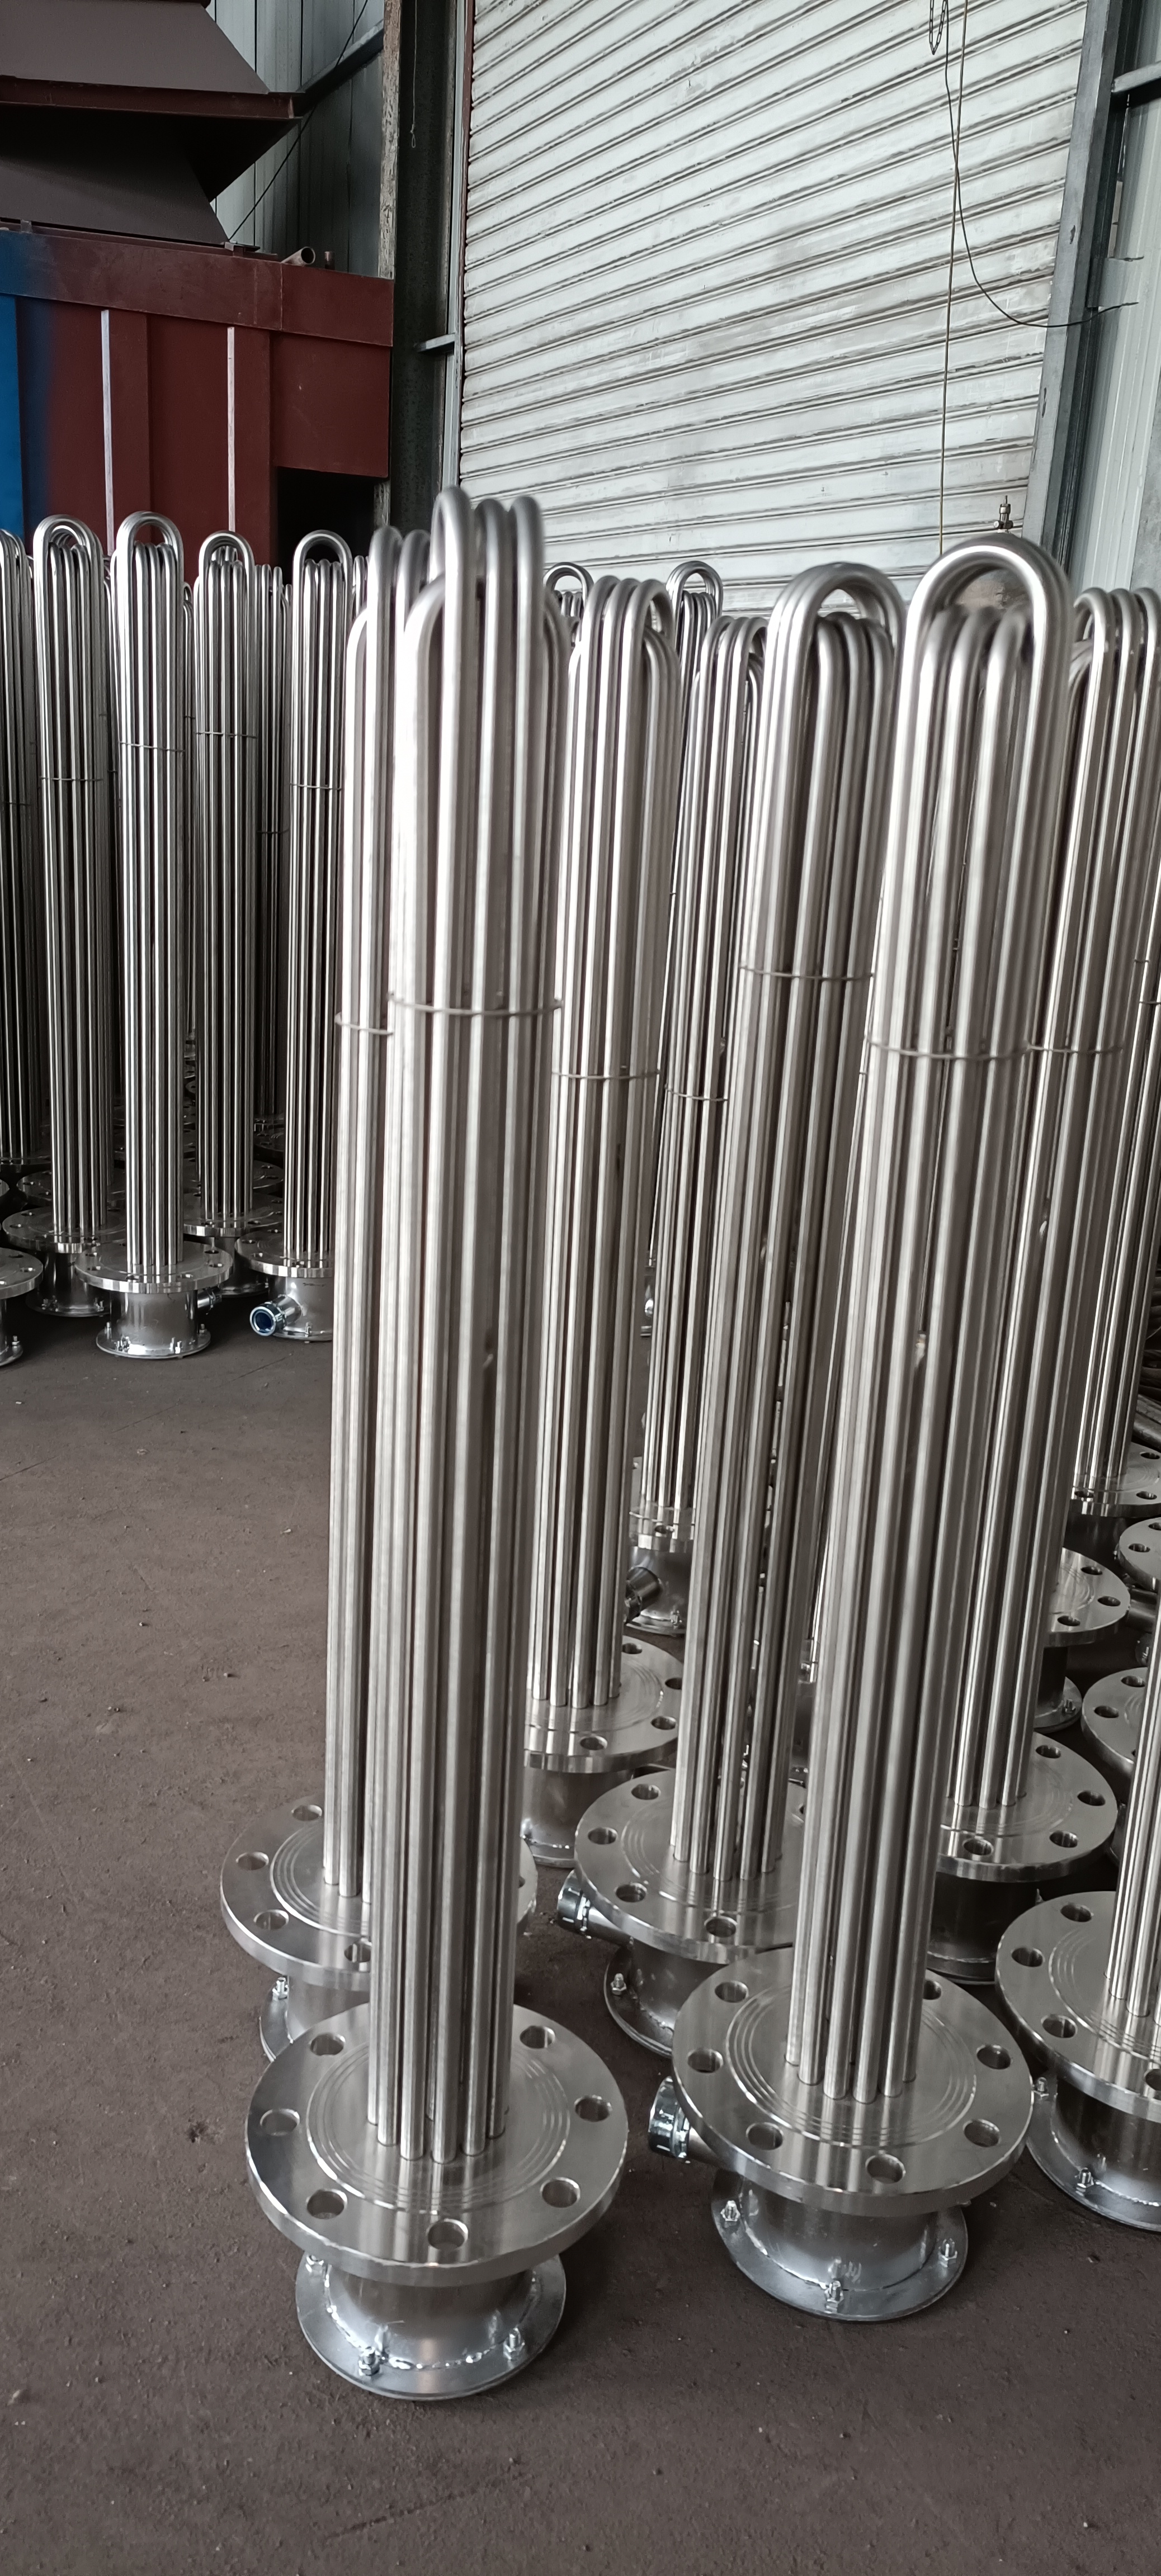
电解槽热管理加热器并非一个标准化的单一产品,其形态取决于电解槽类型、规模与热管理架构。
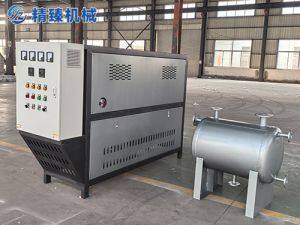
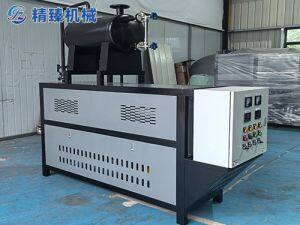
外循环热水加热是一种成熟的工程方案。以湿法冶金电解槽的加热系统为参照,其核心逻辑是:原水在独立的热水箱中由电加热管加热至设定温度,再通过变频水泵送入电解槽内的换热器,与电解液进行热交换后返回水箱重新加热,形成闭环。这种“热水介质—换热器—电解液”的间接加热方式,优点是加热元件不直接接触腐蚀性电解液,材料选型更灵活,维修更换也更方便。专利设计中采用双水箱串联结构,第一水箱接收回水进行初步升温,第二水箱进行二次加热确保出水温度恒定,从而解决了单水箱回水导致温度波动的缺陷。
集成式换热与旁路调节代表了更精细的热管理思路。在水电解制氢系统中,加热装置可设置于电解液冷却循环回路中,或与换热器旁路并联。当电解槽输入功率变化时,系统通过调节换热器与旁路的流量分配,使散热量或加热量动态匹配电解槽的产热状态。这种架构将加热与冷却整合在同一个热管理控制器下,加热装置可以是蒸汽换热器、蒸汽伴热套管或电伴热,根据现场能源条件灵活选择。
对于PEM电解槽,加热策略则有所不同。PEM系统使用纯水作为电解质,加热对象是去离子水回路。系统设计中,加热器功率需与电解槽的输入功率和热惯性匹配。于利希研究中心的研究指出,对于5 kW至1 MW的PEM电解系统,维持工作温度所需的加热功率从2 kW到25 kW不等,而加速启动时可采用更高的加热功率配合部分负载运行,将升温时间从160分钟压缩至55分钟。
材质必须耐受介质腐蚀。 碱性电解槽的电解液是30%左右的KOH溶液,对金属材料具有强腐蚀性。直接接触电解液的加热元件需选用钛合金(如TA2),密封件则需耐碱且防氢渗透的材料。间接加热方案中,热水回路可使用常规不锈钢,但换热器接触电解液的一侧仍需耐蚀材质。
温度控制精度直接影响电解效率。 电解槽对温度波动较为敏感。日本专利EP2476783A1的对比实验显示,采用加热与冷却协同控制的方案,可将电解液温度波动控制在2℃以内,持续889分钟;而仅靠加热器自然冷却的对照组,温度波动达到4℃以上。对于大型电解槽,槽内温度均匀性同样关键,堆叠中央的电解池往往比端部更易升温,热管理系统需要针对性调节。
加热功率需与系统热惯性匹配。 电解槽的热容量巨大,1000 Nm³/h级别的碱性电解槽电解液量约20立方米,预热时间通常需要8至12小时。加热功率的选择需要在“升温速度”与“热应力控制”之间取得平衡——功率过大可能造成局部过热和材料热损伤,功率不足则启动时间过长。行业实践中,加热器功率通常按槽体温升所需功率的1.2倍配置,同时计算保温功率以覆盖持续散热损失。
 苏公网安备32090302000746号


 公司名称:江苏精臻智造机械有限公司
 公司地址:江苏省盐城市盐都区纬四路
 销售热线:189-1255-2676
 公司邮箱:2671295593@qq.com