在耐氢脆管道加热器的制造中,焊接接头是氢脆风险最为集中的区域。母材选型再谨慎,若焊缝的冶金质量与残余应力控制失当,整个加热器的耐氢脆能力便无从谈起。
焊接热循环从根本上改变了接头的微观结构。熔合区和热影响区经历了快速加热与冷却,形成高位错密度、晶格畸变和局部成分偏析,这些缺陷为氢原子的扩散提供了通道。粗晶热影响区的氢脆敏感性在所有焊接区域中最高,焊缝金属次之,母材最低。
氢致裂纹的萌生位置通常就在热影响区的粗晶区,扩展方式以沿晶为主,断口呈现典型的“人”字形氢致开裂花样。这意味着即使母材通过了氢相容性试验,焊接接头的实际抗氢脆能力仍可能显著劣化。
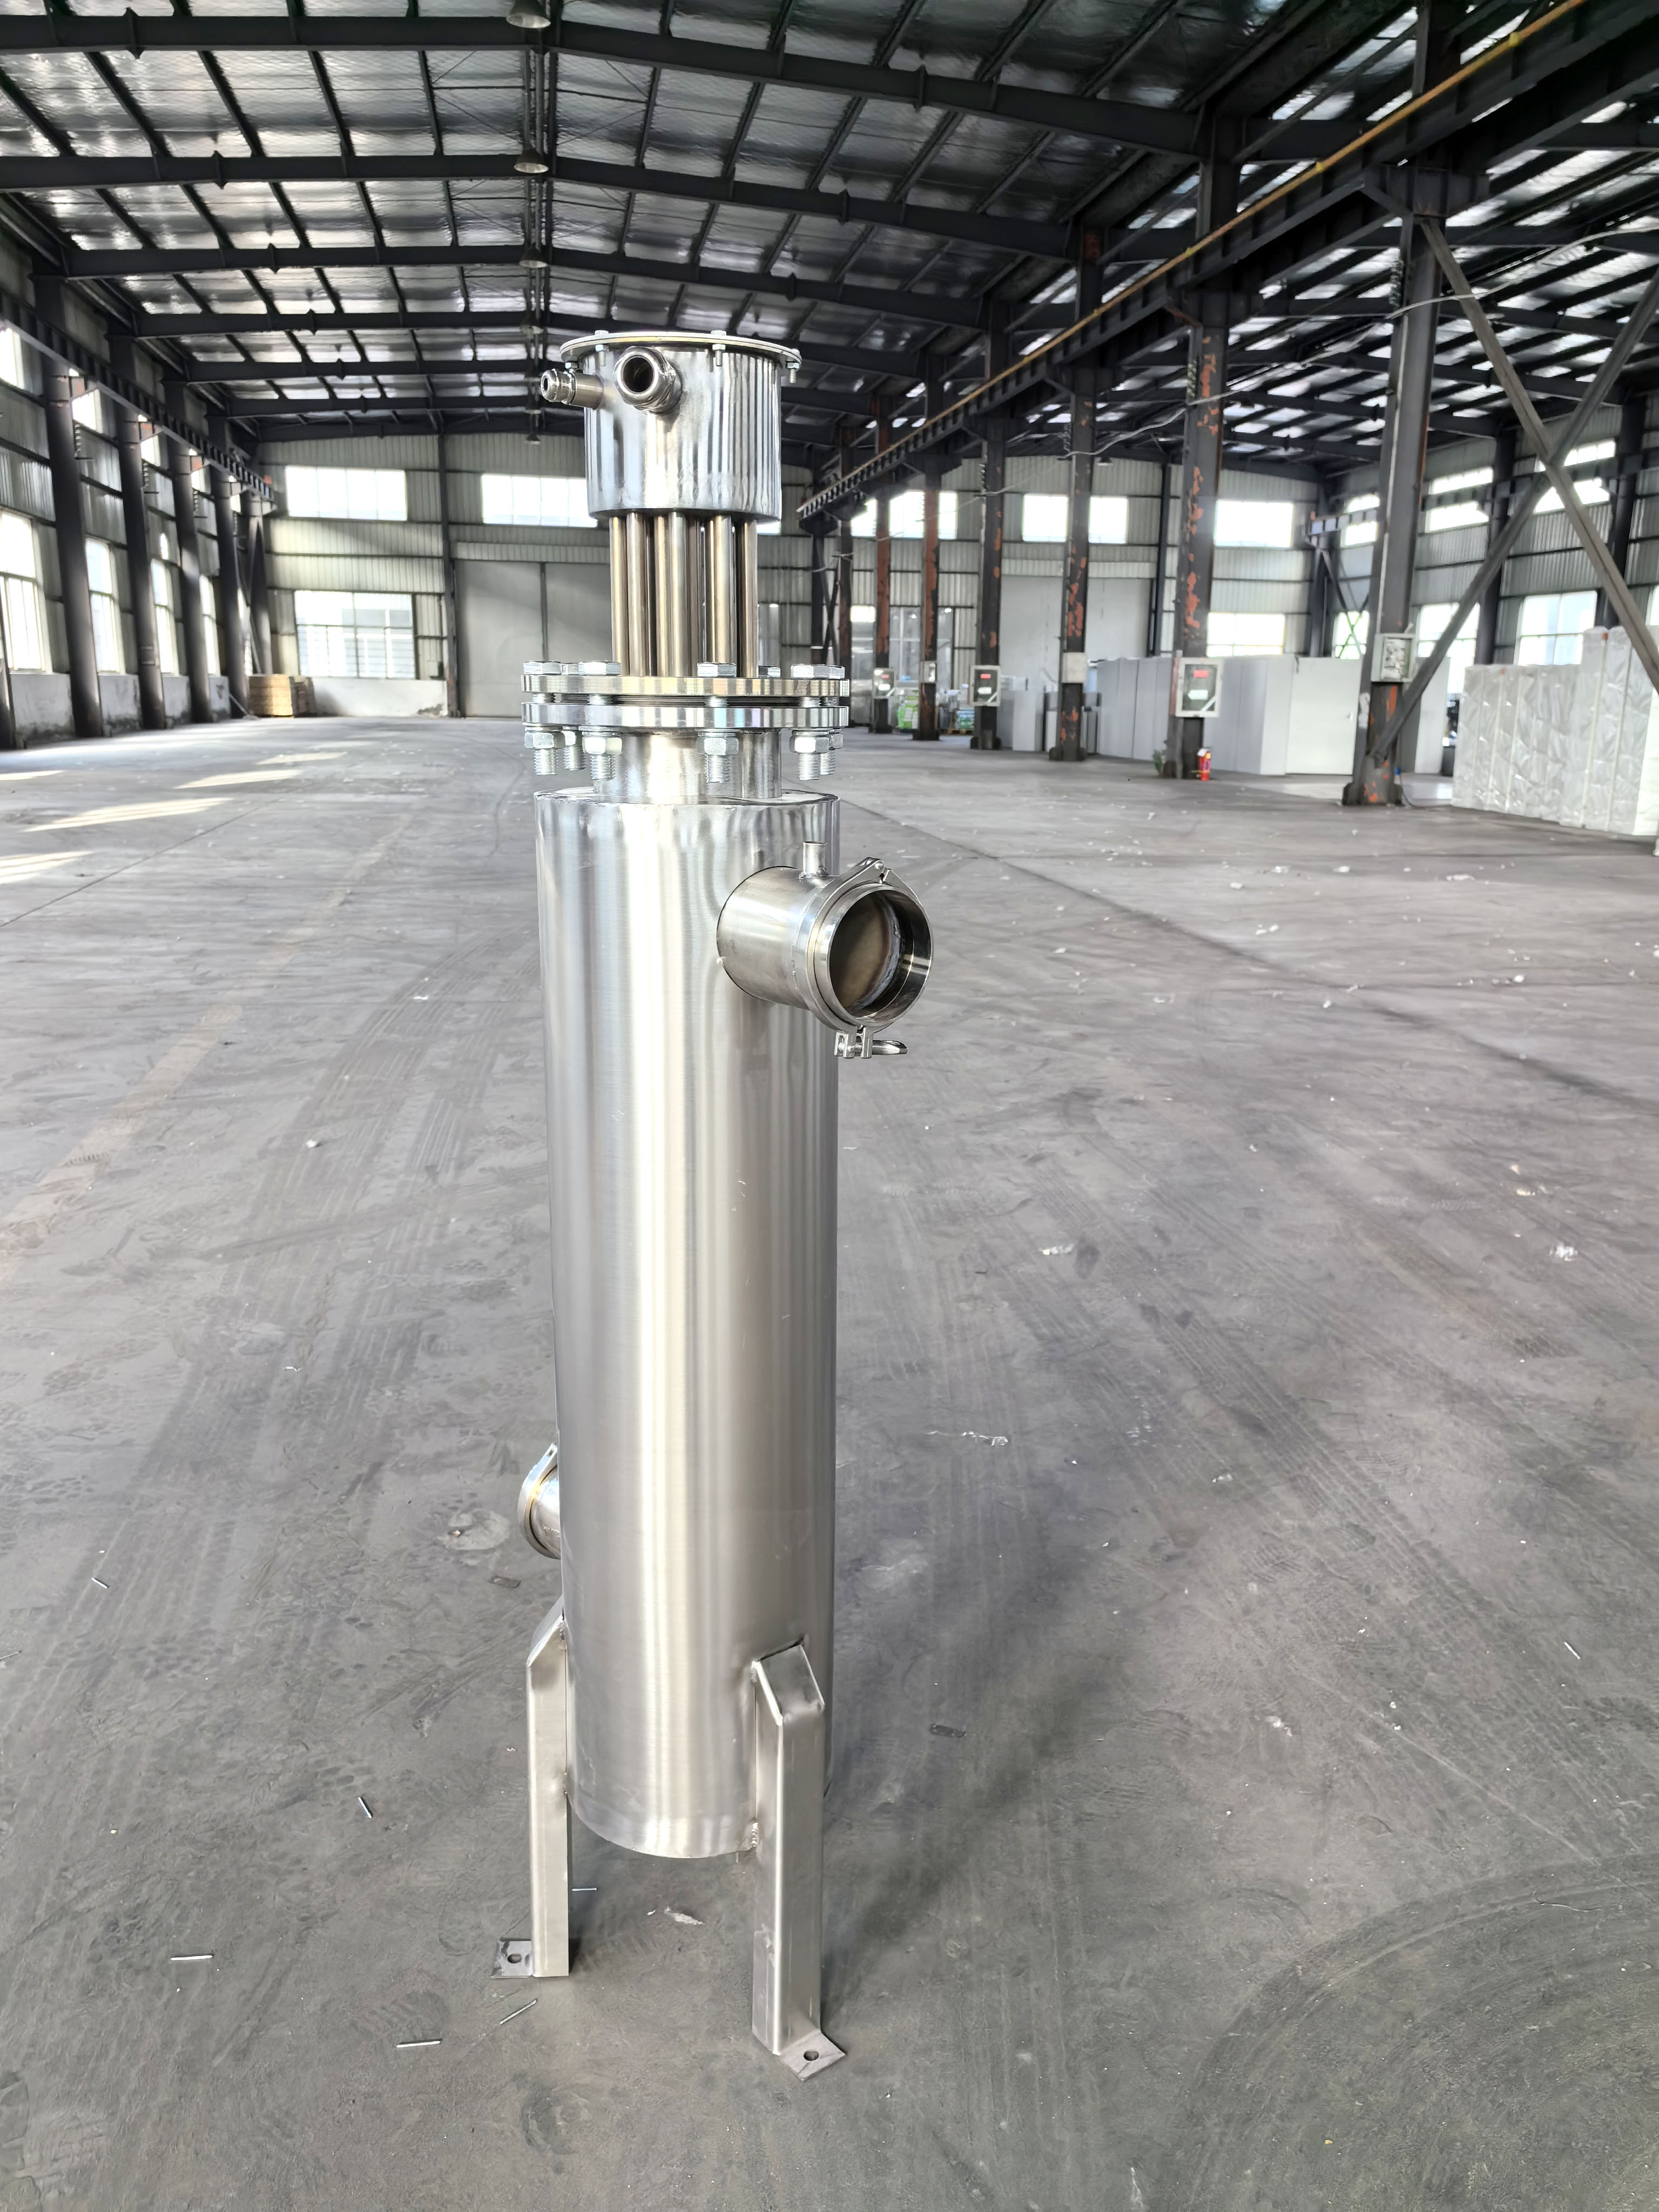
预热与层间温度控制。 对于有一定淬硬倾向的钢种,预热温度不足会同时加剧两个问题:淬硬组织的形成和氢扩散的不充分。以20MnMoNb钢为例,要求预热温度维持在150至200℃,若偏低则冷裂纹风险显著上升。层间温度同样需要监控,过高会导致热影响区晶粒粗化,反而恶化韧性。
焊后消氢处理的及时性。 氢致裂纹属于焊接冷裂纹,其根本诱因是焊后氢元素扩散不充分。焊接完成后应立即进行消氢处理,若因焊接周期过长而延误,氢致开裂倾向将大幅增加。有案例显示,管板焊接耗时32小时,后续消氢处理无法及时跟进,最终导致横向裂纹的产生。
焊材的储存与使用。 焊条或焊剂在潮湿环境中吸湿后,水分在电弧高温下分解为氢,直接进入熔池。焊材使用前的烘干、现场的低湿度控制,这些看似基础的操作,实则是控制焊缝扩散氢含量的第一道防线。
热输入与组织调控。 对于奥氏体不锈钢焊缝,热输入的选择存在一个微妙的平衡。常规SUS304/316钢的优化热输入约为20 kJ/cm,但对于某些高锰奥氏体钢焊接接头,为获得细小球状δ铁素体相(体积率控制在10%以下),热输入需压低至7.2 kJ/cm以下。δ铁素体形态的球化程度和尺寸直接影响裂纹的萌生与扩展——球状细小铁素体能够通过界面效应阻止裂纹连接和传播。
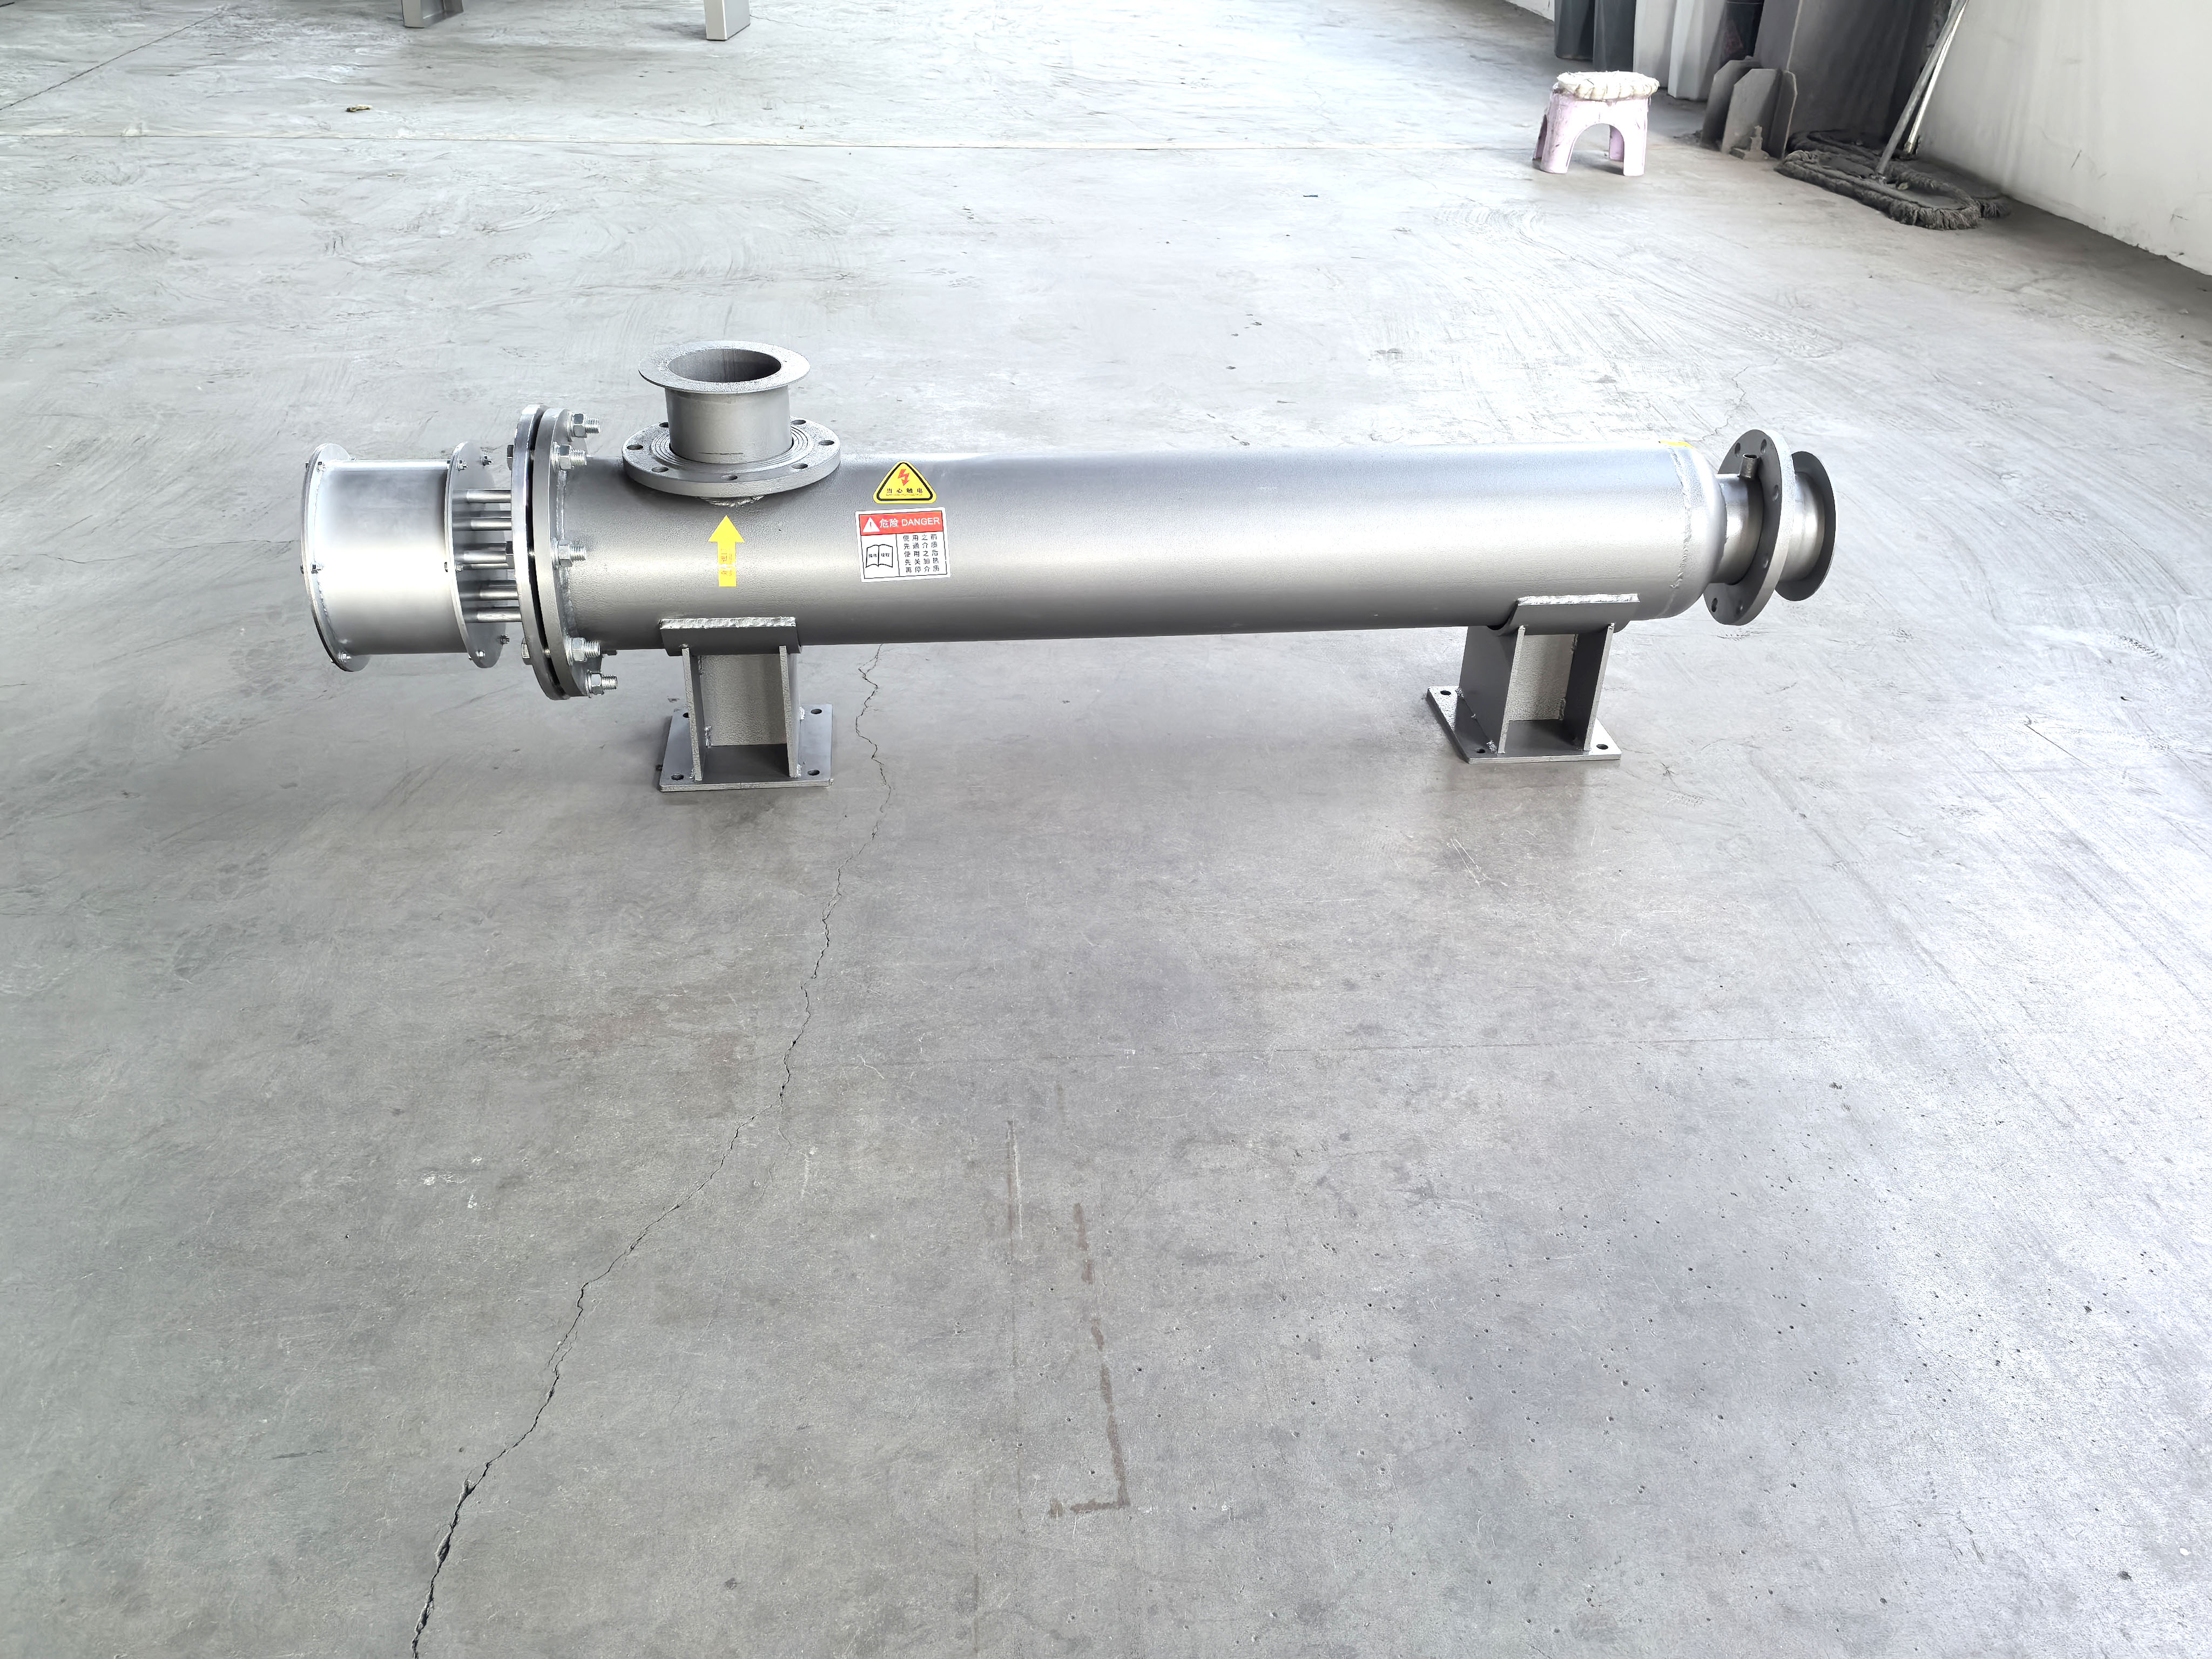
焊后热处理(PWHT)是降低焊接残余应力、改善热影响区组织的关键工序。对于氢环境服役的设备,PWHT的目标不仅是消除应力,更要确保焊缝和热影响区的硬度降至安全阈值以下。行业实践中,碳钢焊缝硬度通常需控制在200 HB以下,局部硬度超过237 HB的区域对氢致开裂具有明显敏感性。部分标准(如EIGA 121/14和ASME B31.12)对氢环境用材给出225 HB的硬度上限。
热处理工艺本身也需精确执行:升温速率、保温温度均匀性(通常要求温差不超过65℃)、降温速率均需按规程控制,且热处理后不允许在受压元件上再次施焊。产品试板应随设备同炉热处理,以便准确评估焊接接头的最终力学性能。
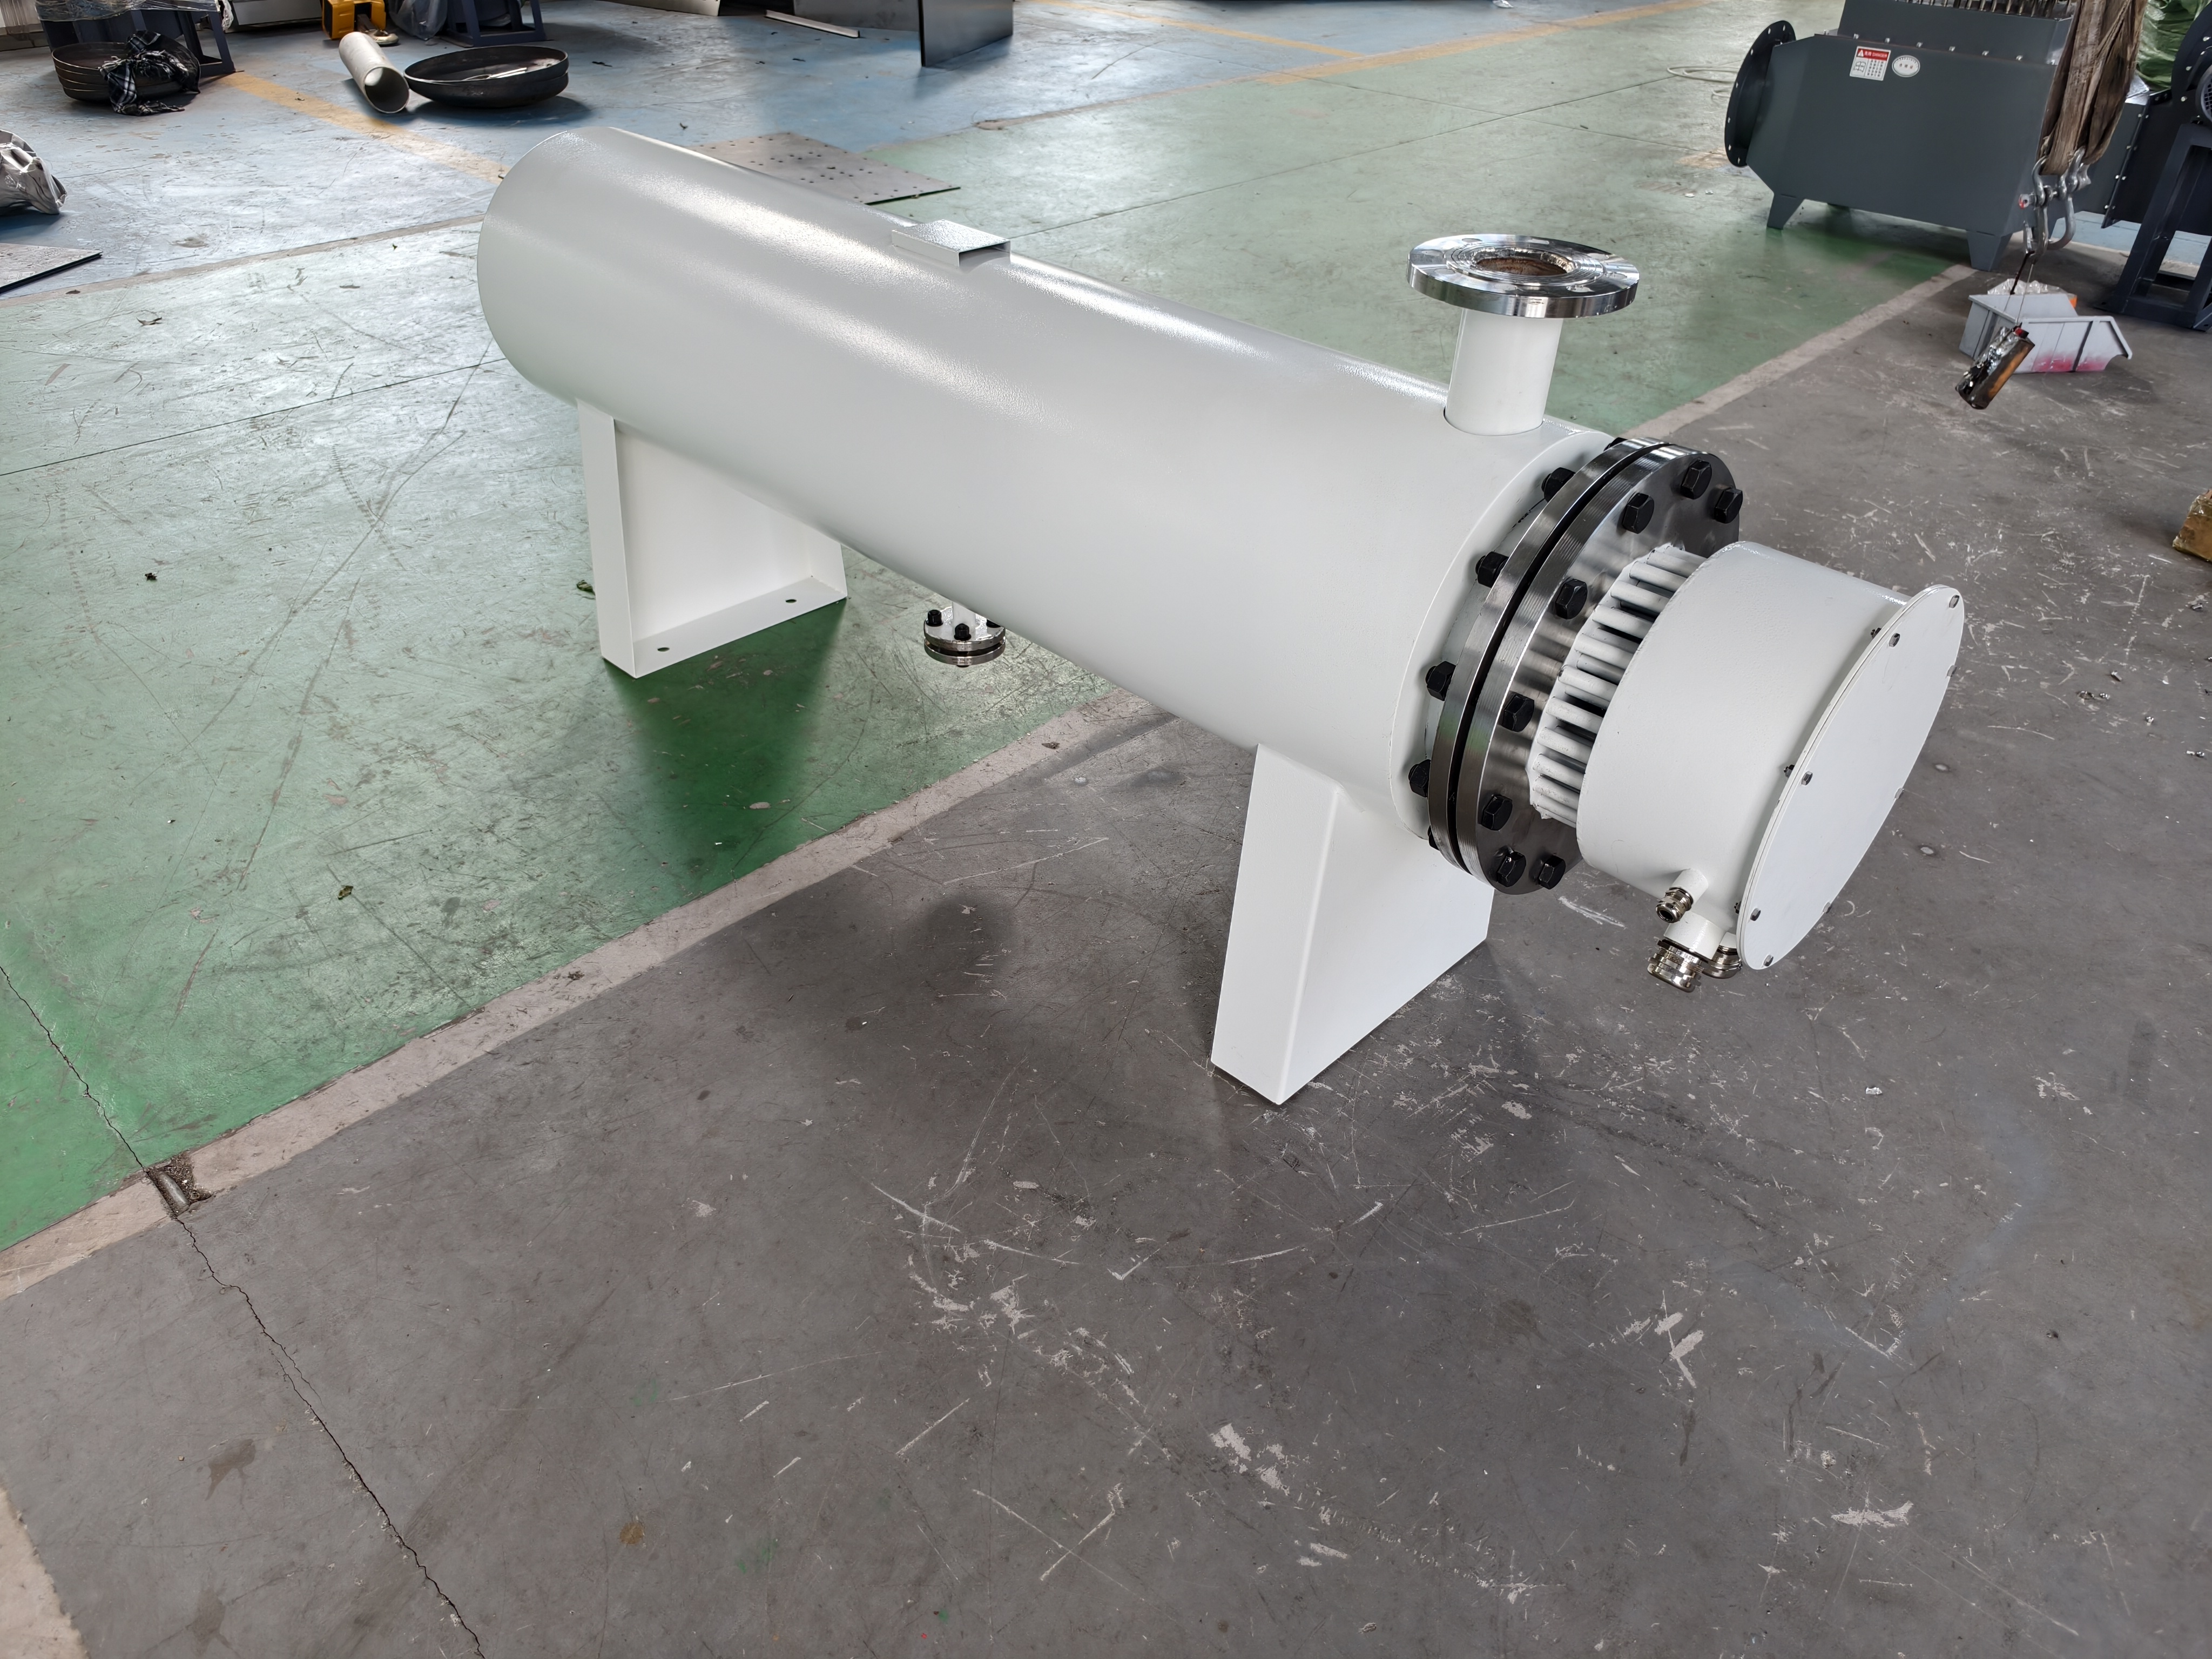
耐氢脆加热器的焊接质量评定,不能止步于常规的无损检测和拉伸试验。一套更为严格的评定路径通常包括:化学成分与夹杂物控制(S≤0.005%,P≤0.015%)、焊缝及热影响区硬度测试、V型缺口冲击试验,以及含氢环境下的慢应变速率拉伸测试(SSRT)和断裂韧性测试。若SSRT测试的断面收缩率比值或缺口拉伸强度比值低于80%,或断口附近存在二次裂纹,则判定该焊接工艺不通过。
 苏公网安备32090302000746号


 公司名称:江苏精臻智造机械有限公司
 公司地址:江苏省盐城市盐都区纬四路
 销售热线:189-1255-2676
 公司邮箱:2671295593@qq.com