导热油炉的安装质量直接决定系统能否安全长周期运行。与普通热水锅炉不同,导热油炉涉及高温可燃介质,安装环节的疏漏可能在运行数月甚至数年后才暴露,而一旦出事往往后果严重。从资质审核、罐体定位到管道焊接与调试,每一步都有明确的规范约束,容不得凭经验“差不多就行”。
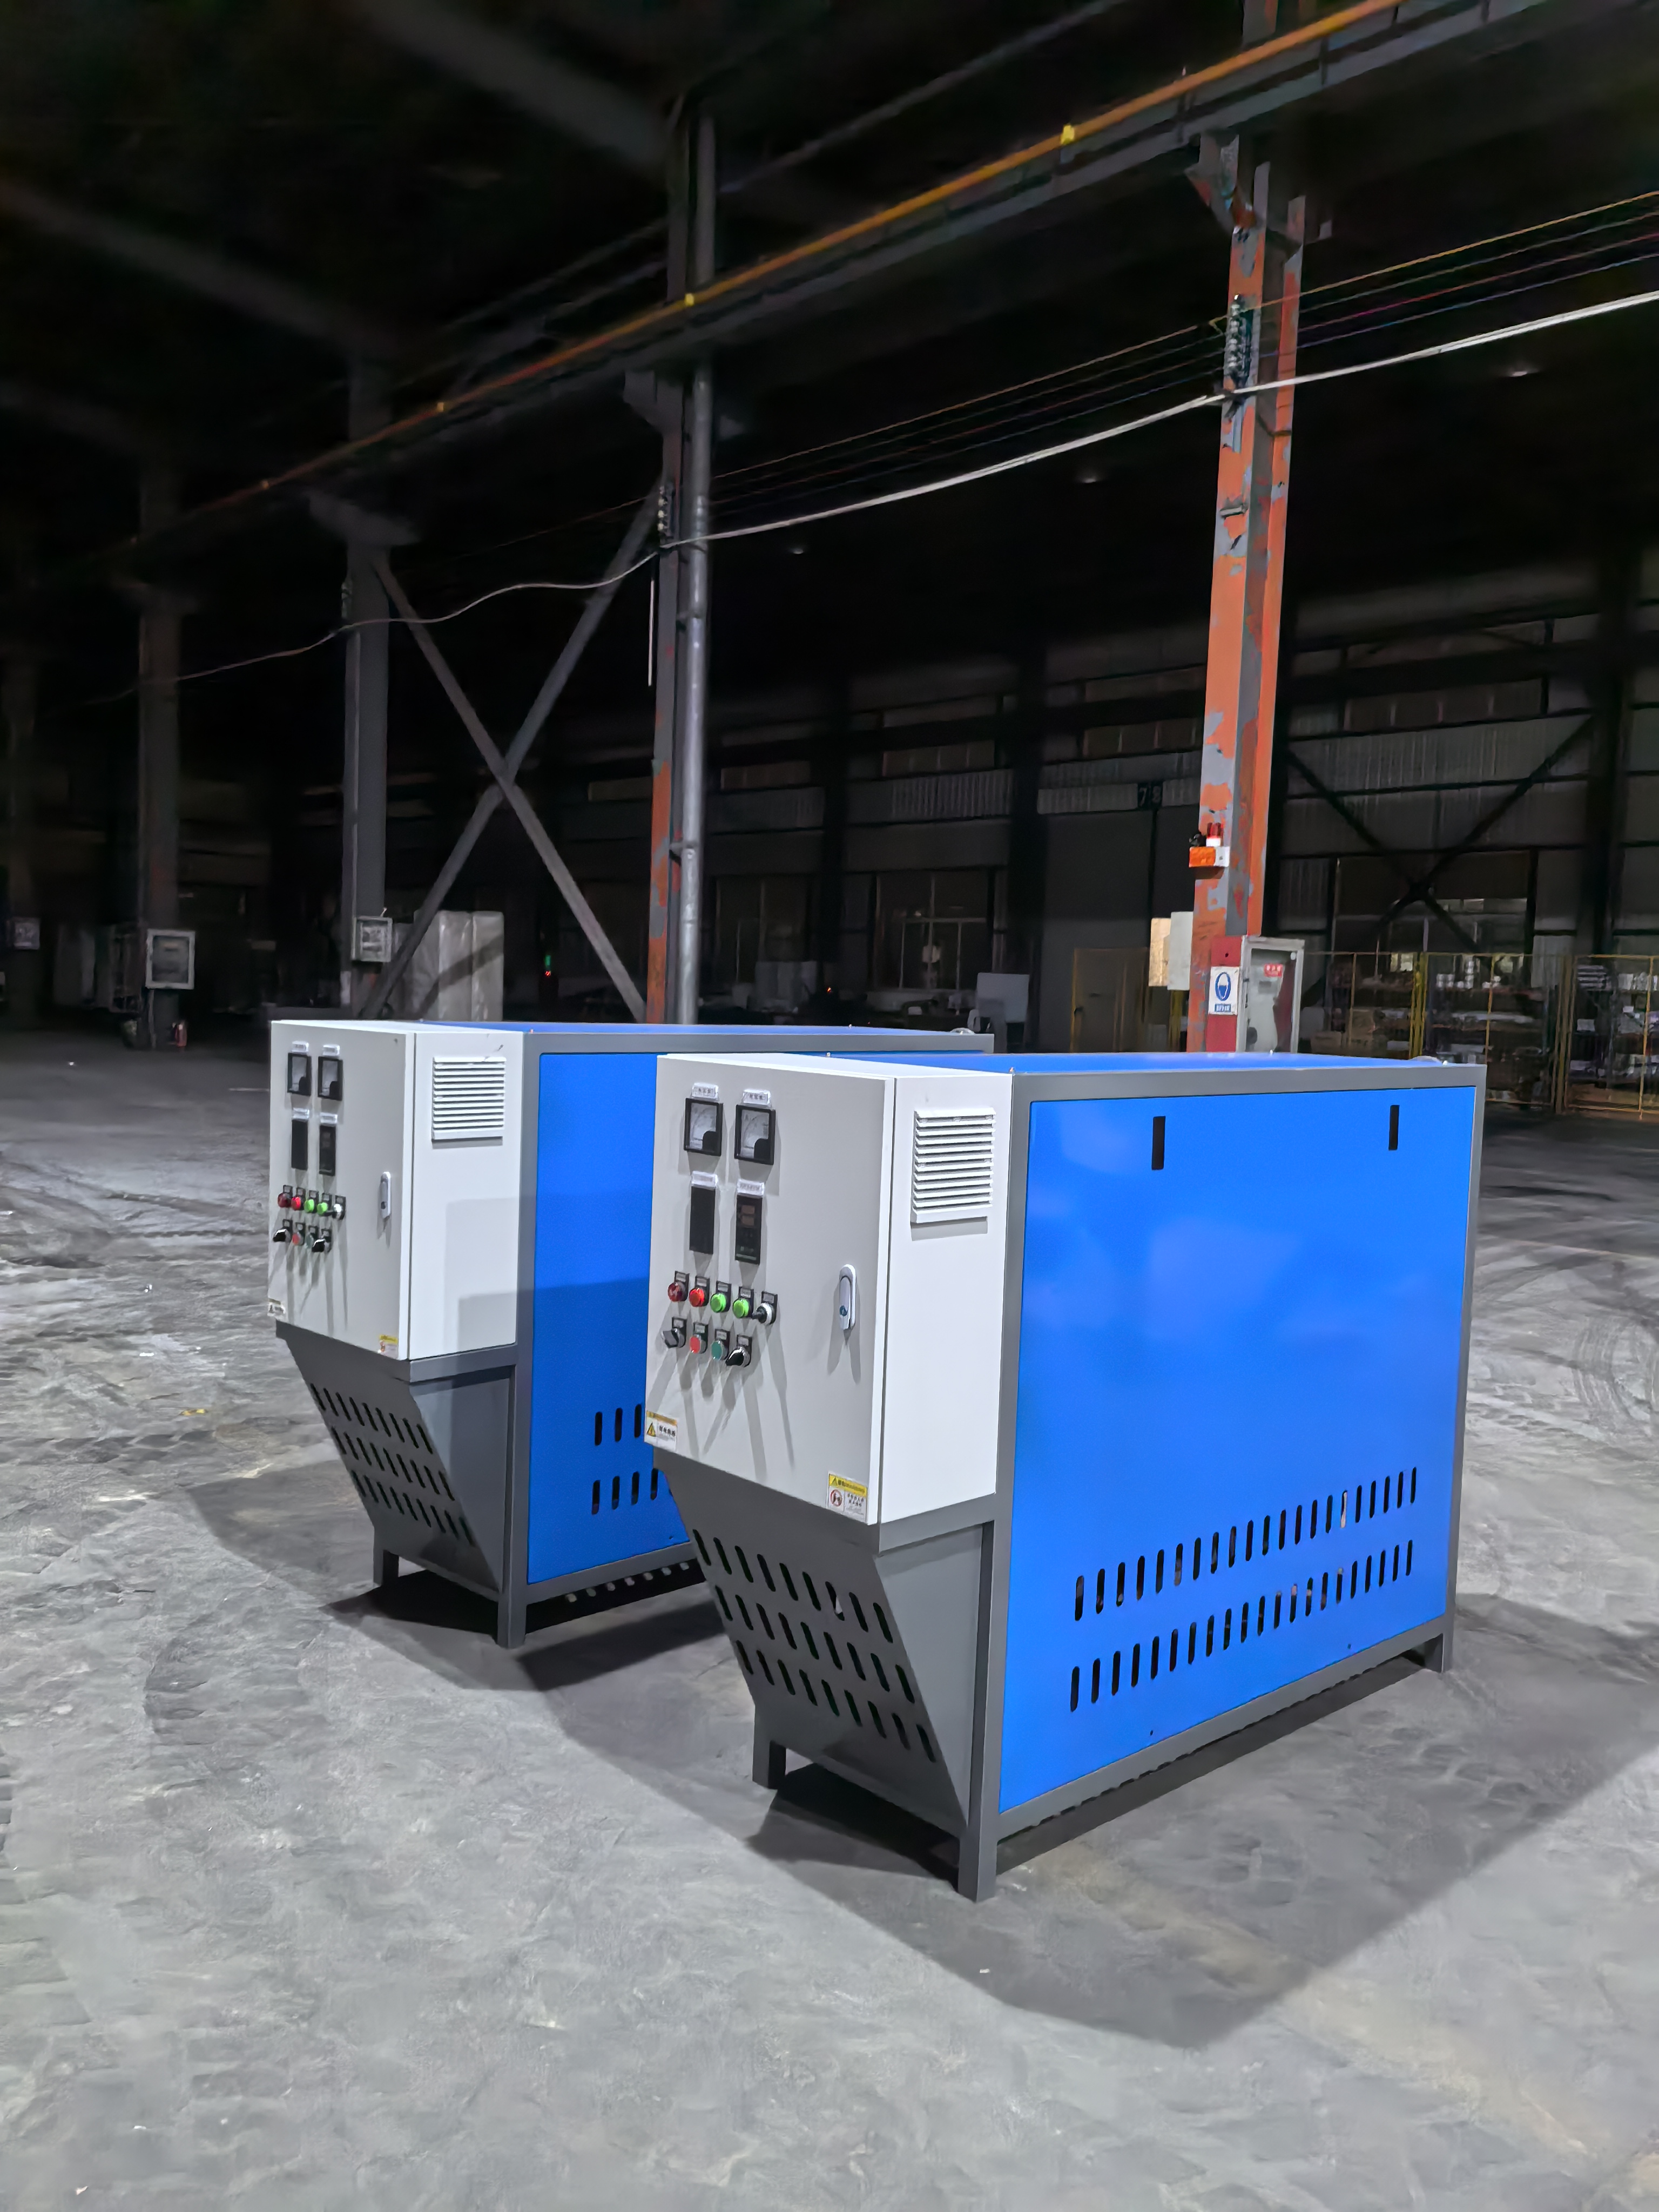
导热油炉属于特种设备中的有机热载体锅炉,安装单位必须持有质量技术监督部门颁发的《锅炉安装许可证》,且许可级别与设备参数相匹配。焊工、电工等特种作业人员同样需要持证上岗,焊接工艺评定和施焊范围必须覆盖实际作业内容。现实中不少事故源于无资质单位违规安装或持证焊工超范围作业,事后追责已无意义,根源在开工前就埋下了。
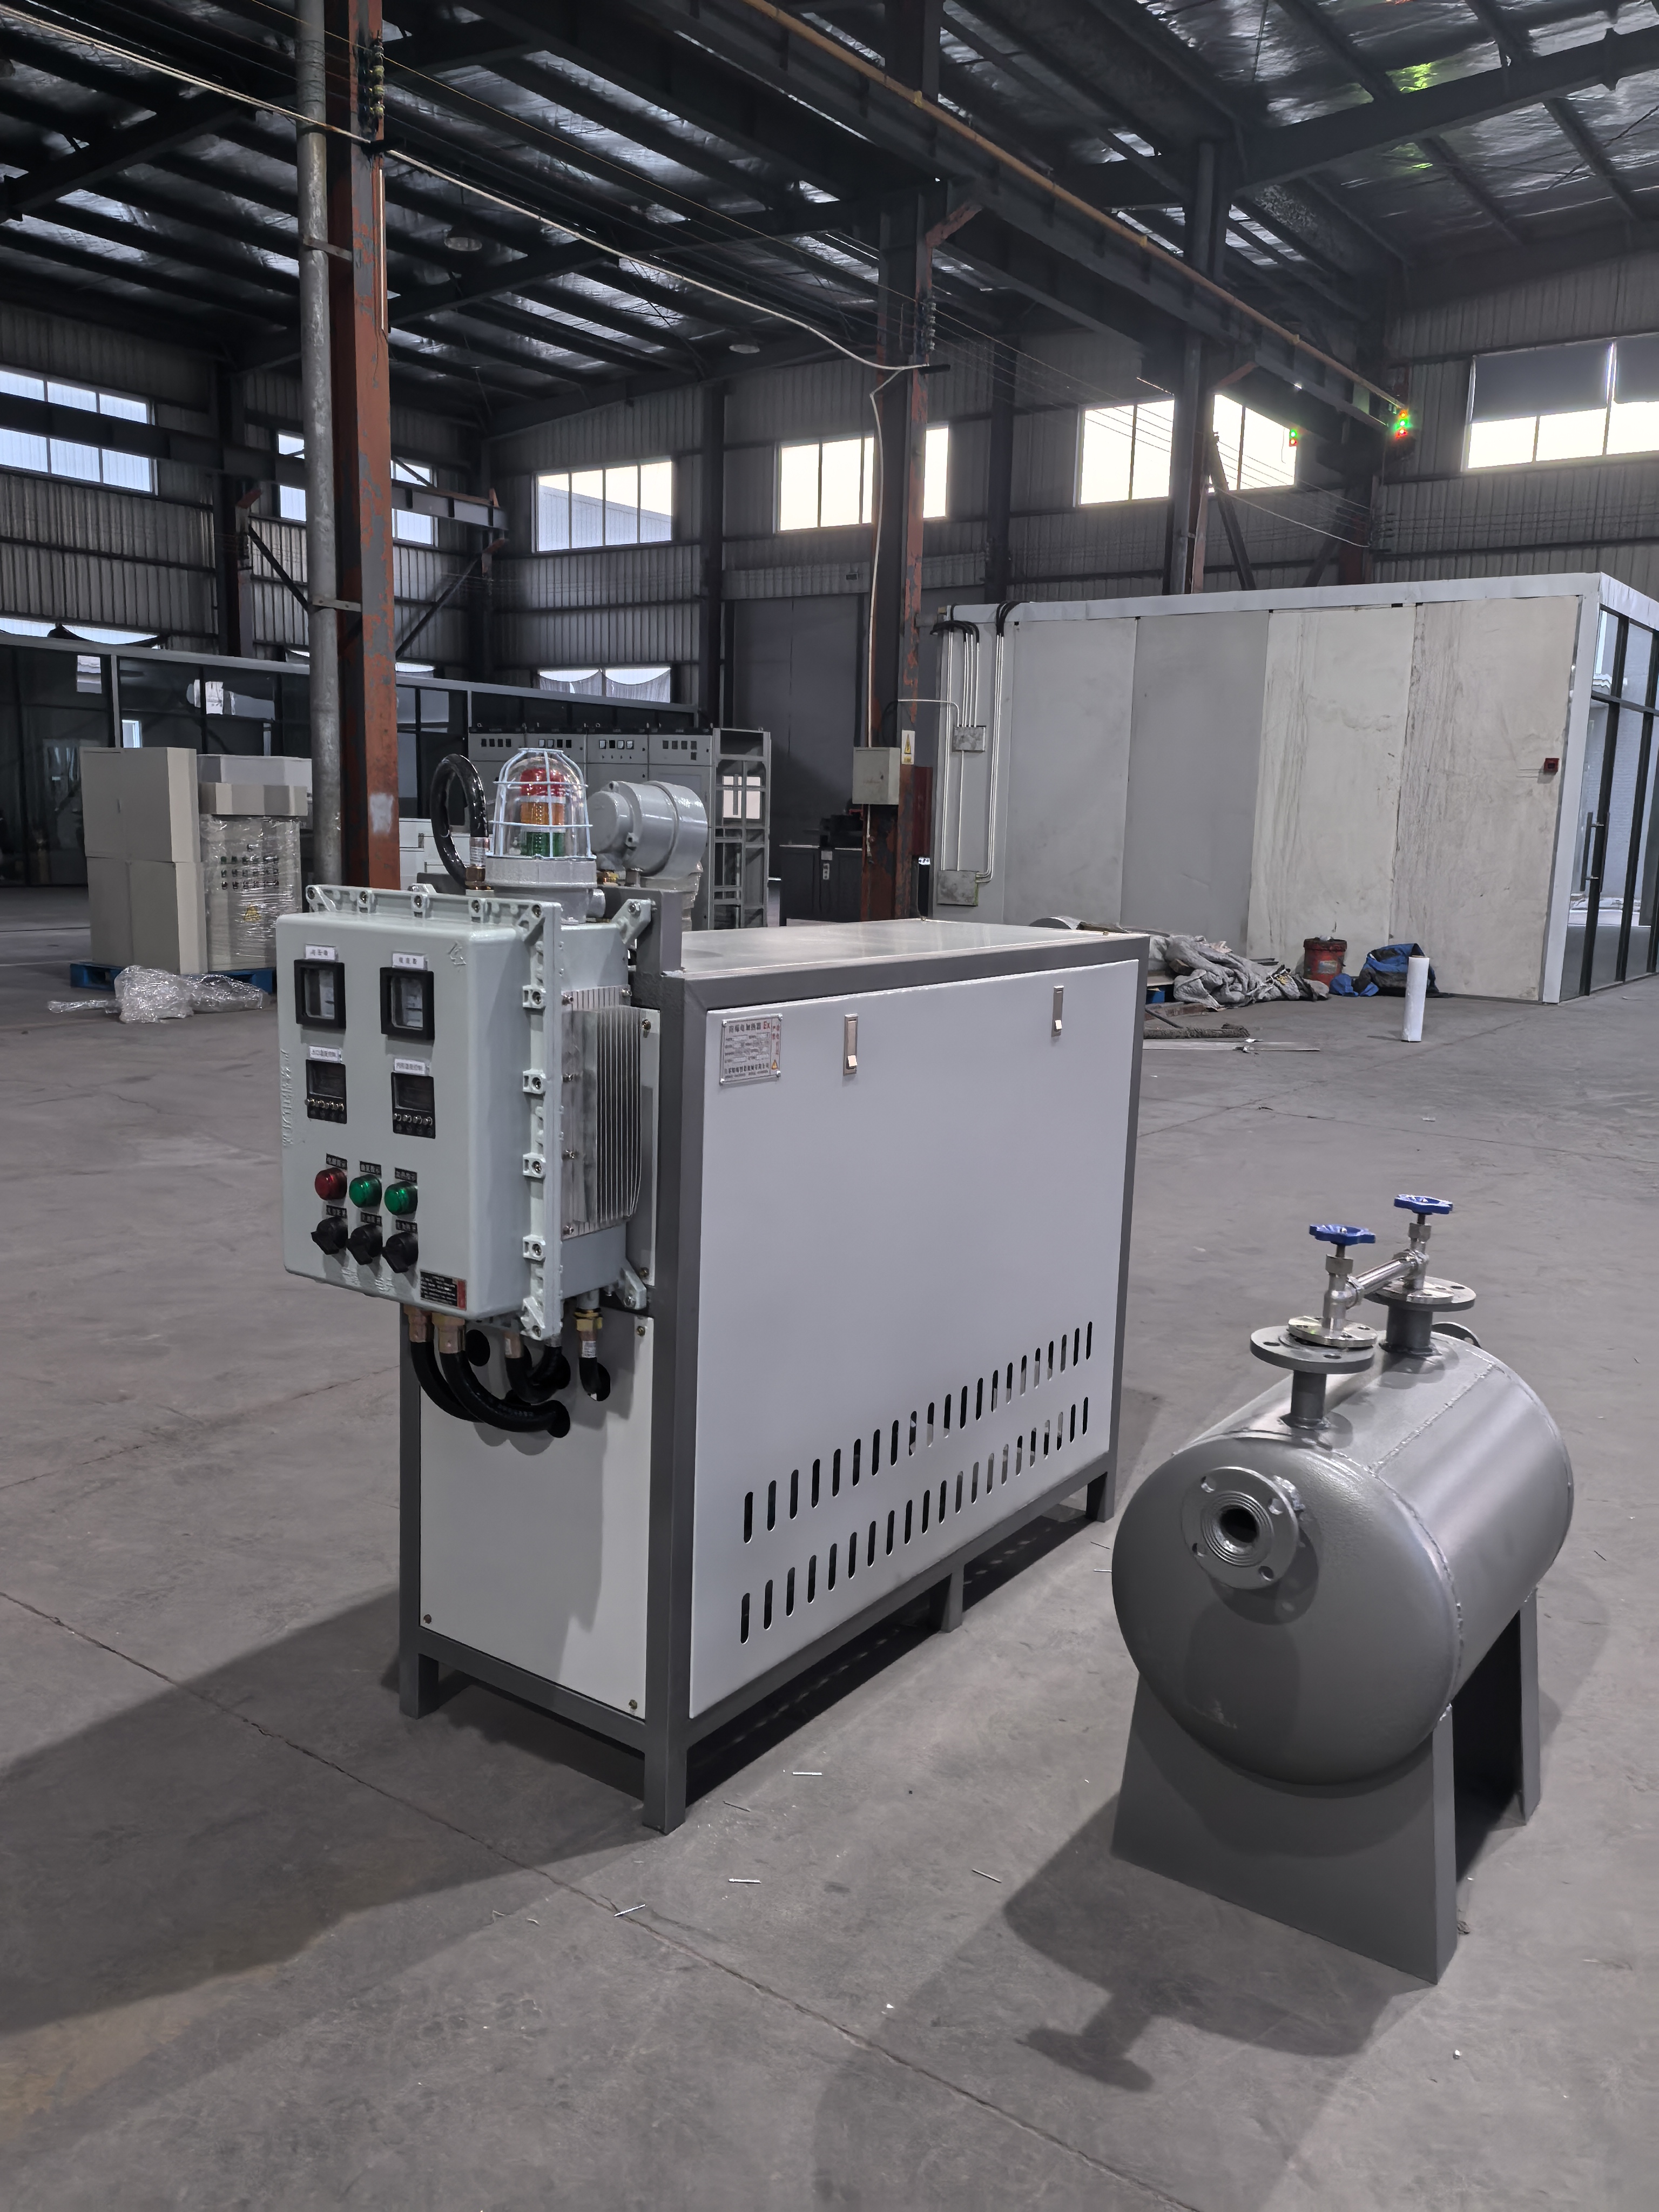
导热油炉系统中,高位膨胀槽和低位储油槽的定位是安装设计的核心。高位槽必须设在系统最高点,槽底高出所有管道和设备最高点至少1.5米,且严禁安装在炉体正上方——一旦膨胀喷油落到炉体上,火灾几乎是瞬间的事。高位槽的调节容积不小于系统导热油从常温升至最高工作温度时膨胀量的1.3倍。膨胀管上不得装任何阀门,也不得保温,弯曲角度不宜小于120度,保证膨胀通路绝对畅通。
低位槽则应位于系统最低处,与炉体之间用隔墙隔开或保持足够防火距离,容积不小于系统导热油总量的1.2倍。正常运行时低位槽保持低液位,随时准备接收检修或紧急排放的导热油。两者的功能截然不同,位置装反或高度不够,系统排气、泄油和事故应急都会出问题。
导热油管道必须采用无缝钢管,连接方式以焊接为主,法兰连接处使用金属缠绕石墨垫片或膨胀复合石墨垫片,耐高温且密封可靠。管道敷设应有2‰至3‰的坡度,最高点设排气阀,最低点设排污阀,便于系统排气和排液。对于15米以上的直管段,还需设置热膨胀补偿装置,避免热应力损坏管道或设备。
焊缝质量是管道安全的关键。导热油管道焊缝应达到IV级标准,表面不允许有裂纹、气孔、夹渣,焊后需进行外观检查和严密性试验。焊接过程中严禁在母材上引弧,坡口角度、点固焊长度等都应严格按照工艺要求执行。
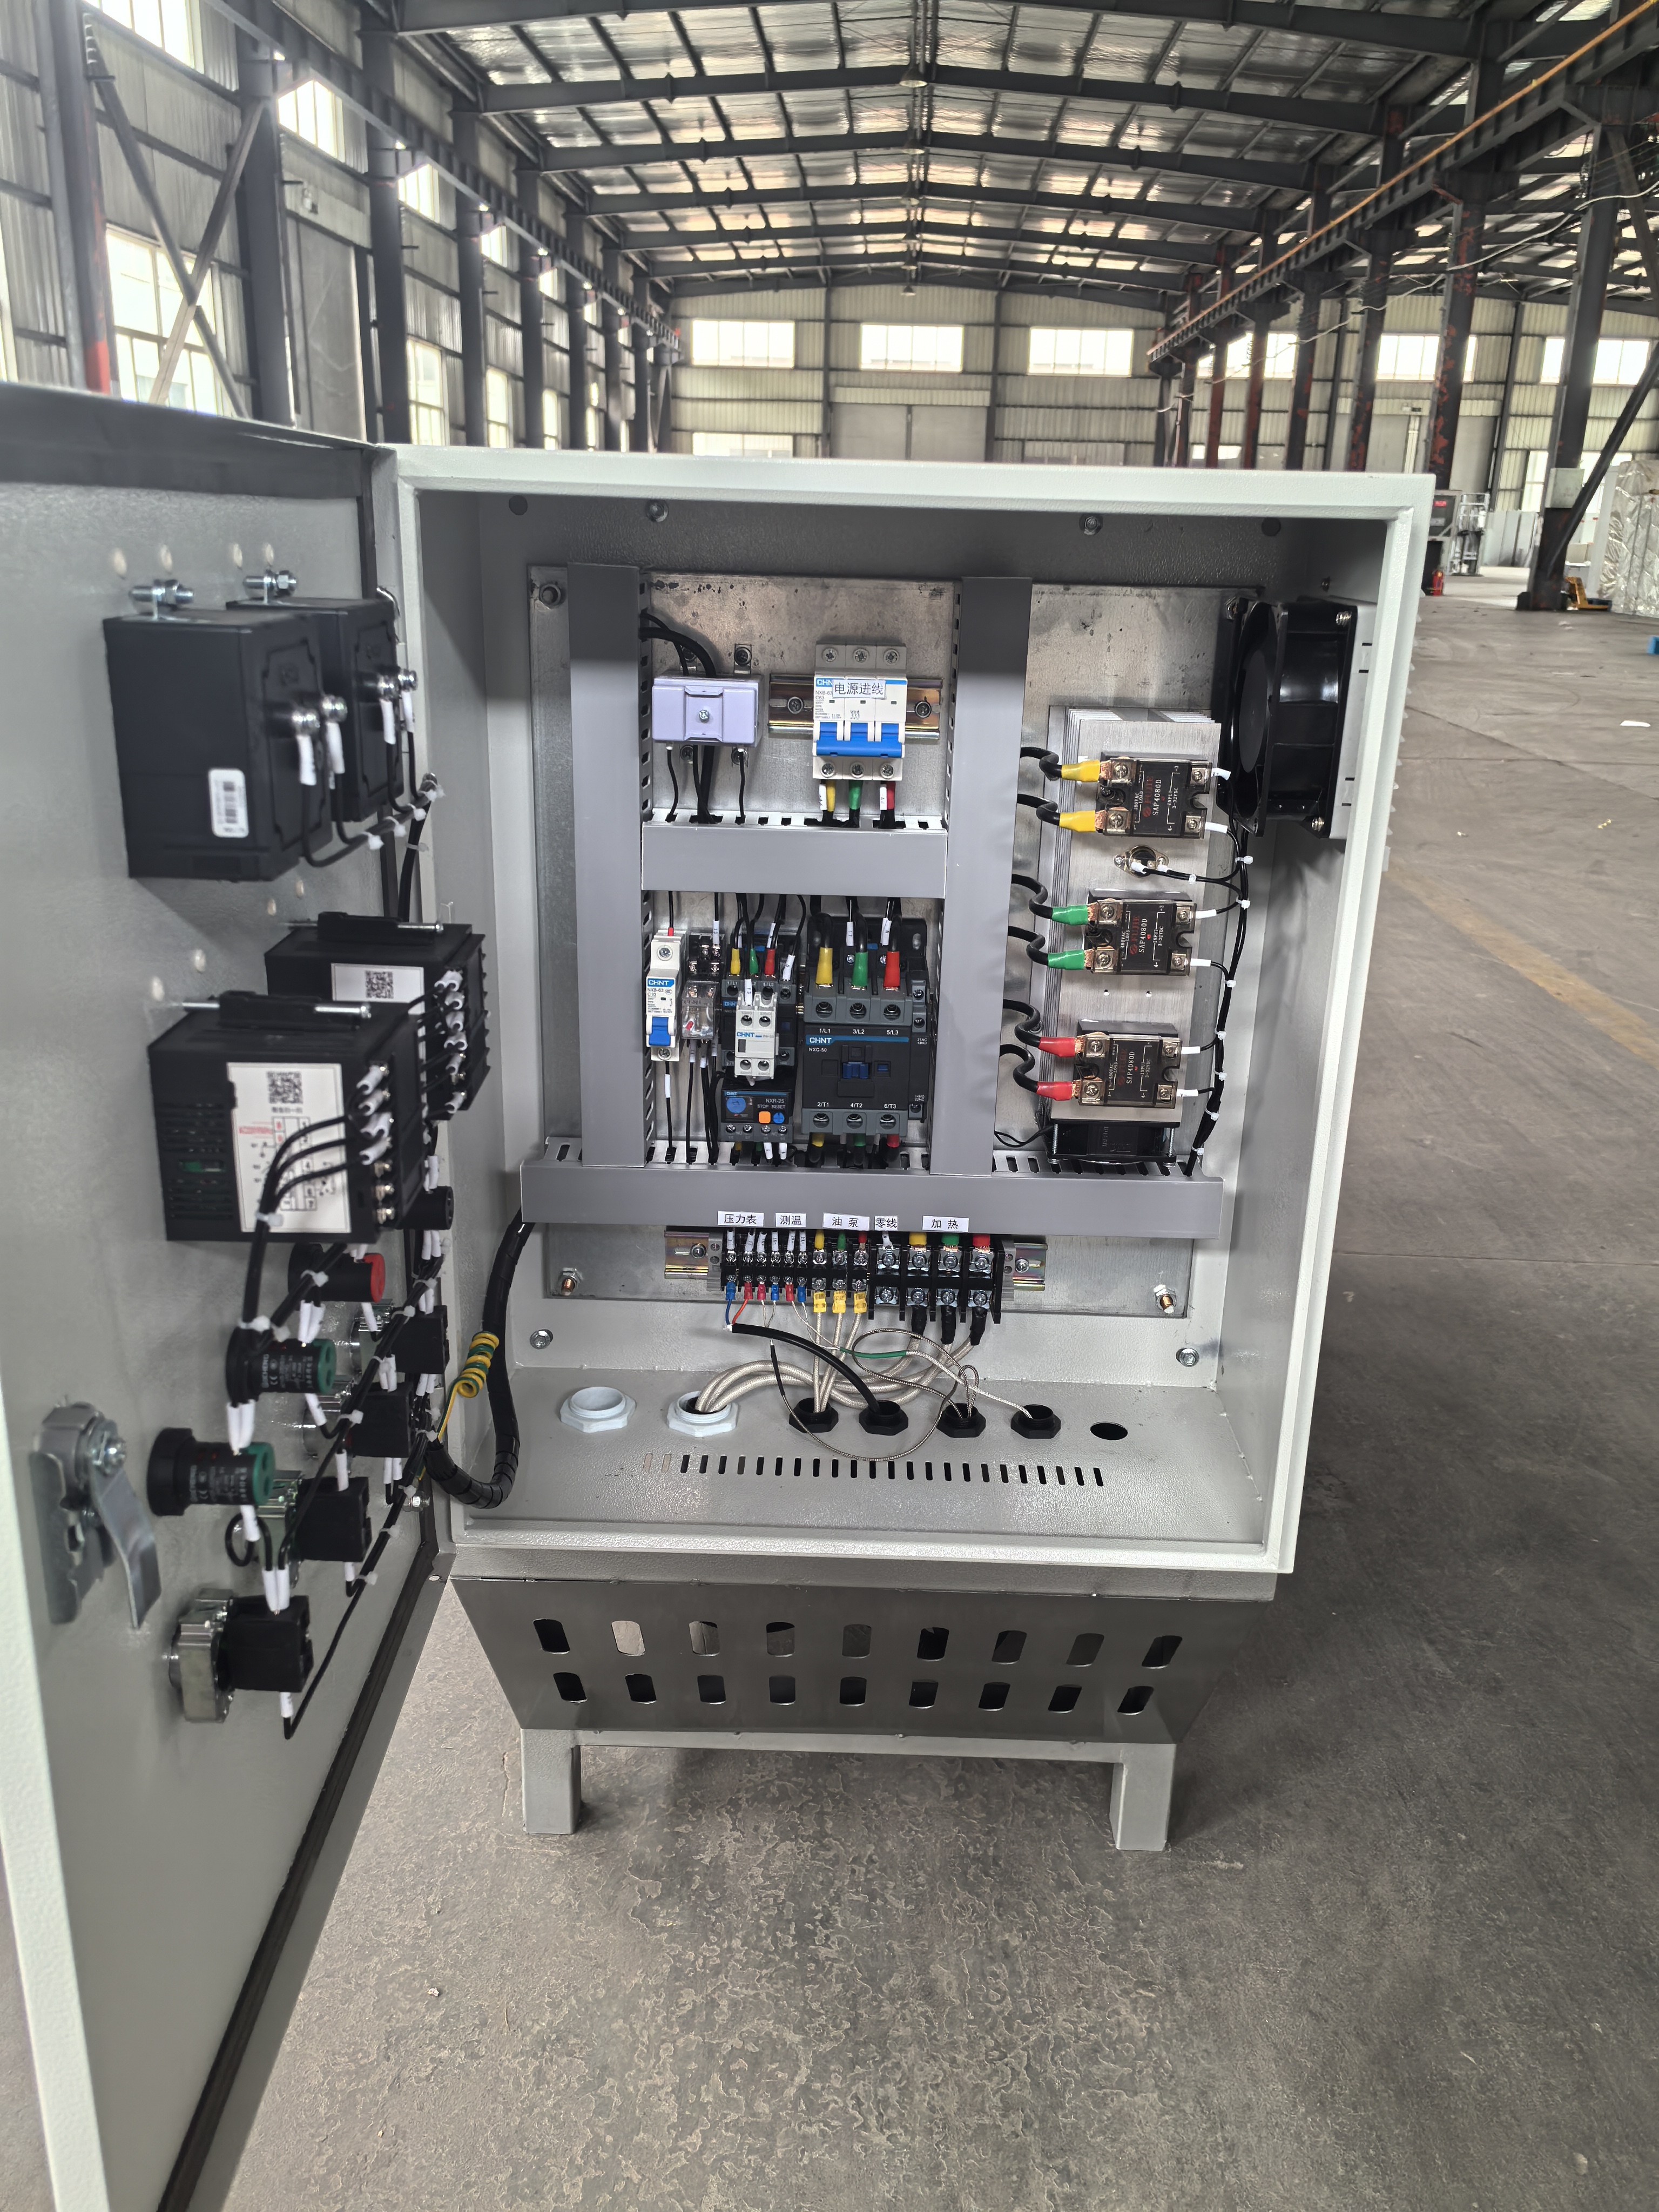
安装完成后的调试,绝不是简单“点着火看看能不能烧”。调试应遵循“先冷态后热态、先单机后联动”的原则,首先进行压力试验(通常为工作压力的1.5倍),确认系统强度和密封性合格。随后启动循环泵进行冷态运行,连续稳定运行不少于4小时,确认流量、压力正常且无泄漏。
冷态合格后才进入热态调试,核心是脱水排气。系统首次充油后不可避免含有水分和低沸物,必须缓慢升温至100至120℃并保持足够时间,让水分和轻组份通过膨胀槽排出。升温速度过快是导致膨胀槽喷油、系统压力剧烈波动的常见原因。整个调试过程应如实连续记录温度、压力、流量等参数,调试合格后出具完整报告,作为验收的必要技术文件。
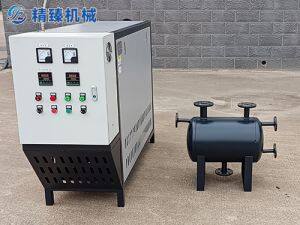
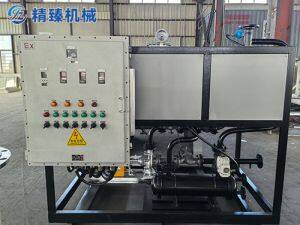
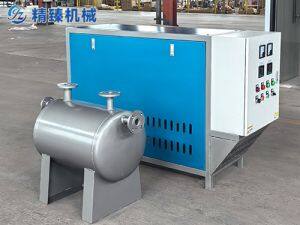
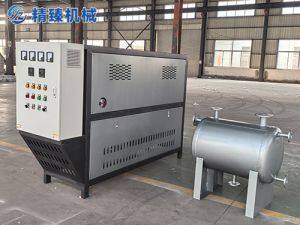
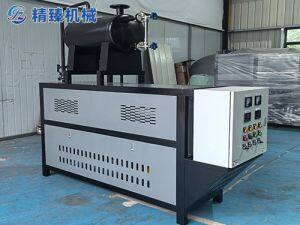
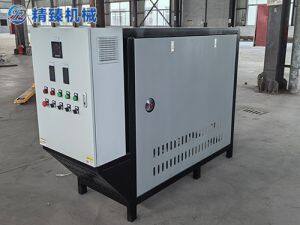
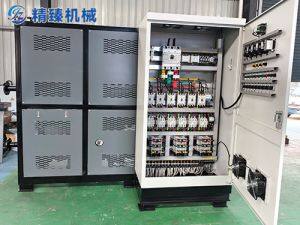
导热油炉安装是一项系统性工程,从资质合规到罐体定位、管道焊接、调试脱水,每个环节都有不可逾越的规范底线。对于用户而言,选择具备特种设备制造和安装配套能力的供应商,能在源头减少安装阶段的协调成本和合规风险。江苏精臻智造机械有限公司在导热油炉领域持有特种设备制造许可,其产品覆盖5kW至5000kW的按工况设计范围,可为用户提供从设备选型到安装调试的技术衔接支持。
 苏公网安备32090302000746号


 公司名称:江苏精臻智造机械有限公司
 公司地址:江苏省盐城市盐都区纬四路
 销售热线:189-1255-2676
 公司邮箱:2671295593@qq.com